เดอะ ASMPT SIPLACE CA4 และ SIPLACE CA2 ทั้งสองแบบผสมผสานการวางชิ้นส่วน SMT แบบดั้งเดิมเข้ากับการวางชิ้นส่วนเปล่าโดยตรงจากเวเฟอร์ที่ตัดแล้ว ความสามารถที่เหมือนกันนี้อาจทำให้ดูเหมือนเป็นเครื่องจักรเดียวกันสองรุ่น แต่สถาปัตยกรรมและจุดเน้นในการผลิตนั้นแตกต่างกัน
CA4 V2 เป็นแพลตฟอร์มแบบสี่แกนที่พัฒนามาจากแนวคิด SIPLACE X-Series มีกำลังการผลิต SMT สูงโดยใช้ระบบป้อนชิ้นงานอัตโนมัติ ตำแหน่งวางชิปบนเวเฟอร์ SIPLACE หลายตำแหน่ง และช่วงขนาดชิปที่กว้าง CA2 ใช้หัววางชิป CP20 สองหัว และแนวคิดการไหลของวัสดุแบบหลายเวเฟอร์รุ่นใหม่ ที่เน้นการติดชิปอย่างรวดเร็ว การวางชิปแบบพลิกกลับ และการสลับประเภทของชิปที่ส่งมาจากเวเฟอร์บ่อยครั้ง
ดังนั้น คำถามที่น่าสนใจจึงไม่ใช่ว่าโมเดลใดดีกว่ากันโดยทั่วไป แต่เป็นว่าผลิตภัณฑ์นั้นใช้ชิป SMD แบบป้อนเทป ชิปแบบป้อนเวเฟอร์โดยตรง ชิ้นส่วนขนาดใหญ่ ชิปหลายประเภท หรือข้อกำหนดการรวมสายการผลิตแบบเฉพาะเจาะจงหรือไม่
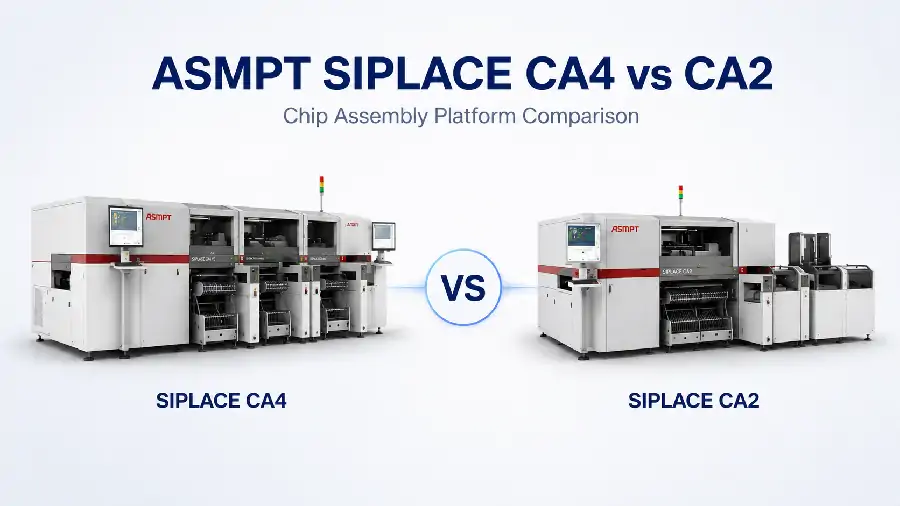
CA4 เทียบกับ CA2 โดยสังเขป
โดยทั่วไปแล้ว CA4 เป็นจุดเริ่มต้นที่แข็งแกร่งกว่าสำหรับผลิตภัณฑ์ที่ต้องใช้ตัวป้อนวัสดุจำนวนมากและยังคงต้องการความสามารถในการป้อนวัสดุลงเวเฟอร์โดยตรง ข้อมูลแพลตฟอร์มแสดงให้เห็นถึงอัตราการผลิต SMT มาตรฐานที่สูงกว่าอย่างมาก และรองรับการผสมผสานระหว่างระบบเวเฟอร์และตารางเปลี่ยนตัวป้อนวัสดุได้มากถึงสี่แบบ
CA2 ได้รับการปรับปรุงให้เหมาะสมกับการไหลของวัสดุจากเวเฟอร์ไปยังซับสเตรตอย่างชัดเจนยิ่งขึ้น ข้อมูลอย่างเป็นทางการระบุอัตราการติดชิปและการพลิกชิปที่สูงกว่าแพลตฟอร์ม CA4 รุ่นเก่า รวมถึงการจัดการเวเฟอร์หลายแผ่น การบัฟเฟอร์ชิป และการตรวจสอบย้อนกลับชิปแต่ละตัวได้
| ลำดับความสำคัญในการผลิต | แพลตฟอร์มสำหรับการประเมินผลครั้งแรก | เหตุผล |
|---|---|---|
| SMD แบบป้อนเทปปริมาณมาก | SIPLACE CA4 | มาตรฐาน SMT ของมันสูงกว่า และแพลตฟอร์มนี้ยังให้ความสามารถในการรองรับการป้อนวัสดุที่มากกว่า |
| การติดชิ้นส่วนจำนวนมากโดยตรงจากเวเฟอร์ | SIPLACE CA2 | สถาปัตยกรรมของระบบนี้เน้นการบัฟเฟอร์ชิปและการวางเวเฟอร์โดยตรงแบบขนาน |
| มีการเปลี่ยนแปลงบ่อยครั้งในประเภทของชิ้นส่วนไดที่ส่งมากับเวเฟอร์หลายประเภท | SIPLACE CA2 | ระบบเวเฟอร์ได้รับการออกแบบให้สามารถบรรจุเวเฟอร์ได้มากถึง 50 ชนิด และสามารถเปลี่ยนเวเฟอร์ได้อย่างรวดเร็ว |
| ชิ้นส่วนหรือแม่พิมพ์ที่มีขนาดใหญ่กว่าช่วง 8.2 มม. ตามเอกสาร CA2 | SIPLACE CA4 | รูปแบบหัวและกระบวนการ CA4 ที่ใช้งานได้นั้นครอบคลุมถึงขนาด 15 มม. |
| การเปลี่ยนกระบวนการ CA4 ที่ติดตั้งไว้ | ประเมินทั้งสองอย่าง | หัวพิมพ์ ระบบเวเฟอร์ โปรแกรม เครื่องมือ และระบบลำเลียงที่มีอยู่ อาจมีความสำคัญมากกว่าอายุของรุ่น |
นี่เป็นเพียงแนวทางเบื้องต้น ไม่ใช่การอนุมัติการกำหนดค่า การเลือกที่แท้จริงยังคงต้องตรงกับแผนผังแม่พิมพ์ จำนวนตัวป้อน รูปแบบของวัสดุพิมพ์ เส้นทางการเชื่อมต่อ และเวลาในการผลิตที่ต้องการ
ทั้งสองแพลตฟอร์มเชื่อมต่อระหว่างเทคโนโลยี SMT และการวางเวเฟอร์โดยตรง
เครื่องจักรทั้งสองแบบสามารถวางชิ้นส่วน SMD ที่ป้อนเข้ามาจากตัวป้อน และชิ้นส่วนเปล่าที่ป้อนเข้ามาผ่านอุปกรณ์จัดการเวเฟอร์ได้ ขึ้นอยู่กับโมดูลกระบวนการที่ติดตั้ง เครื่องจักรเหล่านี้สามารถรองรับการติดชิ้นส่วน การวางชิปแบบคว่ำหน้า หรือการประกอบแบบผสมที่วางชิ้นส่วนและส่วนประกอบ SMT ไว้ในกระบวนการผลิตเดียวกันได้
บทบาทแบบผสมผสานนี้มีความเกี่ยวข้องกับการผลิต System-in-Package, โมดูลหลายชิป, ส่วนประกอบฝังตัว และงานบรรจุภัณฑ์ระดับเวเฟอร์หรือแผงบางประเภท ประโยชน์หลักไม่ได้อยู่ที่ว่าส่วนประกอบสองประเภทสามารถบรรจุลงในเครื่องจักรเดียวกันได้เท่านั้น แต่ยังอยู่ที่ว่าการนำเสนอ การจัดวาง และการตรวจสอบย้อนกลับของวัสดุสามารถจัดระเบียบได้โดยใช้แนวคิดสายการผลิตเดียว
การวางชิปแบบฟลิปชิปควรแยกออกจากกระบวนการเชื่อมต่อ การวางชิปที่มีปุ่มนูนคว่ำหน้าลงไม่ได้หมายความว่าจะสามารถใช้การเชื่อมด้วยความร้อนได้โดยอัตโนมัติ ความร้อน แรง บรรยากาศ ระยะเวลา และข้อกำหนดของกระบวนการขั้นต่อไปจะต้องได้รับการประเมินอย่างอิสระ ผู้อ่านที่เปรียบเทียบวิธีการวางและการเชื่อมสามารถอ่านต่อได้ในส่วนถัดไป โซลูชันอุปกรณ์บรรจุภัณฑ์และฟลิปชิปขั้นสูง หรือ อุปกรณ์เชื่อมต่อฟลิปชิป หมวดหมู่.
สถาปัตยกรรมและผลงานที่ตีพิมพ์เผยแพร่
ตัวเลข CA4 ด้านล่างมาจากข้อมูลทางเทคนิค SIPLACE CA อย่างเป็นทางการของ ASMPT สำหรับแพลตฟอร์มรุ่น CA4 ในขณะที่ตัวเลข CA2 มาจากโบรชัวร์เดือนกุมภาพันธ์ 2026 ของ ASMPT เอกสารเหล่านี้ครอบคลุมเครื่องจักรหลายรุ่น การกำหนดค่า และวิธีการวัดประสิทธิภาพที่แตกต่างกัน ค่าเหล่านี้แสดงถึงทิศทางประสิทธิภาพที่ระบุไว้ในเอกสาร ไม่ใช่ผลการทดสอบแบบเปรียบเทียบโดยตรงที่ได้มาตรฐาน
| จุดเปรียบเทียบ | SIPLACE CA4 V2 | SIPLACE CA2 |
|---|---|---|
| สถาปัตยกรรมแพลตฟอร์ม | แพลตฟอร์มประกอบชิปแบบ X-Series สี่แกน | หัววางชิ้นงาน SIPLACE CP20 จำนวน 2 หัว |
| การกำหนดค่าวัสดุ | รองรับระบบเวเฟอร์ SIPLACE หรือตำแหน่งโต๊ะป้อนวัสดุได้สูงสุดสี่ตำแหน่งรวมกัน | รองรับระบบมัลติเวเฟอร์ได้สูงสุดสองระบบ พร้อมรางป้อนเทปขนาด 10 × 8 มม. หรือตำแหน่งป้อนเทปขนาด 80 × 8 มม. ได้สูงสุด 80 ตำแหน่ง |
| เกณฑ์มาตรฐานการจัดวาง SMT | สามารถผลิตได้สูงสุดถึง 126,500 ลูกบาศก์ฟุตต่อชั่วโมง ด้วยโต๊ะเปลี่ยนตำแหน่งตัวป้อนสี่โต๊ะ | สูงสุด 76,000 ลูกบาศก์เมตรต่อชั่วโมง |
| การวางชิปแบบฟลิปชิปจากเวเฟอร์ | ผลิตได้สูงสุดถึง 46,000 ชิ้นต่อชั่วโมง ด้วยระบบเวเฟอร์สี่ชุด | สูงสุด 51,000 ลูกบาศก์เมตรต่อชั่วโมง |
| การติดชิ้นส่วนจากเวเฟอร์ | ผลิตได้สูงสุดถึง 30,000 ชิ้นต่อชั่วโมง ด้วยระบบเวเฟอร์สี่ชุด | สูงสุด 54,000 ลูกบาศก์ฟุตต่อชั่วโมง |
| ทิศทางความแม่นยำ | ความคลาดเคลื่อนสูงสุด ±10 µm ที่ระดับ 3 ซิกมา สำหรับกระบวนการผลิตเวเฟอร์เลนที่กำหนด และ ±15 µm ที่ระดับ 3 ซิกมา สำหรับการวางตำแหน่ง SMD | 20 µm, 15 µm หรือ 10 µm ที่ระดับ 3 ซิกมา โดยเลือกตามตำแหน่งการติดตั้งและรูปร่างของชิ้นส่วน |
| ช่วงไดเวเฟอร์โดยตรง | 0.5–15 มม. สำหรับฟลิปชิป และ 0.8–15 มม. สำหรับไดแอทแทค โดยมีขนาดไดแอทแทคที่เล็กกว่านี้ให้บริการตามคำขอ | 0.3 มม. × 0.3 มม. ถึง 8.2 มม. × 8.2 มม. |
| ช่วงส่วนประกอบแบบป้อนเทป | ตั้งแต่ขนาดเมตริก 0201 หรือ 01005 ขึ้นอยู่กับหัวดอกสว่าน สูงสุด 15 มม. | จากหน่วยเมตริก 0201 เป็น 8.2 มม. × 8.2 มม. |
| เน้นการจัดการเวเฟอร์ | ระบบเปลี่ยนเวเฟอร์อัตโนมัติ รองรับชิปหลายตัว และขนาดเวเฟอร์ตั้งแต่ 4 ถึง 12 นิ้ว | สามารถใช้เวเฟอร์ได้มากถึง 50 ชนิด โดยภาพรวมระบุว่าเวลาในการเปลี่ยนเวเฟอร์ต่ำกว่า 13 วินาที และตารางทางเทคนิคระบุไว้ที่ 13 วินาที |
แถวข้อมูลความแม่นยำจำเป็นต้องมีการตีความแยกต่างหาก ข้อมูล CA4 V2 แยกแยะเงื่อนไขเวเฟอร์เลน แพนเนลเลน และ SMD ในขณะที่ CA2 อนุญาตให้กำหนดระดับความแม่นยำที่แตกต่างกันตามตำแหน่งการวางและรูปร่างของชิ้นส่วน บน CA2 พื้นที่ของพื้นผิวที่ใช้งานได้จะเปลี่ยนแปลงไปตามระดับความแม่นยำที่เลือก ดังนั้นค่า 10 µm ที่ระบุไว้จึงเป็นเงื่อนไขของกระบวนการ ไม่ใช่การตั้งค่าเครื่องจักรแบบสากลที่ใช้ได้กับพื้นที่ทำงานทั้งหมด
ความสามารถของเวเฟอร์ก็ถูกแสดงออกมาแตกต่างกันเช่นกัน ข้อมูล CA4 เน้นรูปแบบเวเฟอร์ขนาด 4 ถึง 12 นิ้ว และความสามารถในการติดตั้งระบบเวเฟอร์ SIPLACE หลายระบบ ในขณะที่เอกสาร CA2 เน้นจำนวนเวเฟอร์ประเภทต่างๆ ที่มีให้ใช้งานในระบบแลกเปลี่ยน และความเร็วในการเปลี่ยนระหว่างเวเฟอร์เหล่านั้น สายการผลิตที่ต้องการแหล่งเวเฟอร์หลายแหล่งอย่างรวดเร็วอาจได้รับประโยชน์จากการจัดการวัสดุของ CA2 ในขณะที่กระบวนการที่สร้างขึ้นโดยคำนึงถึงขนาดเวเฟอร์เฉพาะ ตำแหน่งระบบเวเฟอร์หลายตำแหน่งพร้อมกัน หรือการตั้งค่า SWS แบบดั้งเดิม อาจยังคงชี้ไปที่ CA4
รูปแบบนั้นชัดเจนกว่าตัวเลขใดๆ เพียงตัวเดียว CA4 จัดสรรพื้นที่บนแพลตฟอร์มมากขึ้นให้กับความสามารถในการผลิต SMT แบบใช้ตัวป้อน และช่วงส่วนประกอบที่กว้างขึ้น ในขณะที่ CA2 ให้ความสำคัญกับปริมาณงานบนเวเฟอร์โดยตรง การบัฟเฟอร์ชิ้นส่วน และการจัดการวัสดุหลายชิ้นส่วนมากกว่า
ค่าความเร็วต่างๆ ไม่ควรนำมารวมกันเพื่อคำนวณอัตราการผลิตโดยรวมของเครื่องจักร ผลผลิตของผลิตภัณฑ์จะได้รับผลกระทบจากกระบวนการต่างๆ เช่น การดีดชิ้นส่วนออกจากแม่พิมพ์ การเปลี่ยนแผ่นเวเฟอร์ ระบบตรวจสอบภาพ การจุ่ม การจัดวางชิ้นส่วน การจัดเรียงตำแหน่งของวัสดุรองรับ และอัตราส่วนระหว่างชิ้นส่วนที่ป้อนจากแผ่นเวเฟอร์และชิ้นส่วนที่ป้อนจากเทป
ส่วนผสมในการผลิตเป็นตัวกำหนดความเหมาะสมที่ดีกว่า
ผลิตภัณฑ์ที่ใช้ตัวป้อนจำนวนมากเหมาะกับสถาปัตยกรรม CA4
แพ็คเกจที่มีส่วนประกอบแบบพาสซีฟจำนวนมากและมีไดเปลือยเพียงไม่กี่ชิ้น อาจใช้ประโยชน์จากจุดแข็งของ CA4 ได้มากขึ้น มาตรฐาน SMT ที่สูงขึ้นและสถาปัตยกรรมวัสดุแบบสี่ตำแหน่ง สามารถรองรับความสมดุลในการผลิตที่การวางแบบดั้งเดิมยังคงเป็นส่วนใหญ่ของวงจร
หัวพิมพ์ที่ติดตั้งยังคงมีความสำคัญ การกำหนดค่า C&P20 M2 และ CPP M ไม่ได้มีช่วงส่วนประกอบหรือพฤติกรรมกระบวนการที่เหมือนกัน เครื่องจักรที่ระบุเพียงแค่ “SIPLACE CA4” นั้นไม่เฉพาะเจาะจงเพียงพอสำหรับการจับคู่ผลิตภัณฑ์
ผลิตภัณฑ์ที่ใช้เวเฟอร์จำนวนมากและมีหลายชิ้นส่วนไดเหมาะกับ CA2
เครื่อง CA2 จะมีความน่าสนใจมากขึ้นเมื่อการผลิตชิปโดยตรงจากเวเฟอร์มีสัดส่วนการวางชิปจำนวนมาก หรือเมื่อผลิตภัณฑ์ใช้ชิปหลายประเภท ASMPT ระบุว่าอัตราการผลิตชิปโดยตรงจากเวเฟอร์นั้นเกิดจากการบัฟเฟอร์ชิปและการประมวลผลแบบขนาน ในขณะที่แนวคิดการแลกเปลี่ยนเวเฟอร์ช่วยให้สามารถสลับไปมาระหว่างแหล่งเวเฟอร์หลายแหล่งได้อย่างรวดเร็ว
นี่ไม่ได้หมายความว่าผลิตภัณฑ์ผสมทุกชนิดควรย้ายไปใช้ CA2 เสมอไป การกำหนดค่าที่มีระบบ Multi Wafer สองระบบจะยังคงมีช่องป้อนเทป 10 ช่อง หากรายการวัสดุต้องการตำแหน่งป้อนเทปมากกว่านี้อย่างมาก การใช้เครื่อง SMT ความเร็วสูงแยกต่างหากหรือการแบ่งงานที่แตกต่างออกไปอาจมีประสิทธิภาพมากกว่า
ขนาดของชิ้นส่วนสามารถตัดสินผลการเปรียบเทียบได้ตั้งแต่เนิ่นๆ
ช่วงขนาด CA2 CP20 สิ้นสุดที่ 8.2 มม. × 8.2 มม. ข้อมูล CA4 V2 ขยายไปถึง 15 มม. โดยใช้หัวพิมพ์และการกำหนดค่ากระบวนการที่เหมาะสม ดังนั้น ผลิตภัณฑ์ที่มีชิ้นส่วนอิเล็กทรอนิกส์ขนาดใหญ่กว่าหรือ SMD อาจทำให้ไม่สามารถใช้ CA2 ได้ก่อนที่จะพิจารณาปริมาณงาน
ความกว้างเป็นเพียงขอบเขตแรกเท่านั้น ความหนาของชิ้นส่วน ระยะห่างระหว่างปุ่มสัมผัส พื้นผิวรับแรง แรงกดในการวางชิ้นส่วน การรองรับพื้นผิว และข้อกำหนดในการจุ่ม ยังคงเป็นตัวกำหนดว่าชิ้นส่วนที่อยู่ในช่วงขนาดที่กำหนดนั้นใช้งานได้จริงหรือไม่
CA2 คือสมดุลการผลิตที่แตกต่างออกไป ไม่ใช่ CA4 ที่เล็กลง
เครื่อง CA2 แบบสองหัวไม่ควรถูกมองว่าเป็นรุ่นลดขนาดของเครื่อง CA4 แบบสี่แกน มันปรับเปลี่ยนขีดความสามารถของเครื่องจักรไปสู่การไหลของเวเฟอร์โดยตรง การตรวจสอบย้อนกลับ และการจัดการชิ้นส่วนหลายชิ้นแบบสมัยใหม่ CA4 ยังคงมีความสำคัญในกรณีที่การจัดการชิ้นส่วนที่หลากหลาย ความหนาแน่นของตัวป้อน หรือความต่อเนื่องกับกระบวนการ CA4 ที่ติดตั้งไว้มีความสำคัญมากกว่า
สำหรับการวางแผนการเปลี่ยนสายการผลิตที่มีอยู่เดิม ควรเปรียบเทียบวิธีการทั้งหมด ได้แก่ ฮาร์ดแวร์ตัวป้อนและเวเฟอร์ในปัจจุบัน โปรแกรมที่ผ่านการตรวจสอบแล้ว เครื่องมือ การขนส่งซับสเตรต อินเทอร์เฟซซอฟต์แวร์ และประสบการณ์ของผู้ปฏิบัติงาน การเลือกใช้แพลตฟอร์มที่ใหม่กว่าไม่ได้หมายความว่าการเปลี่ยนไปใช้แพลตฟอร์มใหม่จะมีความเสี่ยงต่ำกว่าเสมอไป
ลำดับการคัดเลือกเชิงปฏิบัติ
การเปรียบเทียบที่มีประสิทธิภาพควรเริ่มต้นจากการพิจารณาตัวผลิตภัณฑ์มากกว่าโบรชัวร์ของเครื่องจักร:
แยกการจัดวางแต่ละครั้งออกเป็น SMD ที่ป้อนด้วยเทป, ชิ้นส่วนที่ป้อนด้วยถาด หรือชิ้นส่วนที่ส่งมาในรูปแบบเวเฟอร์
นับจำนวนชนิดของชิ้นส่วนอิเล็กทรอนิกส์และจำนวนการเปลี่ยนแปลงแผ่นเวเฟอร์ที่จำเป็นสำหรับกลุ่มผลิตภัณฑ์นั้นๆ
ตรวจสอบส่วนประกอบที่ใหญ่ที่สุดและเล็กที่สุดเทียบกับช่วงขนาดหัวที่เหมาะสม
กำหนดขนาดของวัสดุรองรับ การบิดเบี้ยว การจัดเรียงสายพานลำเลียง และพื้นที่ความแม่นยำที่ต้องการ
วาดแผนผังลำดับขั้นตอนการจุ่ม การพลิกชิป การติดชิ้นส่วน และการเชื่อมต่อในขั้นตอนถัดไป
ประเมินระยะเวลาการวางจำหน่ายจากสัดส่วนการจัดวางจริง แทนที่จะบวกเพิ่มจากจำนวนสูงสุดในโบรชัวร์
ลำดับนี้มักจะแสดงให้เห็นว่าสายการผลิตนั้นต้องการเครื่องจักรไฮบริดเครื่องเดียวหรือการแบ่งงาน CA2 อาจเน้นที่ชิ้นส่วนที่ส่งมาจากเวเฟอร์ ในขณะที่เครื่องวางชิ้นส่วนอีกเครื่องหนึ่งจัดการกับโหลด SMD ที่มีตัวป้อนจำนวนมาก CA4 อาจเหมาะสมกว่าในกรณีที่แพลตฟอร์มหนึ่งต้องรักษาความสามารถในการผลิต SMT แบบดั้งเดิมจำนวนมากควบคู่ไปกับการประมวลผลเวเฟอร์
การปรับสมดุลสายการผลิตมีความสำคัญอย่างยิ่ง โดยเฉพาะอย่างยิ่งเมื่อขั้นตอนการผลิตหนึ่งทำงานช้ากว่าขั้นตอนอื่นๆ มาก อัตราการวางชิ้นส่วนที่สูงขึ้นจะมีประโยชน์จำกัด หากการเติมเวเฟอร์ การจุ่มฟลักซ์ การโหลดซับสเตรต หรือการรีโฟลว์ในขั้นตอนถัดไปเป็นตัวกำหนดเวลาการผลิต ในทางกลับกัน มาตรฐาน SMT ที่สูงอาจไม่ช่วยเพิ่มผลผลิตเมื่อการดีดชิ้นส่วนและการตรวจสอบเวเฟอร์เป็นส่วนสำคัญของวงจร ดังนั้น การเปรียบเทียบจึงควรจบลงด้วยการศึกษาเวลาในระดับผลิตภัณฑ์ แม้ว่าข้อมูลแพลตฟอร์มจะชี้ไปที่รุ่นใดรุ่นหนึ่งอย่างชัดเจนแล้วก็ตาม
สิ่งที่ต้องตรวจสอบในใบรับรอง CA4 หรือ CA2 จริง
เมื่อการตัดสินใจเกี่ยวข้องกับเครื่องจักรมือสองหรือเครื่องจักรที่ระบุไว้แล้ว ให้ตรวจสอบรายการที่อาจเปลี่ยนแปลงผลการเปรียบเทียบ:
| พื้นที่ตรวจสอบ | สิ่งที่ต้องยืนยัน | เหตุใดจึงเปลี่ยนการตัดสินใจ |
|---|---|---|
| เอกลักษณ์ของเครื่องจักร | รุ่นโดยละเอียด หมายเลขรุ่นย่อย หมายเลขซีเรียล และบันทึกการผลิต | คำอธิบายของ CA, CA4 และ CA4 V2 ไม่ควรถูกมองว่าเหมือนกันโดยอัตโนมัติ |
| โมดูลการจัดวางและวัสดุ | หัวจ่าย, ระบบแผ่นเวเฟอร์, โต๊ะป้อนวัสดุ, ชุดจุ่ม และสายพานลำเลียง | การติดตั้งส่วนประกอบต่างๆ จะเป็นตัวกำหนดว่าการเปรียบเทียบแพลตฟอร์มนั้นสามารถใช้งานได้หรือไม่ |
| วิสัยทัศน์และการปรับเทียบ | กล้อง ตัวเลือกการตรวจสอบ และหลักฐานความถูกต้องที่มีอยู่ | ระดับความแม่นยำที่ระบุในโบรชัวร์ไม่ได้อธิบายถึงสภาพเครื่องจักรในปัจจุบัน |
| ซอฟต์แวร์และอินเทอร์เฟซ | การเผยแพร่ซอฟต์แวร์ ใบอนุญาต การสนับสนุนแผนผังเวเฟอร์ และการสื่อสารกับโรงงาน | การบูรณาการสายการผลิตอาจถูกจำกัดด้วยแพ็คเกจซอฟต์แวร์ที่จัดส่งมา |
| การสาธิตการใช้งาน | การใส่แผ่นเวเฟอร์ การหยิบแม่พิมพ์ การตรวจสอบ การจุ่ม การวาง และการลำเลียง | การเปิดใช้งานรอบการอบแห้งเพียงอย่างเดียวไม่ได้ตรวจสอบกระบวนการผลิตทั้งหมด |
สำหรับเครื่องจักรที่ระบุไว้ การตรวจสอบควรครอบคลุมถึงประวัติการซ่อมบำรุง เครื่องมือที่ใช้ หลักฐานการทดสอบที่มีอยู่ และขอบเขตการส่งมอบขั้นสุดท้าย รายละเอียดเฉพาะของแต่ละหน่วยเหล่านี้มีมากกว่าการเปรียบเทียบแพลตฟอร์ม แต่สุดท้ายแล้วอาจเป็นตัวกำหนดว่าเครื่องจักรนั้นเหมาะสมหรือไม่
คำถามที่พบบ่อยเกี่ยวกับ ASMPT SIPLACE CA4 เทียบกับ CA2
เครื่องจักรใดมีอัตราการวางชิ้นงานที่บันทึกไว้สูงกว่า?
CA4 V2 มีเกณฑ์มาตรฐาน SMT ที่สูงกว่า ในขณะที่ CA2 มีอัตราการติดชิปโดยตรงบนเวเฟอร์และการพลิกชิปที่สูงกว่าตามเอกสารอ้างอิง ตัวเลขเหล่านี้มาจากเอกสารของแพลตฟอร์มที่แตกต่างกัน และไม่ใช่การทดสอบเวลาวงจรที่เป็นมาตรฐาน
ทั้งสองแพลตฟอร์มสามารถรองรับการวางชิ้นส่วน SMD และชิ้นส่วนเปล่าได้หรือไม่?
ใช่แล้ว ทั้งสองแบบรองรับการวางชิ้นส่วน SMD ผ่านตัวป้อน และการวางชิ้นส่วนโดยตรงจากเวเฟอร์ เมื่อติดตั้งโมดูลวัสดุและกระบวนการที่จำเป็น
CA2 สามารถใช้แทน CA4 สำหรับโครงการ SiP ใหม่ได้หรือไม่?
ไม่ใช่ทุกกรณี CA2 น่าสนใจสำหรับการผลิตที่ใช้เวเฟอร์จำนวนมากและการผลิตชิ้นส่วนหลายชิ้น แต่ CA4 อาจยังคงเหมาะสมกว่าสำหรับการประกอบชิ้นส่วนที่มีตัวป้อนจำนวนมาก ชิ้นส่วนขนาดใหญ่ หรือสายการผลิตที่สร้างขึ้นโดยใช้โครงสร้าง CA4 ที่มีอยู่แล้ว
ข้อมูลใดที่มีประโยชน์มากที่สุดในการเลือกระหว่างสองตัวเลือกนี้?
ระบุรายการชิ้นส่วนไดและ SMD แหล่งที่มาของวัสดุสำหรับแต่ละชิ้นส่วน จำนวนเวเฟอร์ รูปแบบของซับสเตรต ลำดับการเชื่อมต่อ ข้อกำหนดด้านความแม่นยำ และเวลาต่อรอบเป้าหมาย สำหรับเครื่องจักรเฉพาะ ให้เพิ่มหัวพิมพ์ ระบบเวเฟอร์ สายพานลำเลียง ซอฟต์แวร์ และการกำหนดค่าระบบวิชั่นด้วย
สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับแพลตฟอร์ม CA2 โปรดดูคู่มือข้อมูลจำเพาะและการใช้งานของ ASMPT SIPLACE CA2 หากต้องการพูดคุยเกี่ยวกับเครื่องจักรหรือโครงการที่สนใจ โปรดส่งข้อมูลผลิตภัณฑ์และการกำหนดค่าผ่านหน้าสอบถามอุปกรณ์เซมิคอนดักเตอร์
บทสรุป:เลือกใช้เครื่อง ASMPT SIPLACE CA4 หรือ CA2 โดยพิจารณาจากขั้นตอนการไหลของวัสดุในผลิตภัณฑ์ CA4 เป็นตัวเลือกที่เหมาะสมกว่าสำหรับงาน SMT ที่ใช้ตัวป้อนวัสดุจำนวนมาก รองรับชิ้นส่วนได้หลากหลาย และมีความต่อเนื่องกับกระบวนการ CA แบบสี่แกน ส่วน CA2 เหมาะสำหรับงานวางชิ้นส่วนลงบนเวเฟอร์โดยตรงในปริมาณมาก การเปลี่ยนชิ้นส่วนหลายชิ้นบ่อยครั้ง และการตรวจสอบย้อนกลับระดับชิ้นส่วน อัตราการใช้งานที่ระบุไว้จะช่วยคัดกรองตัวเลือก แต่การเลือกที่เหมาะสมที่สุดขึ้นอยู่กับลักษณะการใช้งานจริงและการกำหนดค่าเครื่องจักรที่ติดตั้ง