自動切割鋸位於漫長製程的末端,通常也是晶圓離開生產線前最後一個能夠發現良率問題的地方。當封裝未能通過電氣測試,或薄晶片在晶片貼裝過程中出現裂痕時,切割工序往往是首要懷疑對象。因此,對切割鋸的評估不應僅限於價格比較。
將切割鋸的規格與您的工件相匹配
所有規格討論都應從需要切割的零件開始。切割鋸的工作範圍在出廠時就已經確定,無論如何調整工藝,200 毫米的卡盤都無法夾持 300 毫米的晶圓。
圓形晶圓和方形面板無法互換。市面上大部分設備都是圍繞圓形半導體晶圓設計的,但封裝生產線越來越多地使用方形或矩形的QFN和BGA引線框架、PCB面板和玻璃基板。一些切割鋸型號可以同時處理這兩種尺寸的工件。例如,ADT的7232型切割鋸可以加工12英吋的圓形工件,也可以加工安裝在框架上的253 x 243毫米的方形工件;而8030型切割鋸除了具備12吋圓形工件的加工能力外,還配備了12 x 12吋的方形卡盤。許多轉換問題都源自於當初設計的卡盤幾何形狀是針對當時的產品,而不是針對客戶18個月後採用的面板尺寸。
晶圓尺寸的轉變需要儘早注意。如果您的生產線在設備使用壽命期間有可能從 200 毫米過渡到 300 毫米,請務必確認切割鋸能夠處理這兩種尺寸的切割盒。 DFD6363 支援 Φ200 毫米和 Φ300 毫米兩種尺寸的標準切割盒和 FOUP。現在購買一台僅支援 8 英寸切割的切割鋸,通常意味著兩年後需要再次購買。
厚度是個容易讓人措手不及的限制因素。一台原本設計用於切割 700 微米矽片的切割鋸,在處理 50 微米厚的薄晶圓時,其性能會截然不同,此時操作力和破損風險會成為主要因素。另一方面,碳化矽功率基板所需的主軸扭矩遠大於矽基板。雷射切割工具在這方面找到了用武之地。 LIDROTEC 和 TRUMPF 共同開發的製程能夠以大約三倍於機械鋸的速度切割不同厚度和材質的晶圓,而 ASMPT 的 ALSI LASER1206 雷射切割機則可實現 60 至 800 微米的開槽和 20 至 200 微米的切割功率——這一範圍涵蓋了超薄功率晶件和較厚的晶件。
夾頭尺寸應根據您將來加工的最大零件尺寸來決定,而不是根據您目前加工的平均零件尺寸來決定。夾頭尺寸過小是自動切割鋸最常見的瓶頸之一,也是安裝後維修成本最高的問題之一。
主軸配置如何影響切塊鋸的性能
在任何 自動切割鋸主軸是實際進行切割的地方,它的配置決定了哪些工藝是可能的,而不僅僅是它們的運行速度。
一個 雙軸切割鋸該設備配備兩個相對的主軸,可以同時進行切割,或一個主軸進行切割,另一個主軸進行修整或開槽。 ADT 8030 採用兩個 1.8 kW 或 2.2 kW 的相對主軸,額定轉速為 60,000 rpm。對於需要多次加工或兩種刀片規格的產品,其優勢顯而易見:一次裝夾即可完成更多工作,晶圓的搬運次數更少,這在存在破損風險的情況下至關重要。但雙主軸刀具成本更高,佔用更多空間,並且需要維護第二個主軸。一條僅對單一材料進行簡單全切割操作的生產線可能永遠無法收回這部分額外成本。
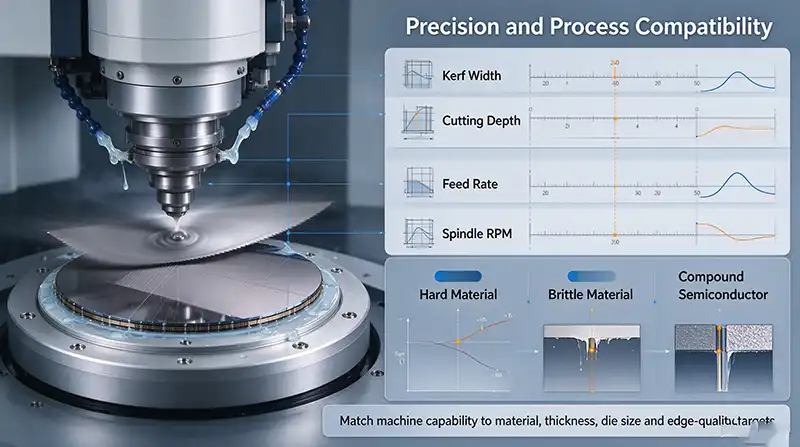
功率和轉速需要與待加工材料中最硬的材料相匹配,而不是最常見的材料。切割矽與切割藍寶石或碳化矽陶瓷截然不同,後者對扭矩的需求會急劇上升。 2.2 kW 的主軸在這種負載下能更穩定地保持轉速。轉速範圍也很重要:60,000 rpm 的轉速可以滿足大多數刀片加工需求,但超薄刀片和特殊製程有時需要使用 80,000 rpm 的高速主軸,例如 DFD6363 提供的主軸,它將一個 1.8 kW、轉速範圍為 6,000–60,000 – rpm 20,000–80,000 rpm 的高速主軸組合在一起。
一些供應商將標準主軸、高速主軸和高扭力主軸作為不同的配置選項。選擇時應根據您加工計劃中最具挑戰性的材料來決定,而不是根據您加工頻率最高的材料來決定。
| 配置 | 單軸 | 雙主軸 |
|---|---|---|
| 初始成本 | 降低 | 更高 |
| 樓層面積 | 更小 | 更大的 |
| 多個工藝步驟 | 需要重新設定 | 一次完成 |
| 搬運過程中造成的破損 | 更高 | 降低 |
| 維護負擔 | 更簡單 | 更複雜 |
| 最佳匹配 | 單材質全裁 | 多規格、多步驟產品 |
切割鋸的精度:為什麼軸向精度至關重要
當切割縫隙縮小到 30 或 40 微米時,刀片的誤差容限非常小。即使一兩微米的定位偏差也足以刮傷金屬層或導致模具邊緣崩裂。
三個軸參數最為重要:控制解析度、重複性和累積精度。 ADT 8030 的 Y 軸控制解析度為 0.1 μm,分度精度為 1.0 μm,累積精度為 1.5 μm。 DFD6363 的 Y 軸分度定位精度為 0.002/310 mm,單次誤差為 0.002/5 mm;Z 軸運動解析度為 0.0000002 mm,重複性為 0.001 mm。只有將這些數據與設備上最窄的「街道」進行比較,才能真正理解其意義。如果累積誤差接近「街道」的寬度,則無論刀片性能多麼優異,該工藝都無法勝任。這種差距正是區分合格製程和不合格製程的關鍵所在。切割鋸 僅僅滿足紙面上的規格要求。
X軸驅動方式會影響工作台運作的平穩性。氣浮軸承在高進給速度下能提供非常平穩的運動和穩定的速度,適合高速切割。滾珠螺桿則提供更高的剛性,並且在氣源品質不穩定的環境中更易於維護。兩者各有優劣,最終選擇應取決於您的速度目標和維護資源。
視覺對準是決定換刀時間成敗的關鍵。 70倍至290倍的連續變焦倍率,結合垂直和傾斜的LED照明,決定了刀具能否可靠地找到低對比度的對準標記。自動切縫檢測透過確認切割位置是否正確,進一步增強了可追溯性。如果您的設備具有模糊或特殊的對準特徵,請務必要求進行現場演示,而不是僅依賴資料手冊上的描述。
自動切割鋸的自動化和物料搬運
「自動」一詞在不同的機器上意義不同。有些機器僅實現切割進給的自動化,仍需要操作員手動裝卸晶圓。而另一些機器則可以實現從一盒晶圓到另一盒晶圓的自動運行,包括清潔和乾燥。
全自動切割鋸通常由取料夾爪、預對準台、上下輸送臂、清潔工位和乾燥單元組成。在 DFD6363 上,加工流程為:從卡槽到預對準,再到工作台,進行切割,然後進行清潔和乾燥,最後由夾爪將工件送回。此循環的週期時間(而非主軸轉速)通常決定了實際的產量上限。即使雙主軸機床的切割速度是單主軸機床的兩倍,如果機械手無法快速送料,也無法帶來實際的產量提升。僅基於主軸轉速而建立的產量預期,往往在第一週的生產數據之後被重新評估。
物料搬運相容性是另一個不易察覺的限制因素。如果您的生產線使用金屬框架而非標準盒式結構來搬運晶圓,那麼 切割鋸 必須支援該模式,否則您將增加一個傳輸步驟,從而削弱自動化的好處。
自動換葉系統在高混合生產環境中優勢顯著。當一條生產線每個班次需要處理多種不同規格的葉片時,自動葉片磨損檢測和更換功能可以消除常見的人為錯誤,並縮短換葉時間。對於配方頻繁變更的生產線而言,其投資回報可能比預期更快。
切塊鋸操作中的刀片和耗材成本
刀片成本很少出現在資本支出預算中,但卻在工具的整個使用壽命期間持續累積。客戶往往在安裝後才發現這項成本,因此,儲備切割刀片及相關耗材的重要性遠超採購階段的預期。
切割鋸可相容的刀片外徑和輪轂類型範圍決定了您可以從多少供應商處採購。 ADT 的 80WT 型號可相容於外徑最大為 3 吋的輪轂和無輪轂刀片,而 7234 型號則相容於 4 吋和 5 吋的環形刀片。更廣泛的兼容性意味著更大的採購優勢,並能有效避免單一供應商定價。
某些平台提供的刀片磨損預測功能可縮短高度測量時間並提高有效產量。斷葉檢測是一項基本的安全功能,但在化合物半導體或MEMS裝置等高價值工件上,即時刀片狀態監測才是防止單一斷葉導致整批工件報廢的關鍵。
硬質材料改變了耗材的計算方式。碳化矽、藍寶石或陶瓷刀片的壽命可能遠低於矽刀片。在這種情況下,專為更大、更厚的刀片和更高主軸功率而設計的切割鋸雖然價格更高,但每次切割的成本可能更低,因為大直徑刀片能保持更高的線速度並更有效地散熱。切割第三代化合物半導體的客戶通常會先考慮機器價格,然後再根據刀片消耗量重新建構成本模型。
選擇用於切割矽、碳化矽和玻璃的切割鋸
沒有哪一款切割鋸能面面俱到。生產線上的材料組合應該決定其規格。
矽仍然是最常用的基材,刀片切割仍然是主流方法。碳化矽改變了這一切:它的莫氏硬度是矽的兩倍多,因此需要不同的刀片鍵合方式、更高的扭矩和更強勁的冷卻液供應。 ADT 8020 的目標應用包括碳化矽、MEMS、SAW 裝置、玻璃晶圓和 QFN/LED 封裝。如果您的生產線同時加工矽和碳化矽,請根據碳化矽的要求配置主軸和冷卻系統,並接受矽也能在其中順利運行這一事實。
雷射切割技術已從最初的探索階段發展成為特定領域的實際生產應用。三星在其HBM4製程中採用了飛秒雷射切割技術,利用超短脈衝來減少熱損傷和顆粒產生。然而,矽、碳化矽和氮化鎵等材料的雷射吸收率差異很大,因此每種材料都需要一套專屬的參數。應將雷射切割視為機械切割的補充,而非替代。
玻璃和其他脆性材料的加工使得切削控製成為關鍵。 ADT 8030 將薄玻璃加工列為主要應用領域。從矽材料轉向玻璃材料時,刀片選擇、冷卻液化學成分和進給速度都會發生變化,而軟體儲存和快速切換製程配方的功能就顯得尤為重要。正是基於這一認識,ADT 將研發重點放在了 SiC 和 GaN 後端製程上——第三代化合物半導體與矽截然不同,不能簡單地將其視為矽的變體。
| 材料 | 主要挑戰 | 配置優先權 |
|---|---|---|
| 矽 | 晶片加工、薄晶圓處理 | 輕柔操作,精準對準 |
| 碳化矽 | 硬度高,刀片磨損快 | 高扭力主軸,大刀片 |
| 玻璃 | 邊緣崩裂、微裂紋 | 專用刀片,配套冷卻液 |
| 陶瓷基板 | 脆性、熱效應 | 低損傷參數 |
| 化合物半導體 | 高價值、材料敏感性 | 即時監測,破損檢測 |
| 金屬基板 | 毛邊、熱變形 | 冷卻能力、進料優化 |
用於切割設備的SECS/GEM和資料集成
無法與工廠系統通訊的切割鋸就像一座孤島,而孤島會導致人工操作。
SECS/GEM相容性是連接MES系統的基石。 ADT的8030和80WT均已列為SECS/GEM平台相容產品。如果沒有SECS/GEM相容性,遠端監控、配方管理和自動資料收集等功能將無法實現,這對於高度自動化的包裝生產線而言是一個嚴重的缺陷。
過程資料記錄更進一步。透過記錄刀片高度、進給速度、主軸電流和對準結果,可以建立必要的可追溯性,從而調查產量偏差。自動切縫偵測和統計分析縮短了從「產量下降」到「確定是哪個切割參數發生了偏移」的路徑。
介面設計影響日常操作。配備多語言支援和圖形化佈局的19吋觸控螢幕可以減少訓練時間和班次間的誤操作。只有當介面能夠直接顯示診斷問題所需的數據,而無需派遣工程師到現場時,兩小時回應視窗內的遠端螢幕鏡像診斷才能真正發揮作用。
切割鋸總擁有成本:需要計算哪些內容
採購訂單是支出的開始,而不是結束。
維護通道的重要性遠超平面圖所示。集中式的維護點均可從機器正面觸及,進而縮短計畫停機時間。 DFD6560 透過縮短主軸和改良機架,佔地面積減少了 16%,相鄰單元之間的空間也減少了 20%。在無塵室中,空間成本不容忽視,而多台刀具安裝方案中節省的空間將更加顯著。
產能計算應使用實際循環數據,而非峰值速度。對準、搬運、更換刀片和清潔都會消耗時間。請提供與您工件類似的工件的實際吞吐量,而不是理論最大值。
服務覆蓋範圍的重要性可能超過規格優勢。例如,凌晨兩點切割機發生故障時,距離最近的合格工程師的距離以及備件的供應情況遠比精度略高更重要。這才是評估供應商支持承諾時應該遵循的標準。
讓你的晶圓切割機投資面向未來
大多數切割鋸的使用壽命為三到五年,有時甚至更長,而且產品組合很少一成不變。
混合製程正變得越來越普遍。先切割後研磨等類似製程要求切割工具和減薄設備共享一個一致的製程視窗。如果您打算採用先進封裝或超薄晶圓,請務必在投入生產前確認相容性。
更大尺寸的基材正不斷擴展到電力和特殊應用領域。切割鋸能否處理超過 300 毫米的工件,或者是否配備可升級的夾頭,決定了它是否能繼續發揮作用,還是會成為瓶頸。
考察供應商在平台開發上的積極性。半導體設備的更新換代速度遠超通用機械加工硬體。持續投資於軟體、流程和耗材研發的供應商,能夠確保您的工具始終保持最新狀態;而那些不這樣做的供應商,則不會讓您幾年後就面臨工具過時的困境。
常見問題解答
我應該選擇機械切割鋸還是雷射切割系統?
它們解決的是不同的問題。機械刀片切割在矽晶圓和傳統封裝基板的大量生產中仍然具有成本效益。而雷射切割則在超薄晶圓(厚度小於100微米)、複雜幾何形狀以及對機械應力敏感的材料方面更具優勢。
雙軸切割鋸的產量總是比單軸切割鋸高嗎?
不。雙主軸只能加快切割步驟。如果校準、裝料、清潔或乾燥等工序跟不上切割速度,第二個主軸的作用微乎其微。評估切割鋸的整體循環時間,而不是主軸數量。
選購用於切割碳化矽刀片的切割鋸時,應該注意哪些方面?
碳化矽的莫氏硬度大約是矽的兩倍,因此應優先考慮主軸扭矩、刀片黏合劑的選擇以及冷卻液供應。功率高於 2.2 kW 且支援 4 至 5 英吋刀片的主軸是合理的起點。
在購買切割鋸之前,如何估算實際產量?
實際吞吐量等於有效切割時間除以總循環時間,再乘以可達到的進給速度。總循環時間包括對準、轉移、更換刀片和清潔等步驟。請索取與您工件類似的工件的測量循環時間。
在切割鋸上真的有必要使用SECS/GEM嗎?
如果您的工廠運行製造執行系統 (MES) 或計劃實現自動化資料收集和追溯,那麼答案是肯定的。如果沒有 SECS/GEM,配方管理、遠端監控和生產報告都需要人工操作。
為什麼刀片相容性如此重要?
它決定了你可以使用多少刀片供應商,以及你在價格談判中擁有多大的議價能力。一台能夠相容於多種外徑以及帶有輪轂和無輪轂刀片的切割鋸,能讓你在耗材選擇上更加靈活。
碳足跡應該在多大程度上影響決策?
在無塵室中,佔地面積是實實在在的成本。一台切割鋸如果能節省16%的佔地面積和20%的鄰近維護空間,那麼安裝多台就能大幅節省成本。
如何驗證實際材料的切割品質?
索取樣品切割。在候選切割鋸上按照您的製程要求對實際工件進行切割,然後測量崩刃率、切割品質、刀片磨損率和產量。
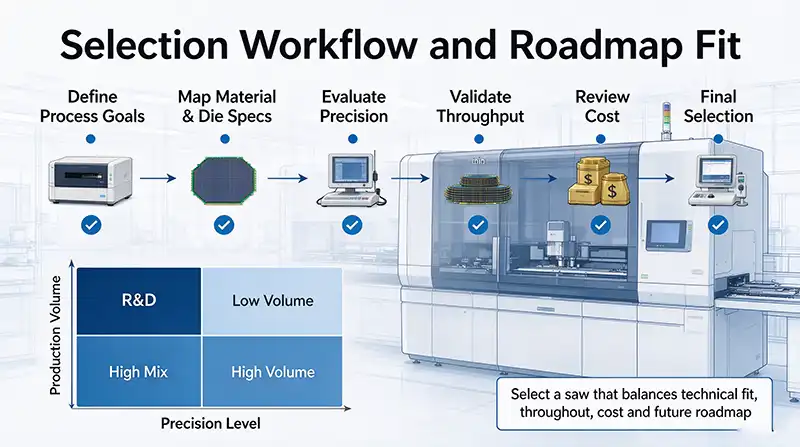
選擇切割鋸是一項需要滿足各種限制條件的任務。沒有哪款機器能在所有方面都做到完美,但合適的機器應該能夠穩定地滿足您的核心應用需求,足夠靈活地適應下一代產品,並且擁有成本可預測。篩選候選機型需要分兩步驟進行:首先,排除所有無法滿足基本尺寸、材料或精度要求的機型;然後,對剩餘機型進行自動化程度、耗材成本、售後服務範圍和產品路線圖匹配度等方面的評估。盡可能讓樣品切割——而不是規格表——來最終確定選擇。
GEEKVALUE 應用工程團隊已交付超過 200 套後端設備,並擁有 8 項註冊核心專利,其工作地點位於深圳 2000 平方米的 ISO 14644-1 10 級潔淨室。如需將此框架應用於您的生產線,請聯絡我們。 請與我們聯繫 或瀏覽我們的 半導體設備目錄.