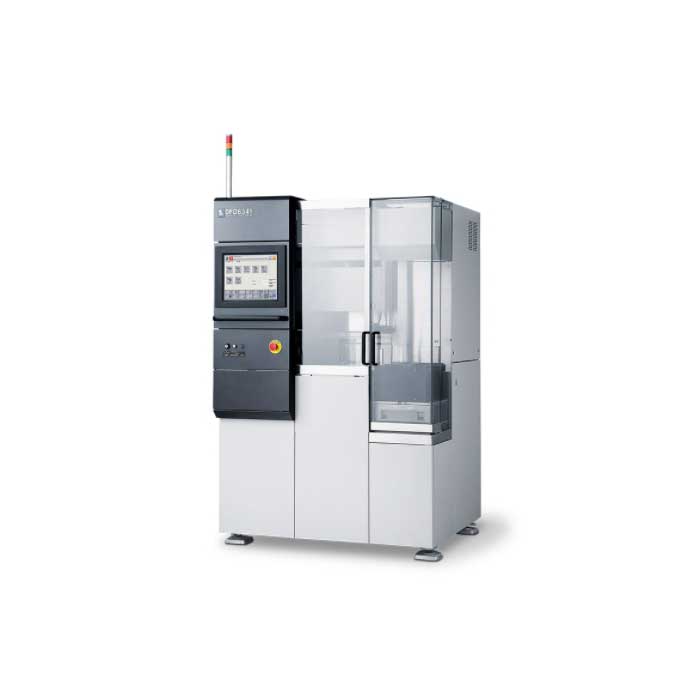
DISCO DFD6341 全自動雙軸切割鋸
適用於Φ8吋晶圓的雙主軸切割鋸。 X軸回程速度高達1000毫米/秒,吞吐量提升3倍。四個附件…
我們曾看過一些買家根據使用矽材料的經驗訂購切割鋸,結果發現碳化矽的硬度(莫氏硬度9.5)要求刀片規格、主軸功率和切削速度都完全不同。材料的硬度、厚度、表面結構和安裝方式都會影響刀片、主軸負載、冷卻液、進給速度、卡盤或機架以及最終的刃口品質。
確認晶圓直徑、厚度、邊框寬度、框架尺寸以及所需的晶片邊緣品質。對於70µm以下的晶圓,雷射切割可在保證品質相當的前提下,達到2.5倍的進給速度提升。
硬質或脆性材料可能需要不同的刀片、主軸功率和製程參數。雷射輔助方法可以縮短碳化矽的研磨時間,但傳統鋸床需要經過驗證的砂輪和製程。
切削、刀片負載、冷卻液以及較厚的工件成為關鍵的選擇因素。對於 1×1 毫米的切割片,雷射劃線/切割製程比刀片切割製程可提高高達 18% 的產量。
包裝單件分離可能需要面板搬運、多工件對準或雙主軸輸出。與傳統的單主軸設備相比,雙主軸系統可將生產效率提高高達 90%。
兩台型號相同的切割鋸可能功能大相逕庭。主軸類型、卡盤工作台、厚度規、視覺系統和搬運模組等配置遠比平臺名稱本身更重要。請查看現有庫存,然後將您的材料和切割需求發送給我們,以便我們進行配置評估。
需要 DISCO、ACCRETECH、ADT 或其他未在此列出的晶圓切割鋸型號嗎?請發送目標型號和工藝要求,以便我們查詢採購方案。
適用於Φ8吋晶圓的雙主軸切割鋸。 X軸回程速度高達1000毫米/秒,吞吐量提升3倍。四個附件…
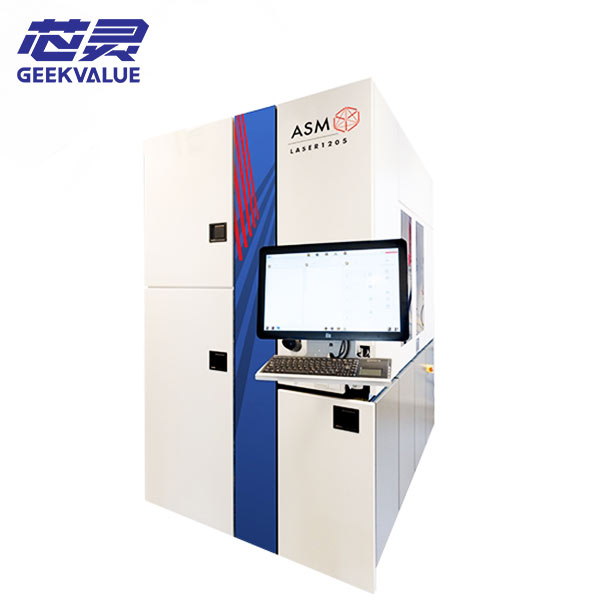
ASMPT ALSI LASER1205 多光束雷射切割平台可加工 10-250μm 晶圓,定位精度優於 1.5μm,且…
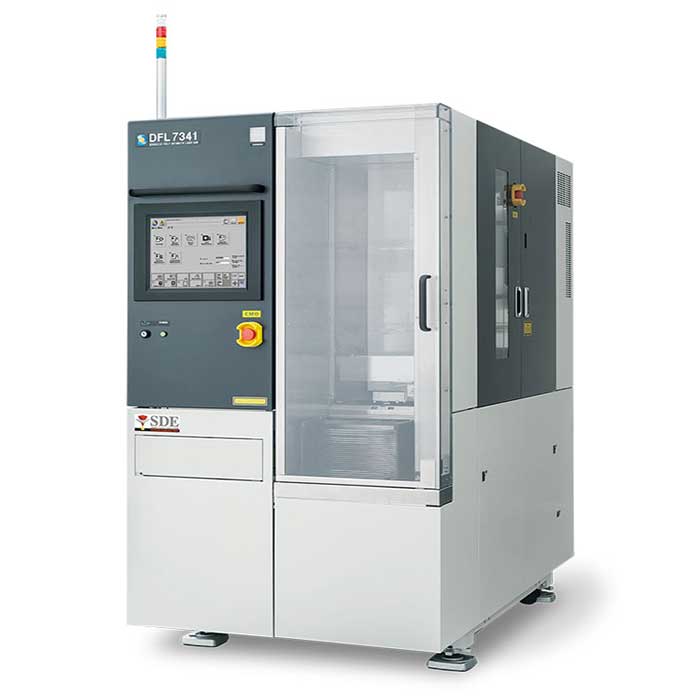
DISCO DFL7341 全自動雷射切割機支援 Φ200mm 晶圓的隱藏式切割。適用於 MEMS、藍寶石等材料的乾式雷射切割。
單軸切割鋸,專為高性能和可擴展性而設計。是切割玻璃和陶瓷電子元件的理想選擇…
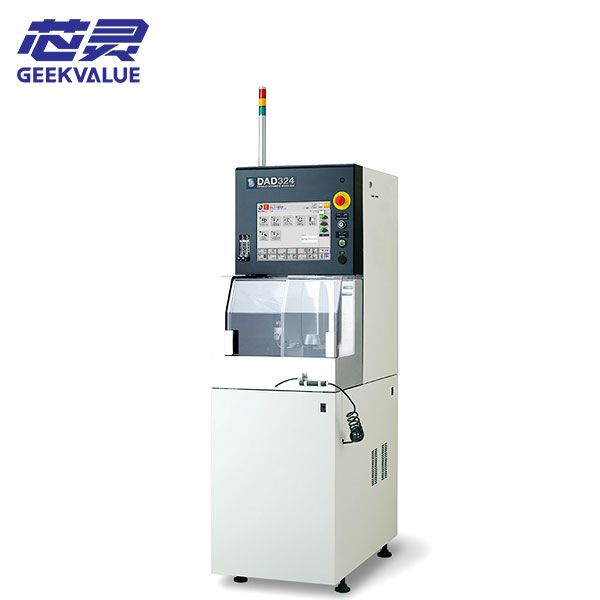
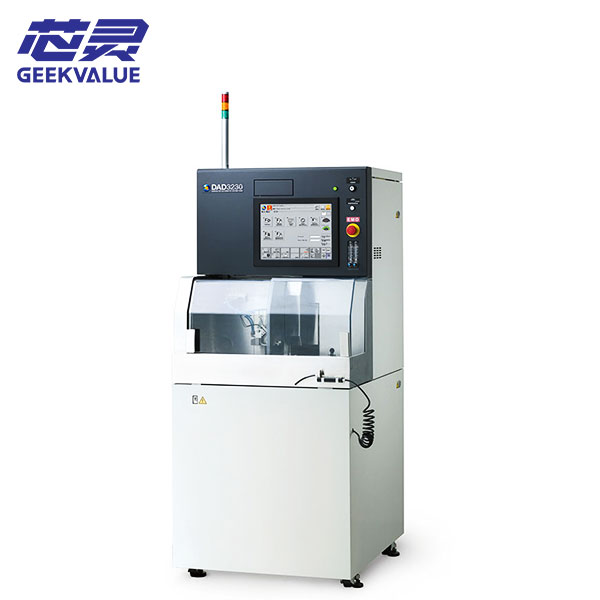
探索 DISCO DAD324 全自動緊湊型切割鋸,它具有佔地面積小、自動對準和預設功能等特點…
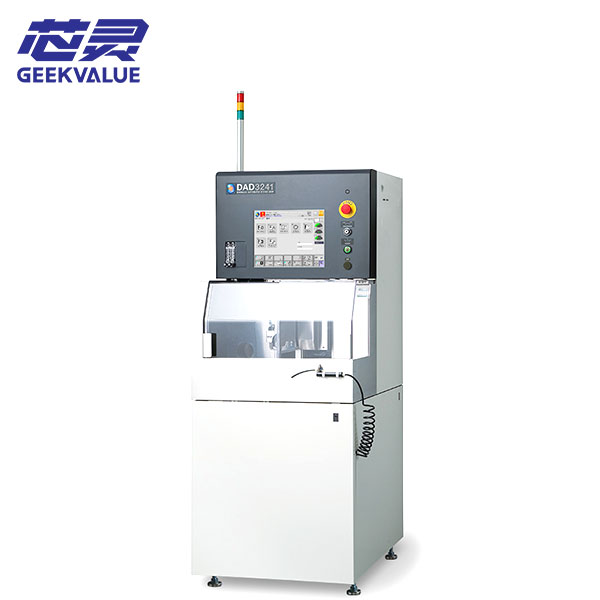
用於切割直徑 8 英吋晶圓的手動切割機,佔地 650 毫米。 1.8 千瓦高輸出主軸可處理從矽到陶瓷的各種材料。
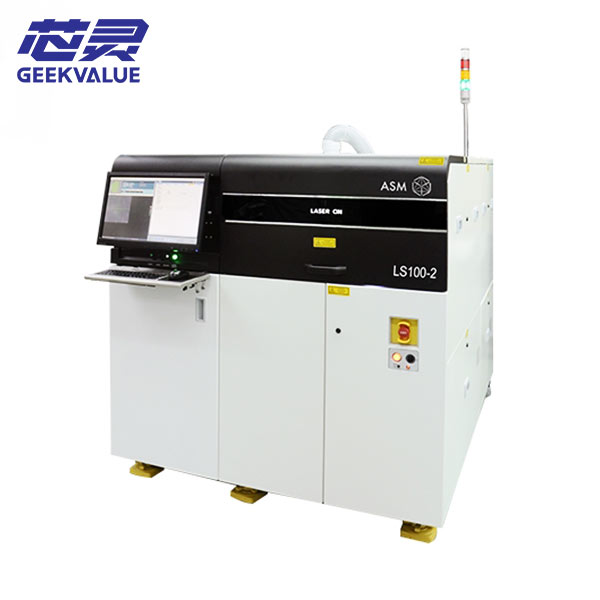
用於Mini/Micro LED晶片製造的雷射劃線機。切割深度精度σ≤1μm,XY位置精度σ≤0.7μm…
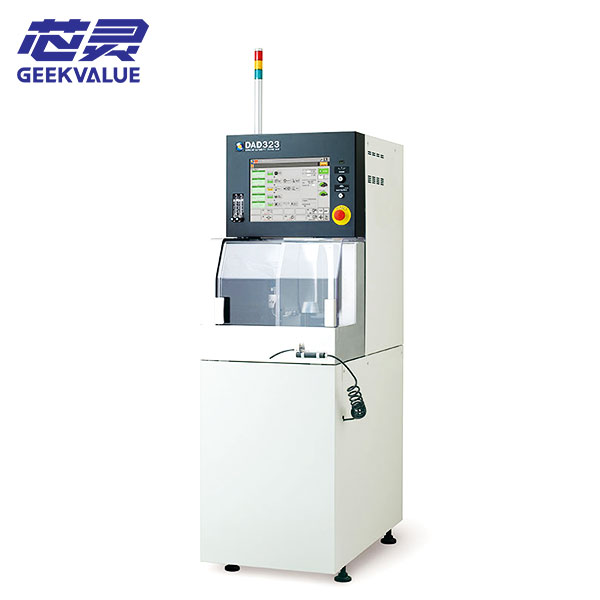
單軸切割鋸,配備 2.0 kW 高扭力主軸,適用於 Φ6 英吋晶圓。寬度僅 490 毫米。可加工玻璃、陶瓷等材料。
適當的自動化程度取決於優先考慮的是流程彈性、操作員控制、重複生產、整合處理或連續產出。
當晶圓或面板的裝載、對準、切割、清洗、乾燥和卸載需要作為協調的生產流程進行時,通常會選擇全自動系統。評估此類系統時,通常會考慮其操作相容性、吞吐量、視覺效果、配方控制和生產穩定性,而不僅僅是主軸轉速。
重複生產和中高批量半導體或封裝單件化。
卡匣、框架、面板或工件的搬運和清潔/乾燥路線。
自動化條件、軟體、機器人、校準器、主軸和包含的周邊設備。
全自動晶圓切割鋸和全自動半導體切割機。
適用於各種工件、工程生產和操作,這些操作仍需要操作員裝載或設置,同時保持程式化的對準和切割。
比較工作台尺寸、卡盤或框架支撐、視覺效果、配方能力和操作員工作流程。手動或緊湊型系統可能適用於實驗室、研發、小批量工作、製程試驗和特殊材料,在這些情況下,靈活性比自動化處理更重要。
操作人員的技能、對準方法、主軸狀況和安全功能變得尤為重要。主軸佈置方式會影響生產效率和製程彈性。當刀片接觸、切縫、用水量或材料特性等因素導致傳統刀片切割較不適用時,可以考慮採用雷射切割此獨立的加工方法。
適用於各種產品、開發、中小批量生產以及優先考慮靈活性或更簡單維護的製程的實用方法。
確認主軸功率、刀片直徑、工作區域、切削深度和材料範圍。平行或相對的雙主軸系統可以提高產量或支援多步驟切割,但前提是工件流程和製程需要增加這種配置。對於階梯/斜切和雙切作業,採用刀片間距較短的相對雙主軸配置可以將產量提高 30-40%。
同時比較切削策略、對準、修整、主軸狀態和處理週期。刀片切割仍是矽、封裝、玻璃和陶瓷等材料廣泛採用的切割方式。雷射燒蝕或隱形切割可用於特定材料、狹窄空間或乾式加工需求。然而,對於矽材料而言,刀片切割仍更具成本效益,且能獲得優異的側壁品質。
不要只根據切縫寬度來選擇;模具強度、熱效應、碎屑、產量和下游分離也很重要。我們看過一些買家在選機時只專注於主軸轉速,結果卻發現切割鋸會產生崩邊,無法通過模具強度測試。崩邊、邊緣裂痕、刀片痕跡、切縫不均勻和污染等問題並非購買最高轉速的機器就能解決的。它們取決於材料、刀片、主軸、進給、冷卻液、安裝和清潔等各環節之間的完整配合。
穩定的晶圓切割製程需要的不僅僅是定位精度。刀片規格、主軸跳動、卡盤平整度、膠帶支撐、切割水、進給速度、切割深度和修整條件都會影響切邊品質和可用產量。
材料脆性、刀片暴露、進給條件、振動和膠帶支撐都會改變正面和背面的崩刃情況。
街道寬度、視覺識別、軸線精度和刀片厚度決定了切割線能否安全地保持在預定車道內。刀片切割線寬度通常為 20-50 微米;雷射切割線寬度可低於 10 微米。
樹脂、金屬、玻璃和陶瓷對刀片的負載能力各不相同,因此修整策略和主軸負載監控非常重要。
在檢驗、模具分離或下游組裝之前,必須控制切削碎屑和殘留水分。
您無需提供完整的技術規格說明即可聯絡我們。請先提供您已知的產品和生產資訊。我們可以利用這些資訊來縮小工作區域、主軸、搬運設備、刀片和自動化方面的要求範圍。
材料、晶圓或工件尺寸、厚度以及是否安裝在框架、膠帶、面板或夾具上。
所需工作區域、工作台或卡盤形式、刀片路徑和適用的工具機系列。
全切、半切、開槽、包裝單件化、街道寬度和目標模具尺寸。
切削深度、主軸和刀片要求、對準方法和製程配置。
預期產量、產品組合、換線頻率和所需自動化等級。
手動、自動或全自動操作,單軸或雙軸選項。
首選製造商或型號、全新/二手狀態、數量、目的地和專案進度。
目前設備可用性、實際配置、包含的配件、包裝和交付範圍。
如果您的專案還需要在切割前進行晶圓安裝、切割後進行清潔或進行更廣泛的晶圓加工設備審查,請使用這些連結。
這些問題涵蓋了買家在選擇晶圓切割鋸或封裝單粒機之前最常需要澄清的要點。
根據主軸、刀片、工作台、冷卻液和製程配置的不同,切割鋸可以加工矽片、化合物半導體、玻璃、陶瓷、藍寶石、電子基板和封裝裝置。必須確認實際機器和刀片工藝所需的材料支援情況。
自動鋸機可以自動完成對準和程序切割,但仍需操作員進行裝載或搬運。全自動系統可以整合裝載、對準、切割、清潔、乾燥和卸載等功能。由於不同製造商使用的具體術語有所不同,因此應仔細檢查操作順序。
雙主軸可以提高生產效率或支援多步驟切割,但其優勢取決於工件尺寸、切割模式、製程、加工週期和產品組合。與平行雙主軸系統相比,採用刀片間距較短的端面雙主軸配置,在階梯/斜切和雙切加工中可將生產效率提高 30-40%。
切削效果受多種因素影響,包括材料、刀片類型和暴露情況、進給速度、主軸狀態、切削深度、安裝支撐、冷卻液和修整。應全面評估整個加工過程,而不是孤立地改變單一參數。
刀片切割廣泛應用於晶圓、封裝、玻璃和陶瓷的加工,對於矽片而言,它仍然更具成本效益,且側壁品質優異。雷射燒蝕或隱形切割可能更適合某些狹窄通道、硬質材料或乾式製程的要求——對於厚度小於 70µm 的薄晶圓,雷射切割的進給速度可以達到刀片切割的 2.5 倍,且品質相當。需要比較切縫寬度、熱效應、碎屑、晶片強度、產量和下游分離等因素。
確認完整型號、序號、年份、主軸類型和狀況、卡盤或工作台、軸和視覺系統、軟體、搬運模組、清潔器和乾燥器、刀片附件、維護歷史、公用設施以及任何翻新或測試的範圍。
不總是如此。刀片、法蘭、修整板、框架、夾具、卡盤、冷卻組件和其他工藝工具都應在報價單中逐項列出,因為不同工件和工藝的要求各不相同。
請提供材料、工件尺寸和厚度、安裝方式、切割類型、模具尺寸、自動化要求、首選型號或品牌、所需狀態、數量和目的地。提供這些資訊足以開始審核。
請提供切割鋸型號,或描述切割材料和切割要求。我們將在 4 個工作小時內確認庫存、配置完整性和切割相容性。