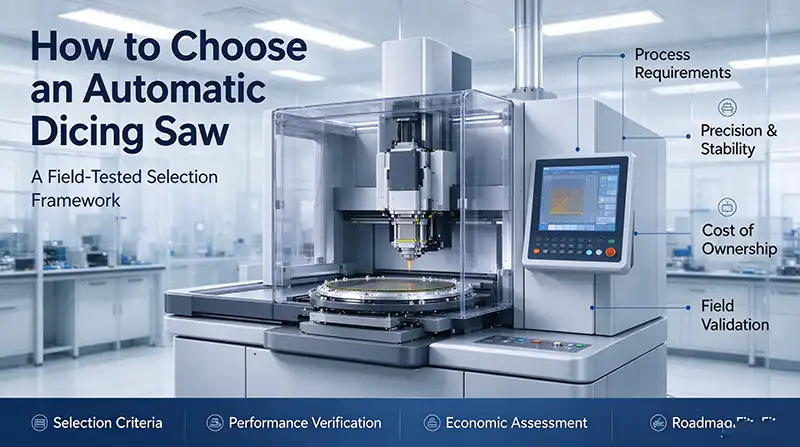
Máy cắt lát tự động nằm ở cuối chuỗi dài các quyết định trong quy trình sản xuất, và thường là nơi cuối cùng mà vấn đề về năng suất có thể được phát hiện trước khi tấm wafer rời khỏi dây chuyền. Khi một gói sản phẩm không vượt qua được bài kiểm tra điện, hoặc khi một chip mỏng bị nứt trong quá trình gắn chip, bước cắt lát thường là nghi ngờ đầu tiên. Do đó, máy cắt lát cần được xem xét kỹ lưỡng hơn là chỉ so sánh giá cả đơn thuần.
Chọn thông số kỹ thuật máy cưa cắt phù hợp với phôi của bạn
Mọi cuộc thảo luận về thông số kỹ thuật nên bắt đầu bằng việc xác định kích thước các chi tiết cần cắt. Phạm vi làm việc của máy cắt lát được cố định tại nhà máy, và không có bất kỳ sự điều chỉnh quy trình nào có thể khiến mâm cặp 200 mm có thể cắt được tấm wafer 300 mm.
Các tấm bán dẫn tròn và tấm vuông không thể thay thế cho nhau. Phần lớn thiết bị trên thị trường được thiết kế cho các tấm bán dẫn tròn, nhưng các dây chuyền đóng gói ngày càng sử dụng khung dẫn QFN và BGA, tấm PCB và chất nền thủy tinh hình vuông hoặc hình chữ nhật. Một số mẫu máy cắt có thể xử lý cả hai loại. Ví dụ, máy ADT 7232 chấp nhận phôi tròn 12 inch hoặc các bộ phận vuông có kích thước lên đến 253 x 243 mm khi được gắn trên khung, trong khi máy 8030 cung cấp mâm cặp vuông 12 x 12 inch bên cạnh khả năng xử lý phôi tròn 12 inch. Phần lớn các vấn đề chuyển đổi bắt nguồn từ hình dạng mâm cặp được chỉ định cho sản phẩm hiện tại chứ không phải định dạng tấm mà khách hàng đã áp dụng mười tám tháng sau đó.
Việc chuyển đổi kích thước wafer cần được chú ý sớm. Nếu có khả năng dây chuyền sản xuất của bạn sẽ chuyển từ 200 mm sang 300 mm trong suốt vòng đời của thiết bị, hãy xác nhận rằng máy cắt lát có thể xử lý cả hai định dạng khay. Máy DFD6363 hỗ trợ các khay cắt lát tiêu chuẩn và FOUP ở cả hai kích thước Φ200 mm và Φ300 mm. Việc mua một máy chỉ dùng được cho wafer 8 inch hiện nay thường có nghĩa là bạn sẽ phải mua lại sau hai năm.
Độ dày là yếu tố gây bất ngờ cho nhiều người. Một máy cưa cắt lát được cấu hình cho silicon dày 700 μm sẽ hoạt động rất khác khi phải xử lý một tấm wafer mỏng 50 μm, nơi lực thao tác và nguy cơ vỡ là yếu tố quyết định. Ở thái cực khác, các chất nền điện silicon carbide đòi hỏi mô-men xoắn trục chính lớn hơn nhiều so với silicon. Các công cụ laser đã tạo ra một chỗ đứng riêng trong lĩnh vực này. Quy trình được phát triển bởi LIDROTEC và TRUMPF cắt các tấm wafer có độ dày và vật liệu khác nhau với tốc độ nhanh gấp khoảng ba lần so với máy cưa cơ khí, và ALSI LASER1206 của ASMPT có thể tạo rãnh từ 60 đến 800 μm và cắt từ 20 đến 200 μm — một phạm vi bao gồm cả các tấm wafer logic siêu mỏng và các thiết bị điện dày hơn.
Chọn kích thước mâm cặp phù hợp với chi tiết lớn nhất mà bạn sẽ gia công trong tương lai, chứ không phải chi tiết trung bình bạn gia công hiện nay. Mâm cặp quá nhỏ là một trong những nguyên nhân phổ biến nhất gây tắc nghẽn trên máy cắt tự động, và cũng là một trong những nguyên nhân tốn kém nhất để khắc phục sau khi lắp đặt.
Ảnh hưởng của cấu hình trục chính đến hiệu suất máy cưa cắt hạt lựu
Trên bất kỳ máy cưa cắt tự độngTrục chính là nơi diễn ra quá trình cắt gọt thực sự, và cấu hình của nó quyết định các quy trình nào có thể thực hiện được, chứ không chỉ tốc độ hoạt động.
MỘT máy cưa cắt hạt hai trụcMáy này có hai trục chính đối diện nhau, có thể cắt đồng thời hoặc một trục cắt trong khi trục kia mài hoặc tạo rãnh. Máy ADT 8030 sử dụng hai trục chính đối diện nhau với công suất 1,8 kW hoặc 2,2 kW, tốc độ định mức 60.000 vòng/phút. Ưu điểm rõ ràng là đối với các sản phẩm cần nhiều lần gia công hoặc hai thông số lưỡi cắt khác nhau: một lần thiết lập hoàn thành nhiều công việc hơn, và tấm wafer được xử lý ít lần hơn, điều này rất quan trọng khi nguy cơ vỡ là có thật. Tuy nhiên, các dụng cụ hai trục chính có giá thành cao hơn, chiếm nhiều diện tích hơn và cần bảo trì thêm một trục chính thứ hai. Một dây chuyền chỉ thực hiện các thao tác cắt đơn giản trên một loại vật liệu duy nhất có thể không bao giờ thu hồi được khoản chi phí chênh lệch đó.
Công suất và tốc độ cần phải phù hợp với vật liệu cứng nhất trong hỗn hợp, chứ không phải vật liệu phổ biến nhất. Cắt silicon là một vấn đề khác so với cắt sapphire hoặc gốm silicon carbide, nơi nhu cầu mô-men xoắn tăng lên đáng kể. Trục chính 2,2 kW duy trì tốc độ ổn định hơn dưới tải trọng đó. Phạm vi tốc độ cũng rất quan trọng: 60.000 vòng/phút đáp ứng hầu hết các công việc với lưỡi cắt, nhưng các lưỡi cắt siêu mỏng và các quy trình đặc biệt đôi khi được hưởng lợi từ giới hạn 80.000 vòng/phút có trên các tùy chọn trục chính tốc độ cao như những tùy chọn được cung cấp cho DFD6363, kết hợp trục chính 1,8 kW ở tốc độ 6.000–60.000 vòng/phút với một tùy chọn tốc độ cao hơn ở tốc độ 20.000–80.000 vòng/phút.
Một số nhà cung cấp phân biệt trục chính tiêu chuẩn, tốc độ cao và mô-men xoắn cao là các tùy chọn cấu hình riêng biệt. Việc lựa chọn nên dựa trên loại vật liệu đòi hỏi khắt khe nhất trong kế hoạch gia công của bạn, chứ không phải loại vật liệu bạn gia công thường xuyên nhất.
| Cấu hình | Trục đơn | Trục kép |
|---|---|---|
| Chi phí ban đầu | Thấp hơn | Cao hơn |
| Diện tích sàn | Nhỏ hơn | Lớn hơn |
| Nhiều bước quy trình | Cần thiết lập lại | Hoàn thành trong một lần chạy |
| hư hỏng do thao tác | Cao hơn | Thấp hơn |
| Gánh nặng bảo trì | Đơn giản hơn | Phức tạp hơn |
| Phù hợp nhất | Áo liền thân làm từ một chất liệu duy nhất | Sản phẩm đa thông số kỹ thuật, đa bước |
Độ chính xác của máy cưa cắt lát: Tại sao độ chính xác trục lại quan trọng
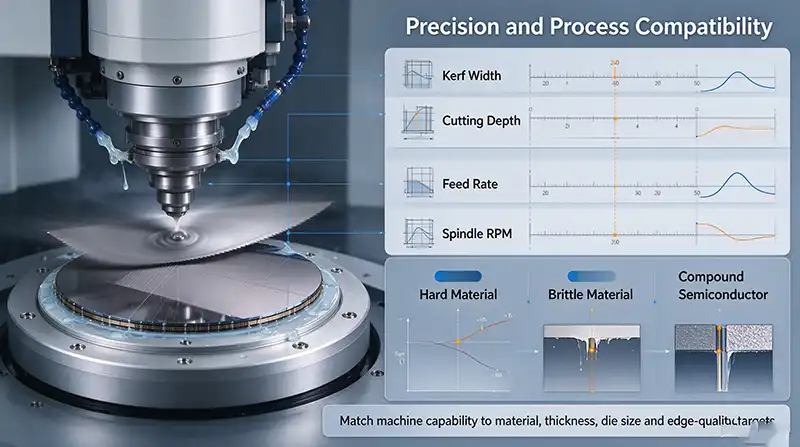
Khi khe cắt thu hẹp xuống còn 30 hoặc 40 μm, lưỡi dao có rất ít chỗ cho sai sót. Sai lệch vị trí chỉ một hoặc hai micromet cũng đủ để làm xước lớp mạ kim loại hoặc gây sứt mẻ dọc theo mép khuôn.
Ba thông số trục quan trọng nhất là: độ phân giải điều khiển, độ lặp lại và độ chính xác tích lũy. Trục Y của ADT 8030 được chỉ định với độ phân giải điều khiển 0,1 μm, độ chính xác chỉ số 1,0 μm và độ chính xác tích lũy 1,5 μm. DFD6363 liệt kê độ chính xác định vị chỉ số trục Y là 0,002/310 mm với sai số đơn là 0,002/5 mm, và độ phân giải chuyển động trục Z là 0,0000002 mm với độ lặp lại 0,001 mm. Những con số này chỉ trở nên có ý nghĩa khi được so sánh với "con đường hẹp" nhất trên thiết bị của bạn. Nếu sai số tích lũy tiến gần đến chiều rộng của "con đường hẹp", quy trình sẽ không hoạt động hiệu quả, bất kể lưỡi dao tốt đến đâu. Đây chính là khoảng cách phân biệt một thiết bị có khả năng hoạt động tốt với một thiết bị kém hiệu quả.cưa cắt hạt lựu từ một sản phẩm chỉ đáp ứng thông số kỹ thuật trên giấy tờ.
Loại truyền động trục X ảnh hưởng đến độ mượt mà của chuyển động bàn máy. Ổ trục khí mang lại chuyển động rất mượt mà và vận tốc ổn định ở tốc độ cấp liệu cao, phù hợp với gia công tốc độ cao. Trục vít bi cung cấp độ cứng vững và dễ bảo trì hơn trong môi trường có chất lượng khí nén không ổn định. Không có loại nào tốt hơn loại nào một cách tuyệt đối; quyết định nên dựa trên mục tiêu tốc độ và nguồn lực bảo trì của bạn.
Việc căn chỉnh hình ảnh là yếu tố quyết định thành công hay thất bại trong việc rút ngắn thời gian chuyển đổi. Độ phóng đại liên tục trong phạm vi 70× đến 290×, kết hợp với đèn LED chiếu sáng theo chiều dọc và chiều xiên, quyết định độ tin cậy của công cụ trong việc tìm kiếm các điểm căn chỉnh có độ tương phản thấp. Chức năng kiểm tra vết cắt tự động bổ sung thêm một lớp truy xuất nguồn gốc bằng cách xác nhận rằng vết cắt nằm đúng vị trí cần thiết. Nếu thiết bị của bạn có các đặc điểm căn chỉnh mờ hoặc bất thường, hãy yêu cầu trình diễn trực tiếp thay vì chỉ dựa vào thông tin trong bảng dữ liệu.
Tự động hóa và xử lý vật liệu trong máy cắt tự động
"Tự động" có nghĩa khác nhau trên các máy khác nhau. Một số máy chỉ tự động hóa quá trình cắt và vẫn yêu cầu người vận hành phải nạp và lấy từng tấm wafer ra. Những máy khác hoạt động tự động từ khay này sang khay khác, bao gồm cả việc làm sạch và sấy khô.
Một máy cưa cắt tự động hoàn toàn thường kết hợp nhiều bộ phận như kẹp phôi, giai đoạn căn chỉnh sơ bộ, tay truyền động trên và dưới, trạm làm sạch và bộ phận sấy khô. Trên máy DFD6363, trình tự hoạt động diễn ra từ khay chứa phôi đến giai đoạn căn chỉnh sơ bộ, đến bàn làm việc, qua quá trình cắt, sau đó đến giai đoạn làm sạch và sấy khô trước khi kẹp phôi trả lại phôi. Thời gian chu kỳ của vòng lặp đó — chứ không phải tốc độ trục chính — thường quyết định năng suất thực tế tối đa. Một máy hai trục chính có thể cắt nhanh gấp đôi mà vẫn không mang lại lợi ích ròng nếu bộ phận cấp phôi không thể cấp phôi đủ nhanh. Kỳ vọng về năng suất chỉ dựa trên tốc độ trục chính thường được đặt lại sau tuần sản xuất đầu tiên.
Khả năng tương thích với việc xử lý vật liệu là một hạn chế thầm lặng khác. Nếu dây chuyền của bạn di chuyển các tấm bán dẫn trong khung kim loại thay vì khay tiêu chuẩn, thì... cưa cắt hạt lựu Bạn phải hỗ trợ chế độ đó, nếu không bạn sẽ thêm một bước chuyển giao làm giảm lợi ích của việc tự động hóa.
Hệ thống thay lưỡi dao tự động tỏ ra rất hữu ích trong môi trường sản xuất đa dạng sản phẩm. Khi một dây chuyền sản xuất nhiều loại lưỡi dao khác nhau trong mỗi ca làm việc, việc phát hiện và thay thế độ mòn của lưỡi dao tự động sẽ loại bỏ một nguồn lỗi phổ biến do con người gây ra và rút ngắn thời gian chuyển đổi. Đối với các dây chuyền thường xuyên thay đổi công thức sản phẩm, thời gian hoàn vốn có thể đến sớm hơn dự kiến.
Chi phí lưỡi cưa và vật tư tiêu hao trong vận hành máy cưa cắt hạt lựu
Chi phí lưỡi dao hiếm khi xuất hiện trong yêu cầu vốn đầu tư, nhưng chúng lại tích lũy không ngừng trong suốt vòng đời của dụng cụ. Khách hàng thường phát hiện ra khoản mục này sau khi lắp đặt chứ không phải trước đó, đó là lý do tại sao việc dự trữ sẵn lưỡi dao cắt và các vật tư tiêu hao liên quan lại quan trọng hơn nhiều so với tưởng tượng ở giai đoạn mua sắm.
Phạm vi đường kính ngoài của lưỡi cưa và các loại trục mà máy cưa cắt lát chấp nhận sẽ quyết định số lượng nhà cung cấp mà bạn có thể mua hàng. Máy 80WT của ADT có thể sử dụng lưỡi cưa có trục và không có trục với đường kính ngoài lên đến 3 inch, trong khi máy 7234 chấp nhận lưỡi cưa hình vòng 4 inch và 5 inch. Phạm vi tương thích rộng hơn đồng nghĩa với việc bạn có lợi thế hơn trong việc mua sắm và được bảo vệ khỏi giá cả từ một nguồn duy nhất.
Tính năng dự đoán độ mòn lưỡi cắt, có sẵn trên một số nền tảng, giúp giảm thời gian đo chiều cao và nâng cao hiệu suất. Phát hiện lưỡi cắt bị gãy là một tính năng an toàn cơ bản, nhưng đối với các công việc có giá trị cao như sản xuất chất bán dẫn phức hợp hoặc thiết bị MEMS, việc giám sát tình trạng lưỡi cắt theo thời gian thực là điều giúp ngăn chặn một lưỡi cắt bị gãy làm hỏng toàn bộ lô hàng.
Vật liệu cứng làm thay đổi hoàn toàn cách tính toán chi phí vật tư tiêu hao. Tuổi thọ lưỡi cưa trên silicon carbide, sapphire hoặc gốm có thể chỉ bằng một phần nhỏ so với silicon. Trong trường hợp đó, máy cưa cắt lát được thiết kế cho lưỡi cưa lớn hơn, dày hơn và công suất trục chính cao hơn sẽ có giá thành cao hơn nhưng có thể mang lại chi phí mỗi lần cắt thấp hơn, vì lưỡi cưa đường kính lớn duy trì tốc độ tuyến tính và tản nhiệt hiệu quả hơn. Khách hàng cắt các chất bán dẫn phức hợp thế hệ thứ ba thường tối ưu hóa giá máy trước tiên và xây dựng lại mô hình chi phí dựa trên mức tiêu hao lưỡi cưa sau đó.
Lựa chọn máy cưa cắt lát cho silicon, SiC và thủy tinh
Không có máy cưa cắt nào hoàn hảo trong mọi việc. Thành phần vật liệu trên dây chuyền sản xuất của bạn sẽ quyết định thông số kỹ thuật.
Silicon vẫn là chất nền phổ biến dễ gia công nhất, và cắt bằng lưỡi dao vẫn là phương pháp chủ đạo. Silicon carbide (SiC) làm thay đổi điều đó: độ cứng của nó trên thang Mohs cao hơn gấp đôi so với silicon, và nó đòi hỏi các loại lưỡi dao khác nhau, mô-men xoắn cao hơn và hệ thống làm mát mạnh mẽ hơn. Máy ADT 8020 liệt kê SiC, MEMS, thiết bị SAW, tấm wafer thủy tinh và các gói QFN/LED trong số các ứng dụng mục tiêu của nó. Nếu dây chuyền của bạn sử dụng cả silicon và SiC, hãy cấu hình trục chính và hệ thống làm mát cho phù hợp với yêu cầu của SiC và chấp nhận rằng silicon sẽ hoạt động tốt trong hệ thống đó.
Cắt laser đã chuyển từ một công nghệ mới lạ sang ứng dụng thực tế trong sản xuất ở một số lĩnh vực cụ thể. Samsung đã áp dụng phương pháp cắt bằng laser femtosec trong quy trình sản xuất HBM4, nơi các xung cực ngắn giúp hạn chế hư hại do nhiệt và sự hình thành hạt. Tuy nhiên, khả năng hấp thụ laser rất khác nhau giữa các vật liệu silicon, SiC và gallium nitride, vì vậy mỗi vật liệu cần có bộ thông số riêng. Hãy coi khả năng cắt bằng laser như một công cụ bổ trợ cho việc cắt cơ học chứ không phải là một sự thay thế.
Việc kiểm soát mảnh vỡ trên thủy tinh và các vật liệu dễ vỡ khác trở nên vô cùng quan trọng. Máy ADT 8030 coi thủy tinh mỏng là một ứng dụng chính. Việc lựa chọn lưỡi cắt, thành phần hóa học của chất làm mát và tốc độ cấp liệu đều thay đổi khi chuyển từ silicon sang thủy tinh, và khả năng lưu trữ và chuyển đổi nhanh chóng các công thức quy trình của phần mềm trở thành một lợi thế thiết thực. Việc tập trung nghiên cứu và phát triển các quy trình xử lý bề mặt SiC và GaN xuất phát từ chính nhận thức này — rằng các chất bán dẫn hợp chất thế hệ thứ ba không hề giống silicon và không thể được coi là một biến thể của nó.
| Vật liệu | Thử thách chính | Ưu tiên cấu hình |
|---|---|---|
| Silicon | Cắt, xử lý tấm bán dẫn mỏng | Xử lý nhẹ nhàng, căn chỉnh chính xác |
| cacbua silic | Độ cứng cao, lưỡi dao nhanh mòn | Trục chính mô-men xoắn cao, lưỡi dao lớn |
| Thủy tinh | Sứt mẻ cạnh, vết nứt nhỏ | Lưỡi dao chuyên dụng, chất làm mát phù hợp |
| Chất nền gốm | Độ giòn, hiệu ứng nhiệt | Thông số gây thiệt hại thấp |
| chất bán dẫn hợp chất | Giá trị cao, độ nhạy cảm với vật liệu | Giám sát thời gian thực, phát hiện hư hỏng |
| Chất nền kim loại | Các vết gờ, biến dạng nhiệt | Công suất làm mát, tối ưu hóa nguồn cấp liệu |
SECS/GEM và tích hợp dữ liệu cho thiết bị cắt lát
Một máy cưa cắt lát không thể kết nối với hệ thống của nhà máy giống như một hòn đảo biệt lập, và những hòn đảo như vậy sẽ tạo ra công việc thủ công.
Khả năng tương thích với SECS/GEM là điều kiện tiên quyết để kết nối với hệ thống MES. Cả hai dòng máy ADT 8030 và 80WT đều được liệt kê là tương thích với nền tảng SECS/GEM. Nếu không có khả năng này, việc giám sát từ xa, quản lý công thức và thu thập dữ liệu tự động sẽ không thể thực hiện được, đây là một thiếu sót nghiêm trọng trong dây chuyền đóng gói tự động hóa cao.
Việc ghi lại dữ liệu quy trình tiến thêm một bước nữa. Việc thu thập chiều cao lưỡi cắt, tốc độ cấp liệu, dòng điện trục chính và kết quả căn chỉnh tạo ra khả năng truy xuất nguồn gốc cần thiết để điều tra các biến động về năng suất. Kiểm tra độ rộng vết cắt tự động và phân tích thống kê rút ngắn quá trình từ "năng suất giảm" đến "đây là thông số cắt đã bị sai lệch".
Thiết kế giao diện ảnh hưởng đến công việc hàng ngày. Màn hình cảm ứng 19 inch hỗ trợ đa ngôn ngữ và bố cục đồ họa giúp giảm thời gian đào tạo và lỗi thao tác giữa các ca làm việc. Chẩn đoán từ xa thông qua phản chiếu màn hình trong vòng hai giờ chỉ hoạt động khi giao diện hiển thị dữ liệu cần thiết để chẩn đoán sự cố mà không cần cử kỹ sư đến tận nơi.
Tổng chi phí sở hữu máy cưa cắt hạt: Cần tính toán những gì
Đơn đặt hàng là điểm khởi đầu của quá trình chi tiêu, chứ không phải là điểm kết thúc.
Việc tiếp cận để bảo trì quan trọng hơn nhiều so với những gì thể hiện trên bản vẽ mặt bằng. Các điểm bảo trì tập trung, có thể tiếp cận từ phía trước máy, giúp giảm thiểu thời gian ngừng hoạt động theo kế hoạch. Máy DFD6560 giảm diện tích chiếm chỗ 16% nhờ trục chính ngắn hơn và khung được thiết kế lại, đồng thời giảm 20% không gian cần thiết giữa các thiết bị liền kề. Trong phòng sạch, không gian đó là chi phí thuê, và khoản tiết kiệm này sẽ được nhân lên trên toàn bộ hệ thống máy móc đa năng.
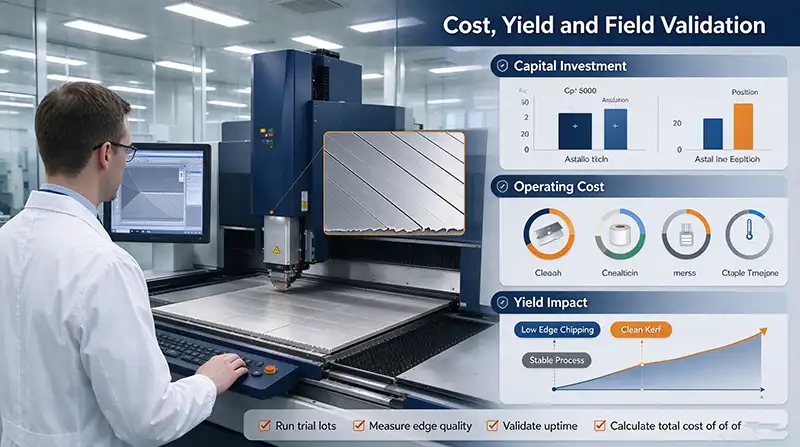
Việc tính toán năng suất nên sử dụng dữ liệu chu kỳ thực tế, chứ không phải tốc độ tối đa. Căn chỉnh, thao tác, thay lưỡi dao và vệ sinh đều tiêu tốn thời gian. Hãy yêu cầu thông lượng đo được trên một sản phẩm tương tự như sản phẩm của bạn, chứ không phải là thông số tối đa lý thuyết.
Phạm vi bảo hành có thể quan trọng hơn cả lợi thế về thông số kỹ thuật. Khi máy cưa cắt lát bị hỏng lúc hai giờ sáng, khoảng cách đến kỹ sư có tay nghề gần nhất và sự sẵn có của phụ tùng thay thế quan trọng hơn một chút so với độ chính xác tốt hơn. Đó là tiêu chuẩn đáng áp dụng khi bạn đánh giá cam kết hỗ trợ của bất kỳ nhà cung cấp nào.
Bảo vệ khoản đầu tư máy cưa cắt của bạn khỏi những rủi ro trong tương lai.
Hầu hết các loại máy cưa cắt lát có tuổi thọ từ ba đến năm năm, đôi khi lâu hơn, và dòng sản phẩm này hiếm khi đứng yên.
Các quy trình kết hợp đang trở nên phổ biến. Cắt trước khi mài và các trình tự tương tự yêu cầu thiết bị cắt và thiết bị làm mỏng phải hoạt động trong cùng một phạm vi quy trình. Nếu công nghệ đóng gói tiên tiến hoặc tấm wafer siêu mỏng nằm trong kế hoạch của bạn, hãy xác nhận khả năng tương thích trước khi thực hiện.
Các vật liệu có kích thước lớn hơn tiếp tục được sử dụng rộng rãi trong các ứng dụng chuyên dụng và công nghiệp. Việc máy cưa cắt có thể xử lý các phôi gia công vượt quá 300 mm hay không, hoặc có cung cấp đầu kẹp có thể nâng cấp hay không, sẽ quyết định liệu nó vẫn hữu ích hay trở thành điểm nghẽn.
Hãy xem xét nhà cung cấp tích cực phát triển nền tảng đến mức nào. Thiết bị bán dẫn phát triển nhanh hơn so với phần cứng gia công cơ khí thông thường. Một nhà cung cấp liên tục đầu tư vào phần mềm, quy trình sản xuất và phát triển vật tư tiêu hao sẽ giúp công cụ của bạn luôn được cập nhật; ngược lại, một nhà cung cấp không làm vậy sẽ khiến bạn rơi vào tình trạng công cụ lỗi thời chỉ sau vài năm.
Câu hỏi thường gặp
Tôi nên chọn máy cưa cắt cơ khí hay hệ thống cắt laser?
Chúng giải quyết những vấn đề khác nhau. Cắt bằng lưỡi dao cơ học vẫn tiết kiệm chi phí đối với các tấm silicon và chất nền đóng gói thông thường trong sản xuất hàng loạt. Cắt bằng laser khẳng định vị thế của mình với các tấm siêu mỏng dưới 100 μm, các hình dạng phức tạp và các vật liệu nhạy cảm với ứng suất cơ học.
Máy cưa cắt hạt lựu hai trục chính có luôn cho năng suất cao hơn máy một trục chính không?
Không. Hai trục chính chỉ giúp tăng tốc bước cắt. Nếu việc căn chỉnh, nạp phôi, làm sạch hoặc sấy khô không theo kịp, trục chính thứ hai sẽ không giúp ích được nhiều. Hãy đánh giá thời gian chu kỳ của toàn bộ máy cưa cắt lát, chứ không phải số lượng trục chính.
Tôi cần lưu ý những gì khi chọn máy cưa cắt lát dùng cho cacbua silic?
SiC cứng hơn silicon khoảng gấp đôi trên thang Mohs, vì vậy hãy ưu tiên mô-men xoắn trục chính, lựa chọn chất kết dính lưỡi cắt và hệ thống làm mát. Trục chính có công suất trên 2,2 kW và hỗ trợ lưỡi cắt từ 4 đến 5 inch là những điểm khởi đầu hợp lý.
Làm thế nào để ước tính năng suất thực tế trước khi mua máy cưa cắt lát?
Năng suất thực tế bằng thời gian cắt hiệu quả chia cho tổng thời gian chu kỳ, nhân với tốc độ cấp liệu đạt được. Tổng thời gian chu kỳ bao gồm căn chỉnh, di chuyển, thay lưỡi cắt và làm sạch. Vui lòng yêu cầu đo thời gian chu kỳ trên một phôi tương đương với phôi của bạn.
Chức năng SECS/GEM có thực sự cần thiết trên máy cưa cắt hạt lựu không?
Nếu nhà máy của bạn sử dụng hệ thống MES hoặc bạn có kế hoạch thu thập và truy xuất dữ liệu tự động, thì câu trả lời là có. Nếu không có SECS/GEM, việc quản lý công thức, giám sát từ xa và báo cáo sản xuất đều cần đến sự can thiệp thủ công.
Tại sao khả năng tương thích giữa các lưỡi dao lại quan trọng đến vậy?
Nó quyết định số lượng nhà cung cấp lưỡi cưa bạn có thể sử dụng và mức độ thương lượng giá cả của bạn. Một máy cưa cắt lát chấp nhận nhiều đường kính ngoài khác nhau và cả loại có trục và không có trục sẽ giúp bạn có nhiều lựa chọn về vật tư tiêu hao.
Tác động của yếu tố môi trường đến quyết định nên ảnh hưởng đến mức độ nào?
Trong phòng sạch, diện tích sàn là một chi phí thực tế. Một máy cưa cắt lát tiết kiệm được 16% diện tích và 20% không gian bảo trì liền kề sẽ mang lại những khoản tiết kiệm đáng kể khi lắp đặt nhiều máy.
Làm thế nào tôi có thể kiểm tra chất lượng cắt trên vật liệu thực tế của mình?
Hãy yêu cầu cắt thử một mẫu. Chạy thử các chi tiết thực tế của bạn trên máy cưa cắt mẫu, tuân thủ các yêu cầu quy trình, sau đó đo lượng vụn vỡ, chất lượng bề mặt, tốc độ mòn lưỡi cưa và năng suất.
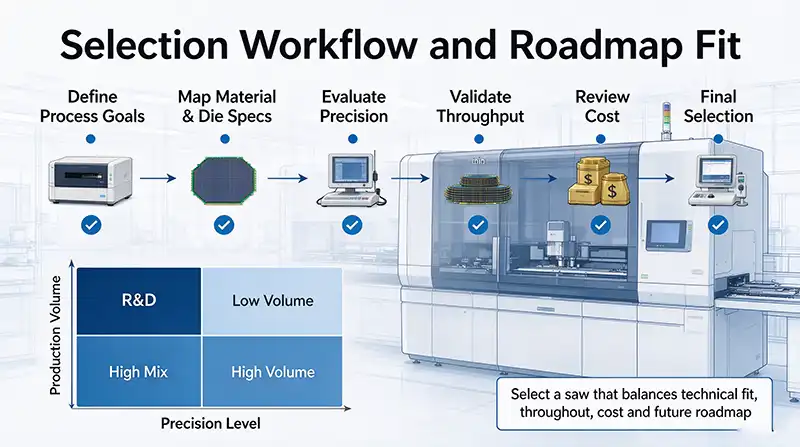
Việc lựa chọn máy cưa cắt lát là một bài toán cân nhắc giữa các ràng buộc. Không có máy nào vượt trội ở mọi khía cạnh, nhưng máy phù hợp phải ổn định ở ứng dụng cốt lõi của bạn, đủ linh hoạt cho sản phẩm tiếp theo và có chi phí sở hữu dự đoán được. Hãy sàng lọc các ứng viên qua hai bước: đầu tiên loại bỏ bất cứ thứ gì không đáp ứng được các yêu cầu cơ bản về kích thước, vật liệu hoặc độ chính xác, sau đó đánh giá những máy còn lại dựa trên khả năng tự động hóa, chi phí vật tư tiêu hao, phạm vi dịch vụ và sự phù hợp với lộ trình phát triển sản phẩm. Bất cứ khi nào có thể, hãy để một mẫu cắt – chứ không phải bảng thông số kỹ thuật – đưa ra quyết định cuối cùng.
Đội ngũ kỹ sư ứng dụng của GEEKVALUE đã cung cấp hơn 200 bộ thiết bị hậu cần và sở hữu 8 bằng sáng chế cốt lõi đã được đăng ký, hoạt động trong phòng sạch đạt tiêu chuẩn ISO 14644-1 Loại 10 rộng 2.000 mét vuông tại Thâm Quyến. Chúng tôi hỗ trợ bạn áp dụng khung công nghệ này vào dây chuyền sản xuất của mình. Hãy liên hệ với chúng tôi hoặc duyệt qua trang của chúng tôi danh mục thiết bị bán dẫn.