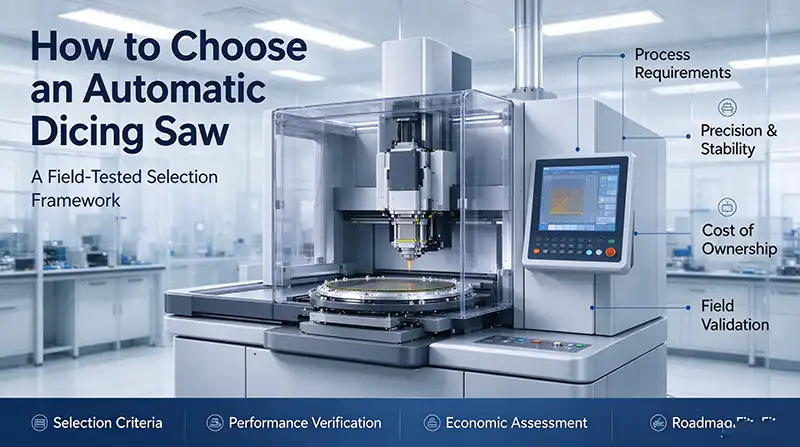
Gergaji pemotong dadu automatik terletak di penghujung rantaian keputusan proses yang panjang, dan ia biasanya merupakan tempat terakhir di mana masalah hasil boleh dikesan sebelum wafer meninggalkan garisan. Apabila pakej gagal dalam ujian elektrik, atau apabila acuan nipis retak semasa pemasangan acuan, langkah pemotongan dadu selalunya menjadi suspek pertama. Oleh itu, gergaji pemotong dadu memerlukan lebih banyak penelitian daripada perbandingan harga yang mudah.
Memadankan Spesifikasi Gergaji Dadu dengan Bahan Kerja Anda
Setiap perbualan spesifikasi harus bermula dengan bahagian yang perlu anda potong. Sampul kerja gergaji dadu ditetapkan di kilang, dan sebarang penalaan proses tidak akan membuatkan chuck 200 mm menerima wafer 300 mm.
Wafer bulat dan panel segi empat sama tidak boleh ditukar ganti. Kebanyakan peralatan di pasaran direka bentuk di sekitar wafer semikonduktor bulat, tetapi barisan pembungkusan semakin banyak menggunakan bingkai plumbum QFN dan BGA, panel PCB dan substrat kaca yang berbentuk segi empat sama atau segi empat tepat. Sesetengah model gergaji dadu mengendalikan kedua-duanya. ADT 7232, sebagai contoh, menerima bahan kerja bulat 12 inci atau bahagian segi empat sama sehingga 253 x 243 mm apabila dipasang pada bingkai, manakala 8030 menawarkan chuck segi empat sama 12 x 12 inci di samping keupayaan bulat 12 inci. Sebahagian besar masalah pertukaran kembali kepada geometri chuck yang ditentukan untuk produk hari ini dan bukannya format panel yang diguna pakai oleh pelanggan lapan belas bulan kemudian.
Peralihan saiz wafer memerlukan perhatian awal. Jika terdapat kemungkinan tali anda akan bergerak dari 200 mm ke 300 mm sepanjang hayat peralatan, pastikan gergaji pemotong dadu mengendalikan kedua-dua format kaset. DFD6363 menyokong kaset pemotong dadu standard dan FOUP dalam saiz Φ200 mm dan Φ300 mm. Membeli gergaji 8 inci sahaja hari ini selalunya bermakna membeli semula dalam masa dua tahun.
Ketebalan adalah kekangan yang mengejutkan orang ramai. Gergaji dadu yang dikonfigurasikan untuk silikon 700 μm bertindak sangat berbeza apabila diminta untuk mengendalikan wafer nipis 50 μm, di mana daya pengendalian dan risiko kerosakan mendominasi. Pada tahap yang lain, substrat kuasa silikon karbida memerlukan tork gelendong yang jauh lebih banyak daripada silikon. Alat laser telah mengukir niche di sini. Proses yang dibangunkan oleh LIDROTEC dan TRUMPF memotong wafer dengan ketebalan dan bahan yang berbeza-beza pada kira-kira tiga kali ganda kelajuan gergaji mekanikal, dan ALSI LASER1206 ASMPT meliputi alur dari 60 hingga 800 μm dan pemotongan dari 20 hingga 200 μm — julat yang merangkumi kedua-dua wafer logik ultra nipis dan peranti kuasa yang lebih tebal.
Saizkan chuck kepada bahagian terbesar yang pernah anda gunakan, bukan bahagian biasa yang anda gunakan hari ini. Chuck yang bersaiz kecil adalah salah satu kesesakan paling biasa yang kita lihat pada gergaji dadu automatik, dan salah satu yang paling mahal untuk dibaiki selepas pemasangan.
Bagaimana Konfigurasi Spindle Mempengaruhi Prestasi Gergaji Dadu
Pada mana-mana gergaji dadu automatik, gelendong adalah tempat pemotongan sebenarnya berlaku dan konfigurasinya menentukan proses yang mungkin, bukan hanya seberapa pantas ia berjalan.
Agergaji dadu dwi-spindlemembawa dua gelendong bertentangan yang boleh memotong secara serentak, atau satu boleh memotong manakala yang satu lagi membentuk alur atau alur. ADT 8030 menggunakan dua gelendong bertentangan 1.8 kW atau 2.2 kW yang dinilai pada 60,000 rpm. Daya tarikannya jelas untuk produk yang memerlukan berbilang laluan atau dua spesifikasi bilah: satu persediaan menyelesaikan lebih banyak kerja, dan wafer dikendalikan lebih sedikit kali, yang penting apabila risiko kerosakan adalah nyata. Tetapi alat dwi-gelendong lebih mahal, menempati lebih banyak ruang lantai, dan memperkenalkan gelendong kedua untuk diselenggara. Talian yang menjalankan operasi pemotongan penuh yang mudah pada satu bahan mungkin tidak akan dapat memperoleh premium tersebut.
Kuasa dan kelajuan perlu dipadankan dengan bahan yang paling keras dalam campuran, bukan yang paling biasa. Memotong silikon adalah cadangan yang berbeza daripada memotong seramik nilam atau silikon karbida, di mana permintaan tork meningkat mendadak. Spindle 2.2 kW mengekalkan kelajuan dengan lebih konsisten di bawah beban tersebut. Julat kelajuan juga penting: 60,000 rpm merangkumi kebanyakan kerja bilah, tetapi bilah ultra nipis dan proses khusus kadangkala mendapat manfaat daripada siling 80,000 rpm yang terdapat pada pilihan spindle berkelajuan tinggi seperti yang ditawarkan untuk DFD6363, yang memasangkan spindle 1.8 kW pada 6,000–60,000 rpm dengan alternatif berkelajuan tinggi pada 20,000–80,000 rpm.
Sesetengah pembekal membezakan spindle standard, berkelajuan tinggi dan tork tinggi sebagai pilihan binaan yang berasingan. Pilihan tersebut harus mengikut bahan yang paling mencabar pada pelan tindakan anda, bukan yang paling kerap anda potong.
| Konfigurasi | Gelendong tunggal | Gelendong berganda |
|---|---|---|
| Kos permulaan | Lebih rendah | Lebih tinggi |
| Ruang lantai | Lebih kecil | Lebih besar |
| Pelbagai langkah proses | Memerlukan persediaan semula | Selesai dalam satu hantaran |
| Kerosakan berkaitan pengendalian | Lebih tinggi | Lebih rendah |
| Beban penyelenggaraan | Lebih ringkas | Lebih kompleks |
| Padanan terbaik | Potongan penuh bahan tunggal | Produk berbilang spesifikasi, berbilang langkah |
Ketepatan Gergaji Dadu: Mengapa Ketepatan Paksi Penting
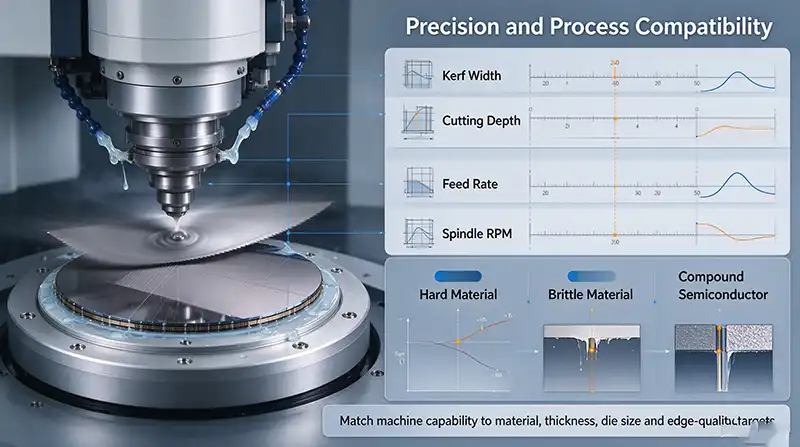
Apabila jalan pemotongan dadu menyempit kepada 30 atau 40 μm, bilah mempunyai ruang yang sangat kecil untuk ralat. Penyimpangan kedudukan satu atau dua mikron sudah cukup untuk menyebabkan penglogaman atau menyebabkan keretakan di sepanjang tepi acuan.
Tiga parameter paksi paling penting: resolusi kawalan, kebolehulangan dan ketepatan kumulatif. Paksi-Y ADT 8030 ditentukan pada resolusi kawalan 0.1 μm, ketepatan indeks 1.0 μm dan ketepatan kumulatif 1.5 μm. DFD6363 menyenaraikan ketepatan kedudukan indeks paksi-Y sebanyak 0.002/310 mm dengan ralat tunggal 0.002/5 mm dan resolusi pergerakan paksi-Z sebanyak 0.0000002 mm dengan kebolehulangan 0.001 mm. Angka-angka ini hanya menjadi bermakna apabila dibandingkan dengan jalan paling sempit pada peranti anda. Jika ralat kumulatif menghampiri lebar jalan, proses tersebut tidak berupaya, tidak kira betapa baiknya bilah tersebut. Ini adalah jenis jurang yang memisahkan yang berupayagergaji potong dadu daripada sesuatu yang hanya memenuhi spesifikasi di atas kertas.
Jenis pemacu paksi-X mempengaruhi kelancaran pergerakan meja. Galas udara memberikan gerakan yang sangat lancar dan halaju yang stabil pada kadar suapan yang tinggi, yang sesuai dengan pemotongan berkelajuan tinggi. Skru bola menawarkan ketegaran dan lebih mudah diselenggara dalam persekitaran di mana kualiti bekalan udara tidak konsisten. Kedua-duanya tidak lebih baik secara universal; keputusan itu harus mencerminkan sasaran kelajuan dan sumber penyelenggaraan anda.
Penjajaran penglihatan adalah tempat masa pertukaran dimenangi atau hilang. Pembesaran zum berterusan dalam julat 70× hingga 290×, digabungkan dengan pencahayaan LED menegak dan serong, menentukan sejauh mana alat tersebut boleh mengesan tanda penjajaran kontras rendah dengan andal. Pemeriksaan kerf automatik menambah lapisan kebolehkesanan dengan mengesahkan bahawa potongan mendarat di tempat yang sepatutnya. Jika peranti anda mempunyai ciri penjajaran yang samar atau luar biasa, tekankan demonstrasi langsung dan bukannya dakwaan helaian data.
Automasi dan Pengendalian Bahan dalam Gergaji Dadu Automatik
"Automatik" bermaksud perkara yang berbeza pada mesin yang berbeza. Sesetengah alat hanya mengautomasikan suapan pemotongan dan masih memerlukan operator untuk memuatkan dan memunggah setiap wafer. Ada juga yang tidak disentuh dari kaset ke kaset, termasuk pembersihan dan pengeringan.
Gergaji dadu automatik sepenuhnya biasanya menggabungkan pencengkam pengutip, peringkat pra-penjajaran, lengan pemindahan atas dan bawah, stesen pembersihan dan unit pengeringan. Pada DFD6363, urutan berjalan dari kaset ke pra-penjajaran, ke meja kerja, melalui pemotongan, kemudian ke pembersihan dan pengeringan sebelum pencengkam mengembalikan benda kerja. Masa kitaran gelung itu — bukan kelajuan gelendong — selalunya menetapkan siling daya pemprosesan sebenar. Mesin dwi-gelendong boleh memotong dua kali lebih pantas dan masih tidak memberikan keuntungan bersih jika pengendali tidak dapat memasukkannya dengan cukup pantas. Jangkaan daya pemprosesan yang dibina pada kelajuan gelendong sahaja cenderung untuk ditetapkan semula selepas minggu pertama data pengeluaran.
Keserasian pengendalian bahan merupakan satu lagi kekangan yang senyap. Jika talian anda menggerakkan wafer dalam bingkai logam dan bukannya kaset standard, gergaji potong dadu mesti menyokong mod itu atau anda akan menambah langkah pemindahan yang menghakis manfaat automasi.
Sistem penukaran bilah automatik kekal dalam persekitaran campuran tinggi. Apabila sesebuah barisan menjalankan beberapa spesifikasi bilah setiap syif, pengesanan dan penggantian haus bilah automatik menghapuskan punca ralat manusia yang biasa dan memendekkan pertukaran. Bagi barisan dengan perubahan resipi yang kerap, pulangan boleh tiba lebih awal daripada yang dijangkakan.
Kos Bilah dan Bahan Habis Pakai dalam Operasi Gergaji Dadu
Kos bilah jarang sekali muncul dalam permintaan modal, namun ia terkumpul tanpa henti sepanjang hayat alat tersebut. Pelanggan cenderung untuk menemui item baris ini selepas pemasangan dan bukannya sebelum ini, itulah sebabnya inventori bilah pemotong dadu dan bahan habis pakai yang berkaitan lebih penting daripada yang mungkin kelihatan pada peringkat perolehan.
Julat diameter luar bilah dan jenis hab yang diterima oleh gergaji dadu menentukan berapa banyak pembekal yang boleh anda beli. 80WT ADT mengendalikan bilah Hub dan Tanpa Hub sehingga 3 inci diameter luar, manakala 7234 menerima bilah anulus 4 inci dan 5 inci. Tingkap keserasian yang lebih luas diterjemahkan secara langsung kepada leveraj perolehan dan perlindungan terhadap penetapan harga sumber tunggal.
Ramalan haus bilah, tersedia pada beberapa platform, mengurangkan masa pengukuran ketinggian dan meningkatkan daya pemprosesan berkesan. Pengesanan bilah yang rosak ialah ciri keselamatan asas, tetapi pada kerja bernilai tinggi seperti semikonduktor majmuk atau peranti MEMS, pemantauan keadaan bilah masa nyata ialah apa yang menghalang satu bilah yang patah daripada memusnahkan keseluruhan lot.
Bahan keras menulis semula kalkulus habis guna. Jangka hayat bilah pada silikon karbida, nilam atau seramik boleh menjadi sebahagian kecil daripada apa yang dibenarkan oleh silikon. Dalam situasi itu, gergaji dadu yang dibina untuk bilah yang lebih besar, lebih tebal dan kuasa gelendong yang lebih tinggi membawa harga pelekat yang lebih tinggi tetapi mungkin memberikan kos setiap potongan yang lebih rendah, kerana bilah berdiameter besar mengekalkan kelajuan linear dan menghilangkan haba dengan lebih berkesan. Pelanggan yang memotong semikonduktor majmuk generasi ketiga selalunya mengoptimumkan harga mesin terlebih dahulu dan membina semula model kos mereka berdasarkan penggunaan bilah kemudian.
Memilih Gergaji Dadu untuk Silikon, SiC dan Kaca
Tiada gergaji pemotong dadu yang cemerlang dalam semua perkara. Campuran bahan pada tali anda harus memacu spesifikasi.
Silikon kekal sebagai substrat biasa yang paling mudah dimaafkan, dan pemotongan bilah masih merupakan pendekatan arus perdana. Silikon karbida mengubah persamaan: kekerasannya pada skala Mohs adalah lebih daripada dua kali ganda daripada silikon, dan ia memerlukan ikatan bilah yang berbeza, tork yang lebih tinggi dan penghantaran penyejuk yang lebih agresif. 8020 ADT menyenaraikan pakej SiC, MEMS, peranti SAW, wafer kaca dan QFN/LED antara aplikasi sasarannya. Jika talian anda menjalankan kedua-dua silikon dan SiC, konfigurasikan sistem gelendong dan penyejukan untuk keperluan SiC dan terima bahawa silikon hanya akan berjalan dengan selesa di dalamnya.
Pemotongan laser telah beralih daripada rasa ingin tahu kepada realiti pengeluaran dalam niche tertentu. Samsung telah menerima pakai pemotongan laser femtosaat dalam proses HBM4nya, di mana denyutan ultra pendek mengehadkan kerosakan haba dan penjanaan zarah. Tetapi penyerapan laser berbeza-beza secara meluas merentasi silikon, SiC dan galium nitrida, jadi setiap bahan memerlukan set parameternya sendiri. Anggap keupayaan laser sebagai pelengkap kepada pemotongan mekanikal dan bukannya pengganti.
Kaca dan bahan rapuh lain membawa kawalan kerepek ke barisan hadapan. ADT 8030 menamakan kaca nipis sebagai aplikasi utama. Pemilihan bilah, kimia penyejuk dan kadar suapan semuanya berubah apabila beralih daripada silikon ke kaca, dan keupayaan perisian untuk menyimpan dan menukar resipi proses dengan cepat menjadi aset praktikal. Tumpuan R&D pada proses bahagian belakang SiC dan GaN berkembang daripada kesedaran ini — bahawa semikonduktor majmuk generasi ketiga tidak bertindak seperti silikon dan tidak boleh dianggap sebagai variasi daripadanya.
| Bahan | Cabaran utama | Keutamaan konfigurasi |
|---|---|---|
| Silikon | Pengendalian wafer nipis yang terciprat | Pengendalian yang lembut, penjajaran yang tepat |
| Silikon karbida | Kekerasan, haus bilah yang cepat | Spindle tork tinggi, bilah besar |
| Kaca | Kerepek tepi, keretakan mikro | Bilah khusus, penyejuk yang sepadan |
| Substrat seramik | Kerapuhan, kesan terma | Parameter kerosakan rendah |
| Semikonduktor sebatian | Nilai tinggi, kepekaan bahan | Pemantauan masa nyata, pengesanan kerosakan |
| Substrat logam | Gerinda, herotan terma | Kapasiti penyejukan, pengoptimuman suapan |
SECS/GEM dan Integrasi Data untuk Peralatan Dadu
Gergaji dadu yang tidak boleh berhubung dengan sistem kilang adalah seperti pulau, dan pulau-pulau menghasilkan kerja manual.
Kesediaan SECS/GEM adalah asas untuk menyambung ke MES. Kedua-dua ADT 8030 dan 80WT disenaraikan sebagai platform SECS/GEM sedia. Tanpanya, pemantauan jarak jauh, pengurusan resipi dan pengumpulan data automatik tidak akan dapat dilaksanakan, yang merupakan jurang yang serius dalam rangkaian pembungkusan yang sangat automatik.
Rakaman data proses melangkah lebih jauh. Menangkap ketinggian bilah, kelajuan suapan, arus gelendong dan keputusan penjajaran mewujudkan kebolehkesanan yang diperlukan untuk menyiasat lencongan hasil. Pemeriksaan kerf automatik dan analisis statistik memendekkan laluan daripada "hasil menurun" kepada "inilah parameter dadu yang hanyut."
Reka bentuk antara muka mempengaruhi kerja harian. Skrin sentuh 19 inci dengan sokongan berbilang bahasa dan susun atur grafik mengurangkan masa latihan dan salah operasi merentas syif. Diagnostik pencerminan skrin jauh dalam tempoh respons dua jam hanya berfungsi apabila antara muka mendedahkan data yang diperlukan untuk mendiagnosis masalah tanpa menghantar jurutera ke tapak.
Gergaji Dadu Jumlah Kos Pemilikan: Apa yang Perlu Dikira
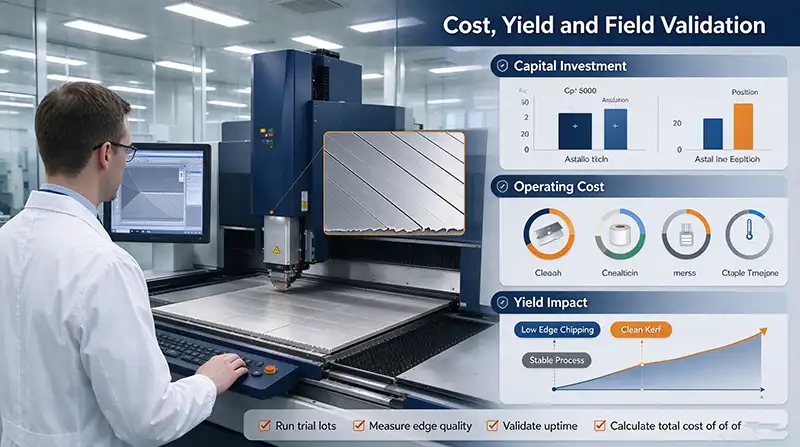
Pesanan pembelian adalah permulaan perbelanjaan, bukan pengakhiran.
Akses penyelenggaraan lebih penting daripada yang kelihatan pada pelan lantai. Titik servis berpusat yang semuanya boleh dicapai dari bahagian hadapan mesin memendekkan masa henti yang dirancang. DFD6560 mengurangkan jejaknya sebanyak 16% melalui gelendong yang lebih pendek dan bingkai yang disemak semula, dan mengurangkan ruang yang diperlukan antara unit bersebelahan sebanyak 20%. Dalam bilik bersih, ruang tersebut mempunyai sewa, dan sebatian penjimatan merentasi pemasangan berbilang alat.
Pengiraan kapasiti harus menggunakan data kitaran sebenar, bukan kelajuan puncak. Penjajaran, pengendalian, penukaran bilah dan pembersihan semuanya memakan masa. Minta daya pemprosesan yang diukur pada bahan kerja yang serupa dengan anda, bukan maksimum teori.
Liputan perkhidmatan boleh mengatasi kelebihan spesifikasi. Apabila gergaji pemotong dadu dimatikan pada pukul dua pagi, jarak ke jurutera berkelayakan terdekat dan ketersediaan alat ganti lebih penting daripada angka ketepatan yang sedikit lebih baik. Itulah piawaian yang patut diguna pakai apabila anda menilai komitmen sokongan mana-mana pembekal.
Melindungi Pelaburan Gergaji Dadu Anda dari Masa Depan
Kebanyakan gergaji pemotong dadu tahan tiga hingga lima tahun, kadangkala lebih lama, dan campuran produk jarang sekali tidak bergerak.
Aliran proses hibrid semakin menjadi kebiasaan. Pengisaran Dadu Sebelum Pengisaran dan urutan yang serupa memerlukan alat pengisaran dadu dan peralatan penipisan untuk berkongsi tetingkap proses yang koheren. Jika pembungkusan canggih atau wafer ultra nipis ada dalam pelan tindakan anda, sahkan keserasian sebelum membuat komitmen.
Substrat yang lebih besar terus tersebar ke dalam aplikasi kuasa dan khusus. Sama ada gergaji dadu boleh menampung benda kerja melebihi 300 mm, atau menawarkan chuck yang boleh dinaik taraf, menentukan sama ada ia kekal berguna atau menjadi hambatan.
Pertimbangkan sejauh mana pembekal membangunkan platform secara aktif. Peralatan semikonduktor berkembang lebih pantas daripada perkakasan pemesinan umum. Pembekal yang terus melabur dalam perisian, resipi proses dan pembangunan guna habis pakai memastikan alat anda terkini; pembekal yang tidak meninggalkan anda dengan anak yatim piatu dalam masa beberapa tahun.
Soalan Lazim
Patutkah saya memilih gergaji dadu mekanikal atau sistem pemotongan laser?
Mereka menyelesaikan masalah yang berbeza. Pemotongan bilah mekanikal kekal kos efektif untuk wafer silikon dan substrat pembungkusan konvensional dalam pengeluaran volum. Pemotongan laser mendapat tempatnya dengan wafer ultra nipis di bawah 100 μm, geometri kompleks dan bahan yang sensitif terhadap tekanan mekanikal.
Adakah gergaji dadu dwi-spindle sentiasa menghasilkan lebih daripada mesin spindle tunggal?
Tidak. Gelendong berganda hanya mempercepatkan langkah pemotongan. Jika penjajaran, pemuatan, pembersihan atau pengeringan tidak dapat dikekalkan, gelendong kedua hanya menambah sedikit. Nilaikan masa kitaran keseluruhan gergaji dadu, bukan kiraan gelendong.
Apakah yang perlu saya cari dalam gergaji dadu untuk silikon karbida?
SiC adalah kira-kira dua kali lebih keras daripada silikon pada skala Mohs, jadi utamakan tork gelendong, pemilihan ikatan bilah dan penghantaran penyejuk. Gelendong melebihi 2.2 kW dan sokongan untuk bilah 4 hingga 5 inci adalah titik permulaan yang munasabah.
Bagaimanakah saya menganggarkan daya pemprosesan sebenar sebelum membeli gergaji dadu?
Daya pemprosesan sebenar bersamaan dengan masa pemotongan berkesan dibahagikan dengan jumlah masa kitaran, didarab dengan kadar suapan yang boleh dicapai. Jumlah masa kitaran termasuk penjajaran, pemindahan, pertukaran bilah dan pembersihan. Minta masa kitaran yang diukur pada bahan kerja yang setanding dengan bahan kerja anda.
Adakah SECS/GEM benar-benar diperlukan pada gergaji dadu?
Jika kilang anda menjalankan MES atau anda merancang pengumpulan dan kebolehkesanan data automatik, ya. Tanpa SECS/GEM, pengurusan resipi, pemantauan jarak jauh dan pelaporan pengeluaran semuanya memerlukan usaha manual.
Mengapakah keserasian bilah sangat penting?
Ia menentukan berapa banyak pembekal bilah yang boleh anda gunakan dan berapa banyak pengaruh yang anda ada pada harga. Gergaji dadu yang menerima pelbagai diameter luar dan kedua-dua jenis Hab dan Tanpa Hab memastikan pilihan guna habis anda terbuka.
Sejauh manakah jejak kaki harus mempengaruhi keputusan tersebut?
Dalam bilik bersih, ruang lantai membawa kos sebenar. Gergaji dadu yang menjimatkan 16% daripada penggunaannya dan 20% daripada ruang penyelenggaraan bersebelahan menghasilkan penjimatan yang bermakna apabila beberapa unit dipasang.
Bagaimanakah saya boleh mengesahkan kualiti pemotongan pada bahan sebenar saya?
Minta sampel potongan. Jalankan benda kerja sebenar anda di bawah keperluan proses anda pada gergaji dadu yang sesuai, kemudian ukur keratan, kualiti jalan, kadar haus bilah dan daya pemprosesan.
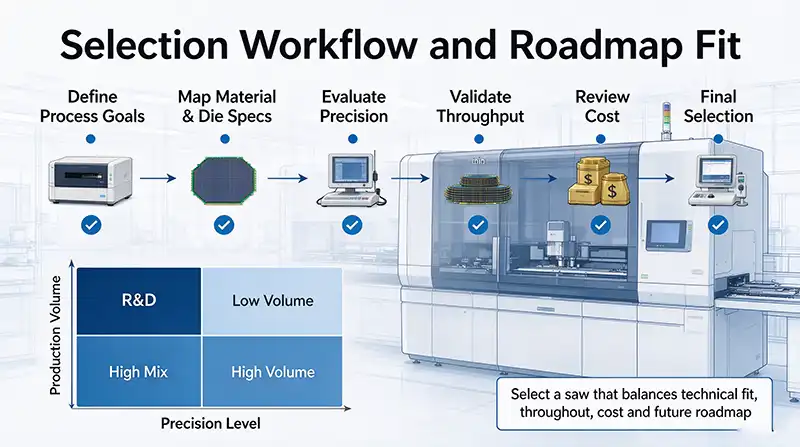
Memilih gergaji pemotong dadu adalah satu latihan dalam memadankan kekangan. Tiada petunjuk mesin dalam setiap kategori, tetapi petunjuk yang betul adalah stabil pada aplikasi teras anda, cukup fleksibel untuk produk seterusnya dan boleh diramal dari segi kos untuk memilikinya. Tapis calon dalam dua langkah: pertama, hapuskan apa-apa yang tidak dapat memenuhi keperluan asas, bahan atau ketepatan, kemudian nilaikan mata gergaji yang terselamat berdasarkan automasi, ekonomi guna habis, jangkauan perkhidmatan dan kesesuaian pelan tindakan. Jika boleh, biarkan potongan sampel — bukan helaian spesifikasi — membuat keputusan muktamad.
Pasukan kejuruteraan aplikasi GEEKVALUE telah menghantar lebih daripada 200 set peralatan bahagian belakang dan memegang 8 paten teras berdaftar, yang beroperasi dari bilik bersih ISO 14644-1 Kelas 10 seluas 2,000 meter persegi di Shenzhen. Untuk bantuan, sila gunakan rangka kerja ini pada rangkaian anda. Bercakap dengan kami atau layari kami katalog peralatan semikonduktor.