自動ダイシングソーは、一連の長い工程決定の最終段階に位置し、ウェハがラインから出る前に歩留まりの問題を検出できる最後の場所となることが多い。パッケージが電気テストに不合格になった場合や、ダイアタッチ中に薄型ダイに亀裂が生じた場合、ダイシング工程が最初に疑われることが多い。したがって、ダイシングソーは単なる価格比較以上の綿密な検討に値する。
加工対象物に合ったダイシングソーの仕様
仕様に関する話し合いはすべて、切断する必要のある部品から始めるべきです。ダイシングソーの加工範囲は工場出荷時に固定されており、どんなに加工工程を調整しても、200mmチャックで300mmウェハーを加工することはできません。
円形ウェーハと正方形パネルは互換性がありません。市場に出回っている装置の多くは円形半導体ウェーハを基準に設計されていますが、パッケージングラインでは、正方形または長方形のQFNおよびBGAリードフレーム、PCBパネル、ガラス基板がますます使用されるようになっています。ダイシングソーの中には、両方に対応できるモデルもあります。たとえば、ADTの7232は、フレームに取り付けると12インチの円形ワークピースまたは最大253 x 243 mmの正方形部品を受け入れますが、8030は12インチの円形機能に加えて12 x 12インチの正方形チャックを提供します。切り替えの問題の多くは、顧客が18か月後に採用したパネル形式ではなく、今日の製品に合わせて指定されたチャックの形状に起因しています。
ウェハーサイズの移行は、早期に検討する必要があります。装置の耐用期間中にラインが200mmから300mmに移行する可能性がある場合は、ダイシングソーが両方のカセット形式に対応していることを確認してください。DFD6363は、Φ200mmとΦ300mmの両方のサイズで標準ダイシングカセットとFOUPをサポートしています。今日8インチ専用のソーを購入すると、2年後に再び購入する必要が生じる場合がよくあります。
厚みは、人々を驚かせる制約要因です。700 μm のシリコン用に構成されたダイシングソーは、50 μm に薄くなったウェーハを扱う場合、取り扱い力と破損リスクが支配的になるため、全く異なる動作をします。もう一方の極端な例として、炭化ケイ素パワー基板は、シリコンよりもはるかに大きなスピンドル トルクを必要とします。レーザー ツールは、この分野でニッチな地位を確立しました。LIDROTEC と TRUMPF が開発したプロセスは、さまざまな厚さと材質のウェーハを機械式ソーの約 3 倍の速度で切断し、ASMPT の ALSI LASER1206 は、60~800 μm の溝加工と 20~200 μm の切断をカバーしており、超薄型ロジック ウェーハと厚いパワー デバイスの両方を網羅しています。
チャックのサイズは、現在加工している平均的な部品ではなく、今後加工する最大部品に合わせてください。チャックのサイズが小さすぎると、自動ダイシングソーでよく見られるボトルネックの一つとなり、設置後に修正するのに最も費用がかかる問題の一つとなります。
スピンドル構成がダイシングソーの性能に及ぼす影響
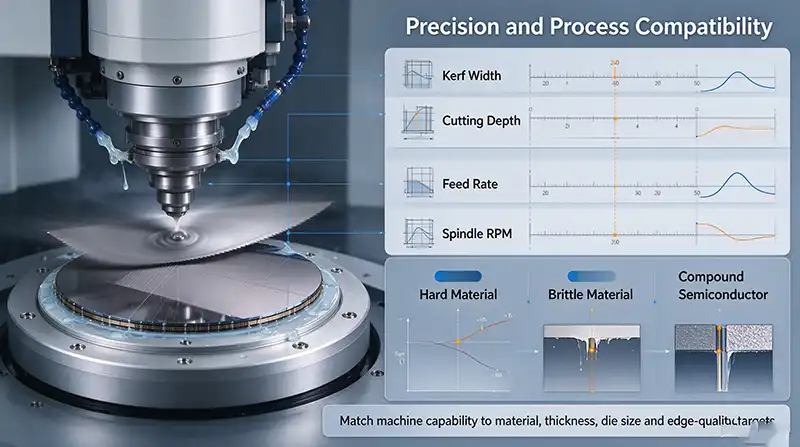
いずれの場合でも 自動ダイシングソースピンドルは実際に切削が行われる場所であり、その構成によって、加工速度だけでなく、どのような加工が可能かが決まります。
A二軸ダイシングソー2 つの対向するスピンドルを備えており、同時に切削することも、一方が切削している間に他方がドレッシングや溝加工を行うこともできます。ADT の 8030 は、定格 60,000 rpm の 1.8 kW または 2.2 kW の対向するスピンドルを 2 つ使用しています。複数回のパスや 2 つのブレード仕様が必要な製品にとって、その魅力は明らかです。1 回のセットアップでより多くの作業が完了し、ウェハの取り扱い回数が少なくなるため、破損のリスクが現実的な場合には重要です。しかし、デュアル スピンドル ツールはコストが高く、設置面積も広く、メンテナンスが必要な 2 つのスピンドルが追加されます。単一の材料に対して単純なフルカット操作を実行するラインでは、そのプレミアムを回収できない可能性があります。
出力と速度は、最も一般的な材料ではなく、最も硬い材料に合わせて調整する必要があります。シリコンの切削は、トルク要求が急激に上昇するサファイアや炭化ケイ素セラミックスの切削とは異なります。2.2 kW のスピンドルは、そのような負荷の下でも速度をより安定して維持します。速度範囲も重要です。60,000 rpm はほとんどのブレード加工をカバーしますが、極薄ブレードや特殊な加工では、DFD6363 に搭載されているような高速スピンドルオプションの 80,000 rpm の上限が有利になる場合があります。DFD6363 は、6,000~60,000 rpm の 1.8 kW スピンドルと、20,000~80,000 rpm の高速オプションを組み合わせています。
サプライヤーによっては、標準スピンドル、高速スピンドル、高トルクスピンドルをそれぞれ別のオプションとして区別している場合があります。選択は、最も頻繁に切削する材料ではなく、ロードマップ上で最も要求の厳しい材料に合わせて行うべきです。
| 構成 | シングルスピンドル | デュアルスピンドル |
|---|---|---|
| 初期費用 | より低い | より高い |
| 床面積 | 小さい | より大きな |
| 複数のプロセスステップ | 再設定が必要です | 1回のパスで完了 |
| 取り扱いに関連した破損 | より高い | より低い |
| メンテナンスの負担 | よりシンプルに | より複雑 |
| 最適なフィット感 | 単一素材のフルカット | 複数仕様、複数ステップの製品 |
ダイシングソーの精度:軸精度が重要な理由
ダイシング幅が30μmまたは40μmまで狭くなると、ブレードの許容誤差は非常に小さくなります。1~2ミクロンの位置ずれでも、金属めっきに傷がついたり、ダイエッジに沿って欠けが生じたりする可能性があります。
最も重要な3つの軸パラメータは、制御分解能、再現性、および累積精度です。ADT 8030のY軸は、制御分解能0.1μm、インデックス精度1.0μm、累積精度1.5μmと規定されています。DFD6363は、Y軸インデックス位置決め精度0.002/310mm、単一誤差0.002/5mm、Z軸移動分解能0.0000002mm、再現性0.001mmとしています。これらの数値は、デバイス上で最も狭い道路幅と比較した場合にのみ意味を持ちます。累積誤差が道路幅に近づくと、ブレードの性能がどれほど優れていても、プロセスは能力不足となります。これが、能力の高い製品とそうでない製品を分けるギャップです。ダイシングソー 単に仕様書上の要件を満たしているだけのものとは別物だ。
X軸駆動方式は、テーブルの移動のスムーズさに影響します。エアベアリングは非常にスムーズな動きと高速送り速度での安定した速度を実現するため、高速切削に適しています。ボールねじは剛性が高く、空気供給品質が不安定な環境でもメンテナンスが容易です。どちらが優れているとは一概には言えず、速度目標とメンテナンスリソースを考慮して選択する必要があります。
視覚的な位置合わせは、段取り替え時間の成否を左右する重要な要素です。70倍から290倍までの連続ズーム倍率と、垂直および斜め方向のLED照明を組み合わせることで、低コントラストの位置合わせマークをどれだけ確実に検出できるかが決まり、精度が向上します。自動切断幅検査機能により、切断位置が正しく確認できるため、トレーサビリティも強化されます。お使いの機器に、位置合わせ機能が不明瞭または特殊な場合は、データシートの説明ではなく、実際のデモンストレーションを必ず確認してください。
自動ダイシングソーにおける自動化とマテリアルハンドリング
「自動化」の意味は、機械によって異なる。切断送りのみを自動化し、ウェハーのロードとアンロードはオペレーターが行う必要がある装置もあれば、洗浄や乾燥も含めてカセットからカセットへと自動で動作する装置もある。
全自動ダイシングソーは通常、ピックアップグリッパー、事前アライメントステージ、上下トランスファーアーム、クリーニングステーション、乾燥ユニットを連結して構成されます。DFD6363では、カセットから事前アライメント、ワークテーブル、切断、クリーニング、乾燥を経て、グリッパーがワークピースを返却するという一連の流れが行われます。実際のスループットの上限は、スピンドル速度ではなく、このループのサイクルタイムによって決まることがよくあります。2軸マシンは切断速度が2倍になっても、ハンドラーが十分な速度でワークピースを供給できない場合は、正味の利益は得られません。スピンドル速度のみに基づいて構築されたスループットの期待は、最初の1週間の生産データに基づいて再検討される傾向があります。
マテリアルハンドリングの互換性も、もう一つの目に見えない制約です。ラインが標準カセットではなく金属フレームでウェハーを搬送する場合、 ダイシングソー そのモードをサポートしていないと、自動化のメリットを損なう転送手順が追加されることになります。
自動刃交換システムは、多品種少量生産環境で真価を発揮します。生産ラインで1シフトに複数の刃仕様を使用する場合、刃の摩耗を自動で検知・交換することで、人的ミスの原因となる一般的なミスを排除し、切り替え時間を短縮できます。レシピ変更が頻繁に行われる生産ラインでは、予想よりも早く投資回収が実現する可能性があります。
ダイシングソー操作における刃物および消耗品のコスト
刃の費用は設備投資計画にはほとんど含まれませんが、工具の耐用年数を通じて着実に積み上がっていきます。顧客は設置前にこの費用項目に気づくことは少なく、設置後に気づくことが多いため、調達段階では考えられないほど、ダイシングブレードや関連消耗品の在庫を常に確保しておくことが重要になります。
ダイシングソーが対応できるブレードの外径とハブの種類によって、購入できるサプライヤーの数が決まります。ADTの80WTは外径3インチまでのハブ付きブレードとハブなしブレードに対応し、7234は4インチと5インチの環状ブレードに対応しています。対応範囲が広いほど、調達における交渉力が高まり、単一供給元による価格変動リスクから保護されます。
一部のプラットフォームで利用可能なブレード摩耗予測機能は、高さ測定時間を短縮し、実質的なスループットを向上させます。ブレード破損検出は基本的な安全機能ですが、化合物半導体やMEMSデバイスなどの高付加価値製品においては、リアルタイムのブレード状態監視こそが、1枚のブレード破損によってロット全体が破損するのを防ぐ鍵となります。
硬質材料は消耗品の計算方法を根本から変えます。炭化ケイ素、サファイア、セラミックなどの材料では、刃の寿命はシリコンの場合のほんの一部に過ぎません。このような状況では、より大きく厚い刃と高いスピンドル出力に対応したダイシングソーは、価格こそ高くなりますが、切断あたりのコストは低くなる可能性があります。これは、大径の刃は直線速度を維持し、より効率的に熱を放散できるためです。第3世代化合物半導体を切断する顧客は、多くの場合、まず機械の価格を最適化し、その後で刃の消耗に関するコストモデルを再構築します。
シリコン、SiC、ガラス用のダイシングソーの選び方
あらゆる用途に優れたダイシングソーは存在しません。使用する材料の種類によって仕様が決まるべきです。
シリコンは依然として最も加工しやすい一般的な基板であり、ブレード切断が主流の手法です。炭化ケイ素は状況を一変させます。モース硬度はシリコンの2倍以上であり、異なるブレード接合、より高いトルク、より積極的な冷却液供給が必要となります。ADTの8020は、対象アプリケーションとしてSiC、MEMS、SAWデバイス、ガラスウェハ、QFN/LEDパッケージを挙げています。製造ラインでシリコンとSiCの両方を扱う場合は、スピンドルと冷却システムをSiCの要件に合わせて構成し、シリコンは問題なく動作するものと想定してください。
レーザー切断は、特定のニッチ分野において、単なる好奇心の対象から生産現場へと移行しつつあります。サムスンは、HBM4プロセスにおいてフェムト秒レーザーダイシングを採用しており、超短パルスを用いることで熱損傷や粒子発生を抑制しています。しかし、シリコン、炭化ケイ素、窒化ガリウムといった材料によってレーザー吸収率が大きく異なるため、それぞれの材料に合わせたパラメータ設定が必要です。レーザー加工は、機械式ダイシングの代替ではなく、補完的な技術として捉えるべきでしょう。
ガラスやその他の脆性材料では、チッピング制御が最重要課題となります。ADTの8030は、薄膜ガラスを主要な用途として挙げています。シリコンからガラスに移行すると、ブレードの選択、冷却液の化学組成、送り速度などがすべて変化するため、ソフトウェアがプロセスレシピを迅速に保存および切り替える機能は実用的な利点となります。SiCおよびGaNバックエンドプロセスへの研究開発の重点は、まさにこの認識、つまり第3世代化合物半導体はシリコンとは全く異なる挙動を示し、シリコンのバリエーションとして扱うことはできないという認識から生まれました。
| 材料 | 主な課題 | 設定優先度 |
|---|---|---|
| シリコン | チッピング、薄板ウェハーの取り扱い | 優しく扱い、正確に位置合わせ |
| 炭化ケイ素 | 硬度が高く、刃の摩耗が早い | 高トルクスピンドル、大型ブレード |
| ガラス | 端の欠け、微細なひび割れ | 専用ブレード、適合クーラント |
| セラミック基板 | 脆性、熱効果 | 低損傷パラメータ |
| 化合物半導体 | 高い価値、材料の感度 | リアルタイム監視、破損検知 |
| 金属基板 | バリ、熱による歪み | 冷却能力、供給最適化 |
SECS/GEMとダイシング装置向けデータ統合
工場システムと通信できないダイシングソーは孤立した存在であり、孤立した存在は手作業を生み出す。
SECS/GEM対応は、MESへの接続における基本条件です。ADTの8030と80WTはどちらもSECS/GEMプラットフォーム対応機種としてリストされています。SECS/GEM対応機種でなければ、遠隔監視、レシピ管理、自動データ収集といった機能は利用できず、高度に自動化された包装ラインにおいては深刻な問題となります。
プロセスデータの記録はさらに一歩進みます。刃の高さ、送り速度、スピンドル電流、アライメント結果を記録することで、歩留まりの変動を調査するために必要なトレーサビリティが確保されます。自動切断幅検査と統計分析により、「歩留まりが低下した」という報告から「変動した切断パラメータはこれだ」という特定まで、迅速に対応できます。
インターフェース設計は日々の業務に影響を与えます。多言語対応の19インチタッチスクリーンとグラフィカルなレイアウトは、トレーニング時間を短縮し、シフト間の誤操作を軽減します。2時間以内の応答時間枠内でのリモート画面ミラーリング診断は、エンジニアを現場に派遣することなく問題を診断するために必要なデータがインターフェースに表示される場合にのみ有効です。
ダイシングソーの総所有コスト:計算すべき項目
発注書は支出の始まりであって、終わりではない。
メンテナンス時のアクセス性は、フロアプラン上では想像以上に重要です。機械前面からアクセスできる集中型サービスポイントは、計画的なダウンタイムを短縮します。DFD6560は、スピンドルの短縮とフレームの改良により設置面積を16%削減し、隣接するユニット間の必要スペースを20%削減しています。クリーンルームでは、このスペースには賃料が発生するため、複数のツールを設置する場合、コスト削減効果はさらに大きくなります。
生産能力の計算には、ピーク速度ではなく、実際のサイクルデータを使用する必要があります。位置合わせ、搬送、刃の交換、清掃など、すべてに時間がかかります。理論上の最大値ではなく、ご自身のワークピースに類似したワークピースでの実測スループットを尋ねてください。
サービス体制は、仕様上の優位性よりも重要になる場合があります。例えば、ダイシングソーが午前2時に故障した場合、最寄りの熟練技術者までの距離やスペアパーツの入手可能性は、わずかに優れた精度よりもずっと重要になります。サプライヤーのサポート体制を評価する際には、まさにこの基準を適用すべきです。
ダイシングソーへの投資を将来にわたって有効活用する方法
ほとんどのダイシングソーは3年から5年、場合によってはそれ以上使用でき、製品構成はめったに変化しない。
ハイブリッドプロセスフローは一般的になりつつあります。ダイシング・ビフォア・グラインディングなどのシーケンスでは、ダイシングツールと薄化装置が共通のプロセスウィンドウを共有する必要があります。高度なパッケージングや超薄型ウェーハをロードマップに含めている場合は、導入前に互換性を確認してください。
大型基板は、電力用途や特殊用途においてますます普及し続けている。ダイシングソーが300mmを超えるワークピースに対応できるか、あるいはアップグレード可能なチャックを備えているかによって、そのソーが有用性を維持できるか、あるいはボトルネックとなるかが決まる。
サプライヤーがプラットフォームをどれだけ積極的に開発しているかを検討してください。半導体製造装置は、一般的な機械加工装置よりも急速に進化します。ソフトウェア、プロセスレシピ、消耗品の開発に継続的に投資しているサプライヤーであれば、装置を常に最新の状態に保つことができます。一方、そうでないサプライヤーでは、数年後には時代遅れの装置を抱えることになってしまいます。
よくある質問
機械式ダイシングソーとレーザー切断システム、どちらを選ぶべきでしょうか?
それぞれ異なる問題を解決する。機械式ブレード切断は、シリコンウェハーや従来のパッケージング基板の量産において、依然として費用対効果が高い。一方、レーザー切断は、100μm以下の超薄型ウェハー、複雑な形状、機械的応力に敏感な材料の加工において、その真価を発揮する。
二軸式ダイシングソーは、単軸式マシンよりも常に多くの生産量を生み出すのでしょうか?
いいえ。デュアルスピンドルは切断工程のみを高速化します。位置合わせ、材料の投入、洗浄、乾燥などの処理が追いつかない場合、2つ目のスピンドルを追加しても効果はほとんどありません。スピンドルの数ではなく、ダイシングソー全体のサイクルタイムを評価してください。
炭化ケイ素用のダイシングソーを選ぶ際に、どのような点に注意すべきでしょうか?
SiCはモース硬度でシリコンの約2倍の硬度を持つため、スピンドルのトルク、ブレードの接合方法、冷却液の供給を優先的に考慮する必要があります。2.2kW以上のスピンドルと4~5インチのブレードに対応するサポートが、妥当な出発点と言えるでしょう。
ダイシングソーを購入する前に、実際の処理能力をどのように見積もればよいですか?
実際の加工量は、有効切削時間を総サイクル時間で割った値に、達成可能な送り速度を乗じたものです。総サイクル時間には、位置合わせ、搬送、刃の交換、および清掃が含まれます。お客様のワークピースと同等のワークピースでサイクル時間を測定いたしますので、ご依頼ください。
ダイシングソーにSECS/GEMは本当に必要ですか?
工場でMES(製造実行システム)を運用している場合、またはデータ収集とトレーサビリティの自動化を計画している場合は、もちろん可能です。SECS/GEMがない場合、レシピ管理、遠隔監視、生産報告はすべて手作業で行う必要があります。
なぜ刃の互換性がそれほど重要なのでしょうか?
これは、利用できる刃物サプライヤーの数と、価格交渉における交渉力の度合いを左右します。複数の外径に対応し、ハブ付きとハブレスの両方のタイプを扱えるダイシングソーであれば、消耗品の選択肢が広がります。
環境負荷は意思決定にどの程度影響を与えるべきでしょうか?
クリーンルームでは、床面積は大きなコスト要因となります。設置面積を16%、隣接するメンテナンススペースを20%削減できるダイシングソーは、複数台設置した場合に大きなコスト削減効果をもたらします。
実際の材料で切断品質を確認するにはどうすればよいですか?
サンプルカットを依頼してください。候補となるダイシングソーで、実際の加工対象物を自社の加工要件に基づいて加工し、チッピング、表面品質、刃の摩耗率、およびスループットを測定してください。
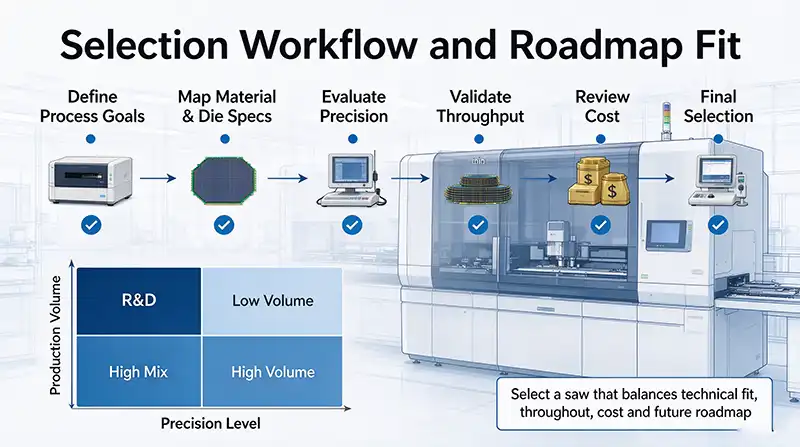
ダイシングソーの選定は、制約条件を満たす機種を選ぶ作業です。あらゆる面で優れた機械は存在しませんが、最適な機種とは、コアアプリケーションで安定稼働し、次の製品にも対応できる柔軟性を持ち、所有コストが予測可能な機種です。候補機種は2段階で選別します。まず、基本的なサイズ、材質、精度要件を満たせない機種を除外し、次に残った機種を自動化、消耗品の経済性、サービス範囲、ロードマップへの適合性に基づいて評価します。可能な限り、仕様書ではなく、サンプル切断によって最終的な判断を下しましょう。
GEEKVALUEのアプリケーションエンジニアリングチームは、200セット以上のバックエンド機器を納入し、8件の登録済みコア特許を保有しています。チームは深センにある2,000平方メートルのISO 14644-1クラス10クリーンルームで業務を行っています。このフレームワークを貴社の生産ラインに適用する際のサポートが必要な場合は、お気軽にお問い合わせください。 私たちに話しかけてください または当社の 半導体製造装置カタログ.