剛從晶圓上取下的裸露半導體晶片沒有接腳、沒有封裝,也無法連接到任何東西。要將其變成一個功能齊全的裝置,需要兩個獨立的步驟,這兩個步驟在日常交流中常常被混為一談,但它們的目的卻截然不同。晶片鍵合是將晶片固定在載體上。引線鍵合則是將晶片表面的電氣連接連接到外部世界。一個步驟必須先於另一個步驟完成,而且任何一個步驟都無法彌補另一個步驟的不足。
困惑的根源何在?
這兩個工序都在同一條包裝線上進行,而且通常相距僅幾公尺。兩者都需要精確定位和熱能。兩者在成品中都不可見。這種表面相似性導致許多人將它們視為同一步驟的不同變體。但它們並非如此。
將它們分開的最簡單方法:晶片鍵合主要取決於位置和溫度,而引線鍵合主要取決於電流和訊號。
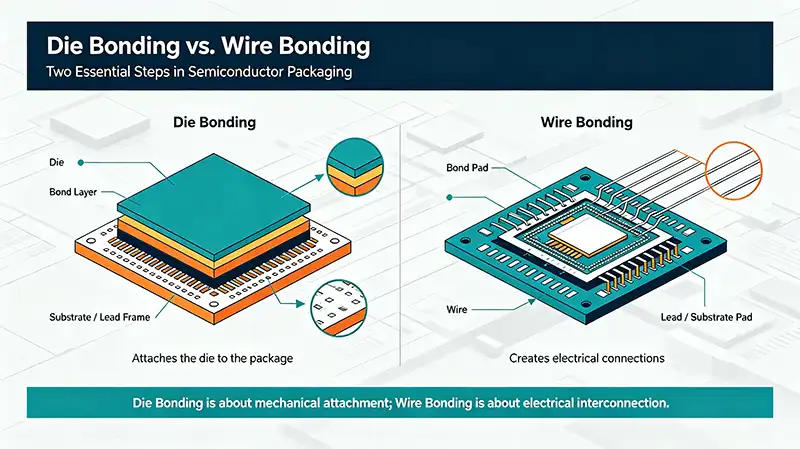
晶片鍵合:讓晶片牢固固定
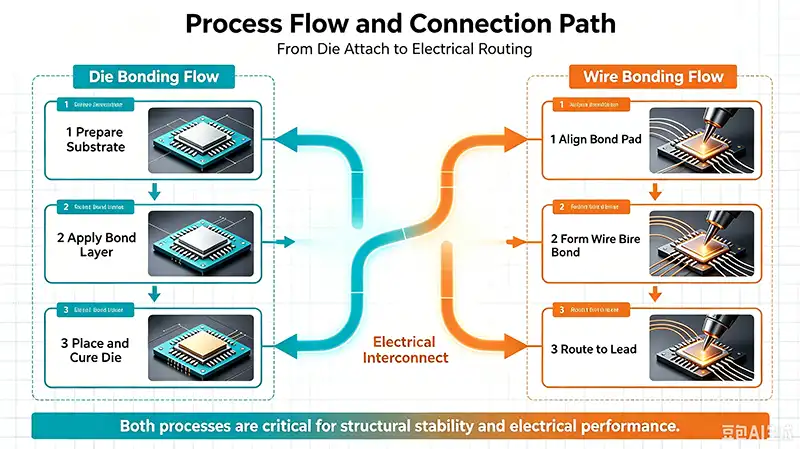
晶片鍵合(有時也稱為晶片貼裝)始於拾取和放置動作。真空吸嘴將單一晶片從晶圓薄膜上吸起。視覺系統將晶片對準引線框架或基板上的目標位置。吸嘴下降並將晶片壓入預定量的黏合劑中或加熱的金屬化表面上。
之後用什麼來固定模具取決於所選材料。
含銀環氧樹脂仍然是大多數消費級和工業級晶片的主力材料。它在適中的溫度下即可固化,能夠承受高速點膠,且導熱導電性能良好,足以滿足主流應用的需求。
共晶鍵合採用了不同的方法。金-矽或金-錫體系在280°C以上的溫度下形成合金連結。這種鍵結的熱阻比環氧樹脂低數倍,因此儘管成本更高、製程窗口更窄,功率電晶體、雷射二極體和高功率LED仍採用這種鍵結方式。
近年來,燒結銀在碳化矽和氮化鎵裝置領域得到了廣泛應用。銀顆粒在遠低於銀熔點的溫度下熔合形成多孔但高導電性的薄層。這種連接方式能夠承受足以破壞焊料的高溫,因此在引擎室電子設備和工業馬達驅動領域極具吸引力。
晶片黏接層通常只有幾微米到幾十微米厚。儘管如此,這一層卻直接位於主要熱通路上。每一個空隙、每一個分層、每一個裂紋都會增加熱阻。在相同的電氣負載下,空隙率高達 50% 的晶片黏接層會導致結溫比無空隙的焊點高出幾十度。下游再巧妙的引線鍵合也無法解決這個問題。
引線鍵結:建構電氣橋樑
晶片固定好之後,接下來就是引線鍵結。其目的是將晶片頂面的鋁焊盤連接到封裝或基板上的相應端子。
對於大多數細間距焊接,金絲仍然是預設選擇。火花將金絲尖端熔化成一個小球,然後將小球壓在晶片焊盤上,同時加熱焊盤並施加超音波能量。金原子和鋁原子在界面處相互擴散,形成金屬間鍵結。毛細管隨後將金絲掃至封裝端子,形成第二個鍵合,並將金絲斷開。
在許多對成本要求較高、產量較大的產品中,銅線已經取代了金線。銅的導熱性和導電性都優於金,而且成本也低得多。但缺點是硬度較高。銅需要更大的黏合力,這可能會損壞敏感的焊盤結構;此外,銅容易氧化,因此黏合環境必須隔絕氧氣。
鋁線用於功率元件和高頻電路。由於鋁線無法可靠地壓製成球狀,因此通常採用楔形鍵合:在壓力和超音波振動的作用下,將鋁線壓平到焊盤上,形成寬而低矮的焊點。楔形鍵合比球形鍵合能承受更高的電流,並且更靠近晶片表面。
這種導線本身的設計就非常脆弱。直徑範圍從細間距訊號線的 15 微米到電源互連線的 76 微米甚至更大。一根頭髮的直徑約 70 微米。這些細絲承載著整個裝置的電氣壽命,同時還要承受反覆的熱循環,使其在焊盤上不斷膨脹和收縮。
那些真正重要的差異
| 方面 | 晶片鍵合 | 引線鍵合 |
|---|---|---|
| 目的 | 固定模具位置;散發熱量 | 將電流和訊號從晶片傳輸到封裝 |
| 按順序 | 第一的 | 其次,晶片鍵合後 |
| 典型故障 | 分層、空隙增長、熱失控 | 邦德提拉術、頸部骨折、足跟骨折 |
| 如果失敗了會發生什麼事? | 晶片過熱或脫落 | 電路斷開;設備損壞 |
| 熱火隊的角色 | 主熱出口路徑 | 散熱量可忽略不計 |
表格概括了要點,但有些地方需要補充說明。
晶片鍵合失效往往是漸進的。固化過程中形成的空隙可能不會立即造成問題。但經過數百次的熱循環,空隙會逐漸擴大,與相鄰空隙融合,最終阻塞散熱路徑。裝置不會突然失效,而是運轉溫度升高,老化速度加快,最終達到失效閾值。
引線鍵合失效通常是突發性的。頸部裂縫沿著球形鍵結最窄的橫截面擴展,瞬間切斷連接。楔形鍵合的根部裂縫也會導致同樣的結果。裝置前一刻還正常運作,下一刻就失效了。
這種差異影響了可靠性測試的設計方式。晶片貼裝品質透過熱循環、功率循環和晶片剪切測試進行評估,這些測試測量的是晶片脫落前鍵合所能承受的最大力。引線鍵合質量則透過拉力測試和球剪切測試進行評估,這些測試測量的是單一鍵合的強度,此外還需要高溫儲存以加速金屬間化合物的生長。
為什麼順序不能顛倒
這 黏合劑 先放置晶片,再由焊線工人找到晶片。這個順序並非偏好,而是物理上的要求。
引線鍵合機利用圖案辨識技術定位晶片焊盤。如果晶片沒有固定,它會在鍵合力的作用下發生位移,導致視覺系統失去參考。即使鍵結過程中只有幾微米的位移,也足以造成定位失敗。
晶片放置精度也決定了引線鍵合質量的上限。晶片放置偏離中心會迫使引線鍵合機跨越更長的距離才能到達封裝端子。更長的引線下垂更嚴重,諧振頻率更低,在成型過程中更容易發生掃頻現象。在極端情況下,偏移量會超過鍵合機的辨識範圍,導致機器根本無法找到焊盤。
熱力學現實:晶片附著決定極限
電力電子工程師花費大量精力選擇晶片黏接材料並盡量減少空隙率。他們花在關注引線鍵合熱性能的時間卻少得多,這也不無道理。
晶片黏接層覆蓋晶片的整個背面。熱量從連接點擴散到整個晶片區域,並通過這個寬闊的界面傳遞到基板。相比之下,引線鍵合僅透過微小的焊盤與晶片接觸。它們的總橫截面積僅為晶片黏接層面積的一小部分。因此,它們傳遞的熱量也相應極少。
這意味著,即使裝置的引線鍵合品質極佳但晶片貼裝品質較差,其運作溫度仍然會很高。而引線鍵合品質一般但晶片貼裝品質極佳的裝置,其運轉溫度則會很低-直到引線鍵結斷裂導致電路斷開。這兩種製程決定了裝置失效的時間進程:晶片貼裝品質控制器零件在熱極限範圍內的時間,而引線鍵合品質控制電路通路則保持完好的時間。
對失效分析的實際意義
當包裝好的設備從現場返回時,故障特徵會指向導致故障的流程。
過熱、性能隨時間推移而下降,或者晶片與基板發生物理分離,都指向晶片鍵合問題。黏合層可能已經分層或出現空洞,導致散熱路徑劣化。
如果設備突然停止工作——無訊號、無電流、電路開路——則表示線路鍵合出現問題。一個或多個鍵結失效,導致電路通路中斷。
混淆這兩者會導致徒勞無功。更換引線鍵合參數無法修復晶片貼裝層脫落的問題。重焊晶片貼裝製程也無法修復引線鍵結頸部的裂痕。故障模式會告訴你應該調查哪個製程。
這對包裝設計意味著什麼
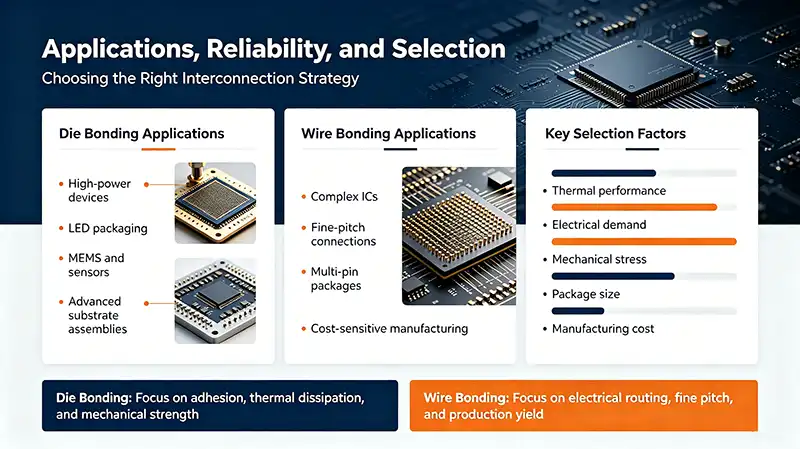
了解這兩個步驟之間分工的設計師能夠做出更好的權衡。
如果散熱是瓶頸,那麼晶片黏接材料和空洞控制就最值得關注。從環氧樹脂升級到燒結銀或共晶焊料可以顯著降低熱阻。
如果電氣性能或高頻特性是限制因素,那麼引線鍵合長度、迴路高度和材料選擇就成為首要考慮因素。更短、更低的迴路可以降低電感和串擾。
如果關注的是熱循環下的可靠性,那麼這兩種工藝都很重要,但它們失效的時間尺度不同。晶片貼裝的劣化往往是漸進且可預測的,而引線鍵合失效則可能突然發生,造成災難性後果。設計裕量必須同時考慮這兩種情況。
常見問題解答
晶片不採用晶片鍵合技術還能運作嗎?
不。晶片必須先進行機械固定,才能進行任何電氣連接。如果沒有晶片鍵合,晶片會在引線鍵合過程中移動,導致焊盤定位不準確。晶片鍵合也為晶片散熱提供了主要途徑。
晶片鍵結後是否一定要進行引線鍵結?
並非總是如此。倒裝晶片封裝將晶片正面朝下放置,因此晶片表面的凸點與基板焊盤直接接觸。這完全省去了引線鍵合。然而,倒裝晶片封裝中的晶片鍵合步驟必須同時提供機械固定和電氣連接,這對放置精度提出了更高的要求。
哪個製程對設備壽命的影響較大?
兩者都會影響裝置壽命,但機制不同。晶片貼裝不良會導致結溫升高,加速幾乎所有已知的半導體退化機制。引線貼裝不良會導致開路,直接導致裝置壽命終止。實際上,現場返修的裝置中引線貼裝失效更為常見,但晶片貼裝劣化往往會造成引線貼裝疲勞加速的條件。
為什麼銅線比金線需要更嚴格的製程控制?
銅比金硬,因此需要更高的鍵結力。這種力可能會使脆弱的焊盤結構或下方的介電層開裂。此外,銅容易氧化,因此必須控制鍵結氣氛,以防止導線表面形成氧化物。金則不存在這些問題,這也是它仍然是精密或高可靠性裝置的首選材料的原因。
晶片附著空洞如何影響熱阻?
空隙會以空氣或真空取代導熱材料,而空氣和真空都是優良的隔熱材料。細小且分散的空隙會使熱阻大致與其體積分數成正比地增加。晶片主動區下方的大型連續空隙會形成熱點,即使理論上平均熱阻值看起來可以接受,這些熱點也可能導致結溫超過安全範圍。