第一部分應用工程
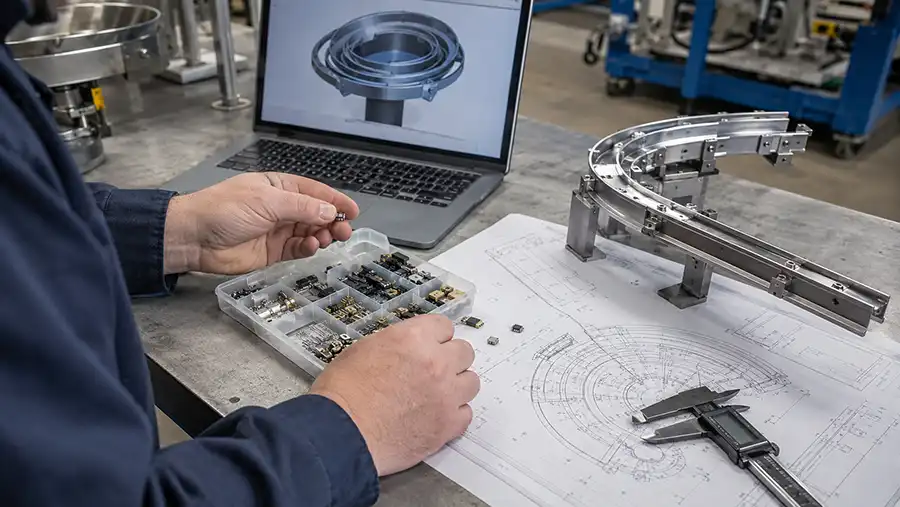
圖紙確定標稱尺寸,而代表性零件則揭示摩擦、穩定位置、嵌套、纏繞、表面敏感性和振動下的實際性能。
GEEKVALUE-SEMI 為封裝 IC、SMD 和 LED 元件、金屬零件、塑膠零件和其他精密自動化應用設計和製造客製化振動盤送料系統。
每個送料系統都根據實際工件、所需的出料方向、目標送料速率和下游工具機介面進行設計。料斗刀具、線性導軌、感測器、導料機構和控制要求作為一個協調的系統進行開發,並在發貨前使用代表性樣品進行驗證。
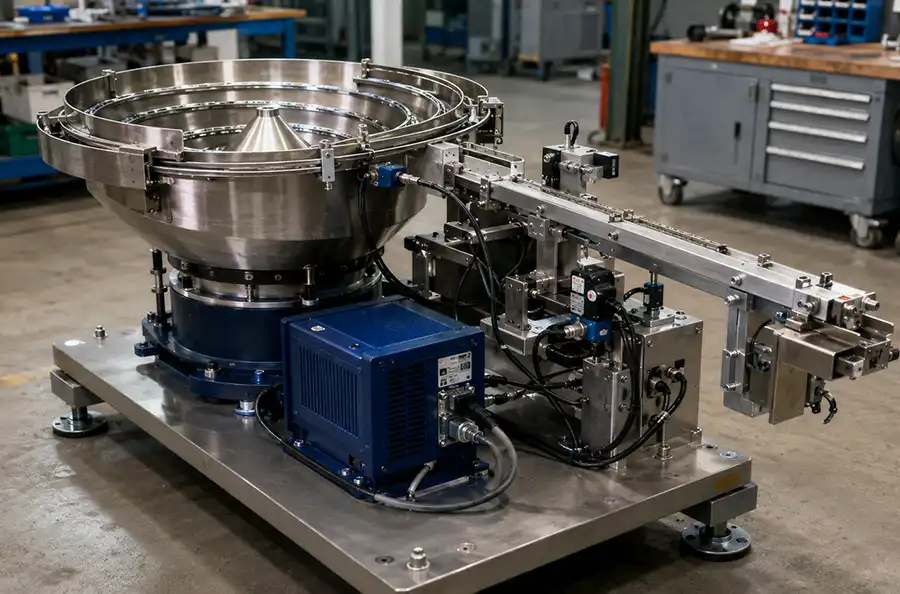
GEEKVALUE-SEMI圍繞實際組件和下游製程開發客製化零件送料系統。專案範圍涵蓋定向工具和線性傳送設備,以及感測器、擒縱機構、控制系統和最終的機器交接。
圖紙確定標稱尺寸,而代表性零件則揭示摩擦、穩定位置、嵌套、纏繞、表面敏感性和振動下的實際性能。
此項目可包括碗狀工具、驅動設備、控制器、料斗、線性軌道、感測器、擒縱機構、支撐底座以及其他用於控制零件輸送的模組。
在製造之前,要對照接收設備檢查排放方向、出口高度、軌道輪廓、安裝方式、公用設施、緩衝條件和控制訊號。
測試可以記錄已批准的樣品批次、出口方向、觀察到的輸出、錯誤位置、重複、堵塞、組件狀況以及任何未完成的整合項目。
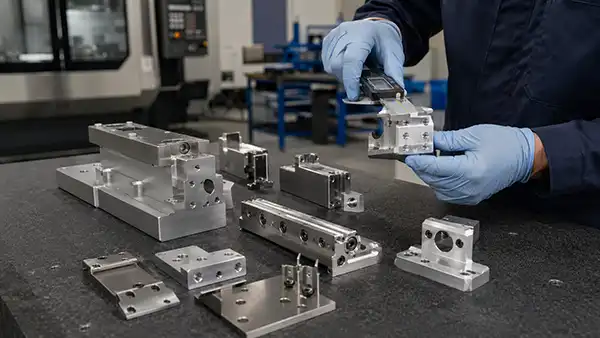
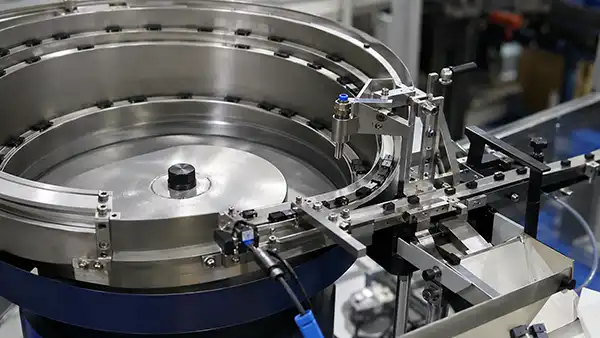
這些照片展示了典型的送料器配置、車間組裝和生產準備。客戶特定的組件細節和專有工具可能被省略。
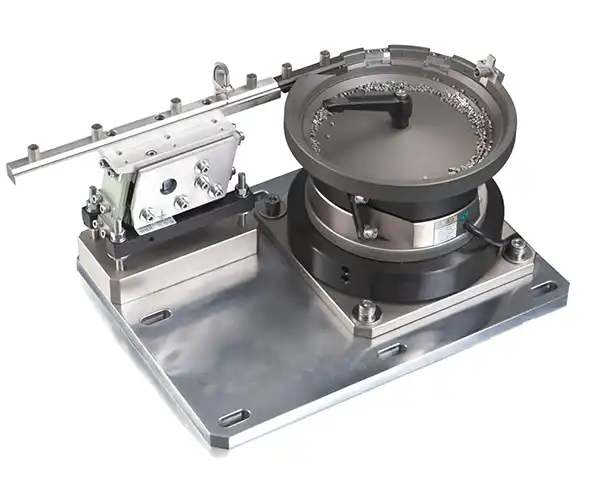
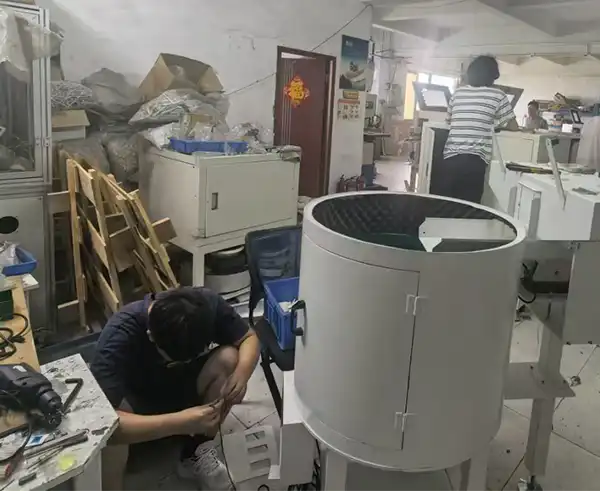
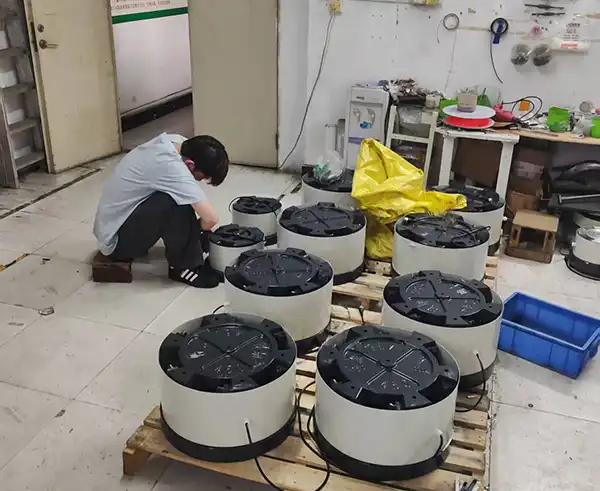
真正有用的交付成果是針對特定應用的進給結果,而不是一個孤立的拋光碗或目錄驅動單元。
定義可接受的出口位置、方向邏輯、拒收方法、緩衝要求和下游釋放條件。
識別碗、驅動設備、刀具、控制器、底座、軌道、感測器、擒縱機構以及任何可選的裝載或外殼模組。
將已批准的樣品批次和測試條件與觀察到的方向、輸出、堵塞、重複和組件狀況聯繫起來。
明確了尺寸、卸料高度、軌道輪廓、訊號、公用設施、安裝空間以及與客戶設備的交接。
分階段審批流程可減少後期變更,並在出貨前明確技術和商業邊界。
收集圖紙、樣品、變體、方向、目標速率、機器細節、環境和目的地要求。
確定穩定位置、困難特徵、表面風險、築巢行為以及仍需確認的資訊。
就供貨模組、出口幾何形狀、控制方式、責任範圍、樣品批次和驗收方法達成協議。
根據核准的專案基礎,建造碗形模具、加工介面零件、支撐結構和控制系統。
運行代表性零件,觀察失效模式,並在約定的驗證條件下調整進給路徑。
發布已批准的配置、測試記錄和適用的介面訊息,以便進行安裝或線路整合。
比較擬議項目基礎和驗證計劃——不僅僅是碗的直徑、標價或總報價。
| 審查區域 | 製造商應該如何定義 | 有用的項目證據 | 警告標誌 |
|---|---|---|---|
| 應用分析 | 部分行為、可能的方向和主要餵食風險。 | 與圖紙和實物樣品相關的問題。 | 僅根據碗的大小和速度進行報價。 |
| 方向概念 | 出院姿勢要求以及如何糾正或拒絕不正確的姿勢。 | 標示插座圖、概念說明或樣品分析。 | 建造前未確定出水口位置。 |
| 供應範圍 | 包括機械、電氣、控制和支援模組。 | 詳細列出範圍,並標示選用項目和排除項目。 | 沒有模組列表的“完整系統”。 |
| 機器介面 | 排放高度、方向、軌道輪廓、安裝方式、公用設施和號誌。 | 介面圖或責任矩陣。 | 整合工作推遲到發貨後進行。 |
| 樣品驗證 | 用於審批的部件、變體、測試持續時間和觀察結果。 | 測試計畫、影片或錄影需符合既定標準。 | 諸如“高精度”之類的未經證實的說法。 |
| 變更控制 | 零件修訂、新變體或介面變更對專案的影響。 | 設計定稿點和書面修改流程。 | 變更僅以口頭方式接受,未進行範圍影響審查。 |
| 交接支持 | 文件、設定資訊、備件建議和支援範圍。 | 報價單中已明確交接包內容。 | 交付後不承擔任何責任。 |
較低的報價可能不包括料斗、線性軌道、感測器、擒縱機構、支撐底座、控制設備或整合工作。
只有在知道已批准的零件、測試條件和測量方法的情況下,輸出和方向聲明才有意義。
機械交接、公用設施、感測器、PLC訊號和安裝適配必須有明確的所有者。
即使都使用了“完整的振動碗式給料機系統”這個短語,兩份報價單也可能描述的是截然不同的項目。
有效的工廠驗收測試會記錄批准背後的條件和觀察結果,而不是依賴簡短且沒有參考依據的演示。
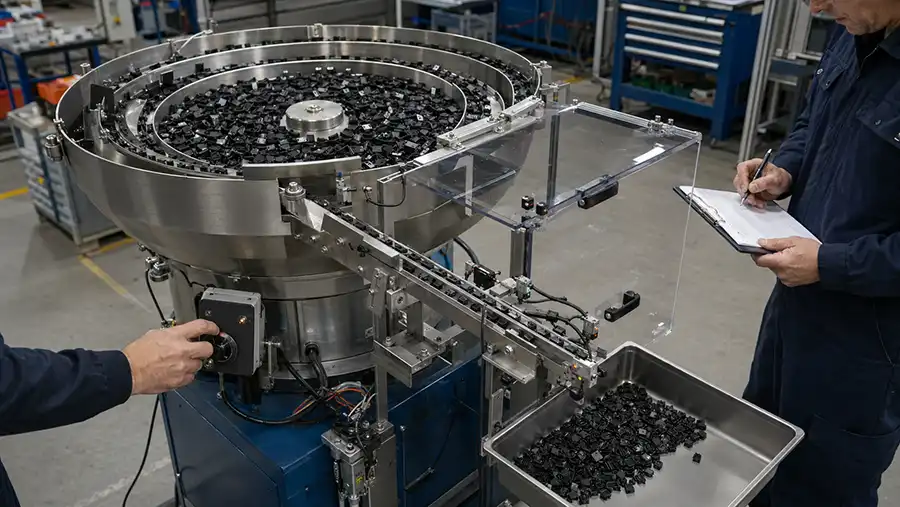
FAT 應該說明測試了哪些內容、如何觀察以及哪些項目仍取決於最終生產線整合。
客製化饋線的價格和專案工期取決於工程的不確定性、工具的複雜性、提供的模組和驗證要求,而不是一個通用的價格表。
微小的方向特徵、多個穩定位置、纏繞、嵌套和表面敏感性增加了工程和調整工作量。
一個固定部件與需要通用工具、受控換型或可更換軌道的零件系列不同。
更高的持續流量、多通道排放和低緩衝應用可能會改變碗、軌道和洩流設備的要求。
料斗、線性送料器、感測器、擒縱機構、隔音罩、底座和控制設備擴展了交付系統的邊界。
客製化的排放幾何形狀、受限的安裝空間、介面製造和線路級通訊增加了協調工作量。
多種變體、長時間測試、測量設備和客戶見證的批准都會影響準備和安排。
應包含預期批次、公差、表面狀況和已知變體,而不僅僅是發送理想零件。
使用標示出料面、方向、間距和參考點的圖示或照片。
確定該速率是峰值速率、連續速率、緩衝速率或根據實際下游需求模式測量的速率。
在製造之前,確定入口幾何形狀、高度、方向、支撐點、公用設施和信號邊界。
測試前確定敏感表面、接腳和外觀極限,然後重複進給後檢查零件。
在比較總價之前,請將包含的模組、圖面、FAT(工廠驗收測試)、包裝、安裝和支援等因素標準化。
報價單應明確說明已批准的應用依據、提供的模組、出口條件、控制措施、樣品要求、驗證方法、文件、包裝、交付範圍以及不包含的整合工作。
圖紙無法完整展現摩擦、嵌套、纏繞、重心、表面敏感度以及零件在振動下的相互作用。代表性樣品能夠在最終模具製造和驗收之前評估這些特性。
初步概念或許可行,但最終的可行性、工裝和性能承諾可能取決於對代表性部件的測試。報價單應明確列出所有尚未驗證的假設。
此速率應與特定的樣本、出料口方向、觀察間隔和下游需求條件相關聯。料斗內的峰值移動量並不等於機器持續的就緒輸出量。
工廠驗收驗證製造商工廠內所有約定的功能是否齊全。現場驗收還可以驗證安裝、公用設施、安全電路、線路控制系統以及與下游實際設備的交互情況。
有時需要單獨審查,但必須將所有變體放在一起進行評估。尺寸、重心、表面、方向特徵或公差方面的差異可能需要調整、更換零件或使用單獨的模具。
工具的複雜性、零件種類、所需產量、包含的模組、介面工作、控制、外殼、文件和驗證計劃都會改變專案成本。
在比較總價之前,請先將提供的模組、範例假設、輸出要求、效能定義、整合邊界、驗收計畫、文件和支援範圍進行標準化。
請提供圖面、樣品、所需出料口位置、生產需求和機器介面資訊。我們將審核客製化送料器專案基礎以及提供有效報價所需的資訊。