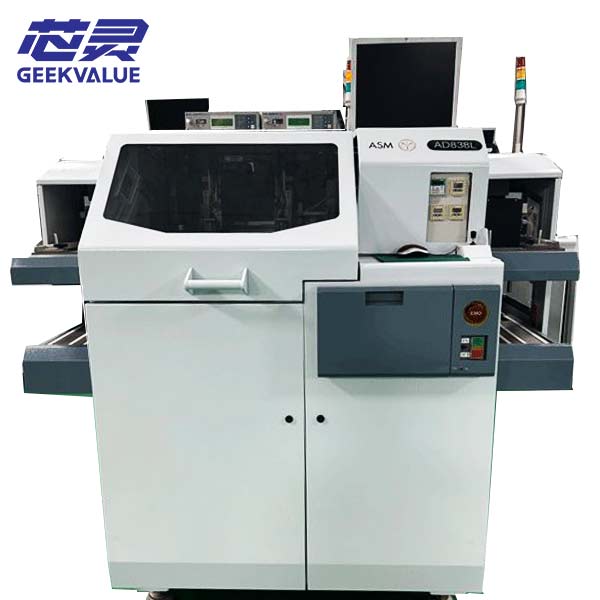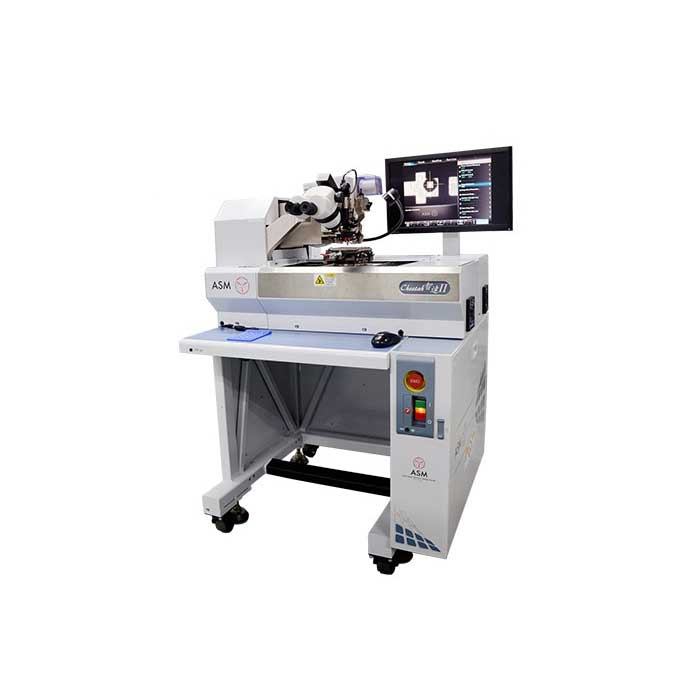
ASMPT Cheetah II 楔形鍵合機將高速引線鍵合與微米級定位功能結合,滿足了封裝生產線對鍵合一致性和生產率的嚴格要求。
核心技術1:直線馬達驅動的精密定位
Cheetah II 的定位能力建立在多軸壓電驅動線性馬達架構之上。
獨立X/Y/Z軸驅動
X、Y 和 Z 軸均採用獨立的線性驅動方案,在高速往復運動過程中保持定位的可重複性。這種架構減少了傳統絲槓傳動帶來的機械磨損和反沖誤差。
視覺對齊的雙重作用
此整合視覺系統在機器中發揮兩項功能:一是鍵合前辨識基板和晶片基準點,二是鍵結後即時偵測鍵合點。影像擷取解析度達到亞像素級,能夠偵測微小的晶片偏移並自動校正座標。位置識別精度可達±2.5 μm,這為在焊盤尺寸不斷縮小的情況下保持可靠的晶片定位奠定了基礎。

核心技術2:三種鍵結方法的平台集成
與僅限於單一黏合方法的設備不同,Cheetah II 在一個平台上整合了三種黏合技術路徑。
熱聲波金球鍵合
透過高頻能量脈衝實現材料連接,適用於較大、較重的部件或需要更高機械強度的連接點。
熱聲銅楔鍵合
同樣基於高頻能量脈衝,但使用楔形鍵合頭進行銅線連接,在成本和導電性之間提供了另一種選擇。
超音波引線鍵合
固態擴散是透過高頻振動實現的,適用於小型元件的低溫連接,並能降低敏感元件的熱應力。
這種多流程相容性意味著一台機器可以在不改變硬體平台的情況下切換不同的產品,從而降低生產線切換的設備投資。
核心技術3:溫度控制與環境管理
鍵結質量對溫度波動極為敏感。
恆溫和熱漂移抑制
Cheetah II 的環境控制系統針對恆溫條件進行了最佳化,重點在於抑制熱漂移對定位精度的影響。
寬範圍可調加熱階段
加熱台溫度可以0.2°C為增量,在0至400°C範圍內調節,並具有散熱管理功能,可防止熱量傳導至非鍵結區域。溫度控制模組與軟體協同工作,允許操作人員根據基板材料(陶瓷、塑膠引線框架、玻璃載體等)和導線類型調整溫度曲線參數。
核心技術4:軟體與製程控制
即時參數監測
內建軟體支援即時監控和調節溫度、功率、速度和黏合力。
統計製程管制(SPC)
整合式 SPC 系統在生產過程中持續收集數據,檢測趨勢偏差,並實現及時幹預——在品質問題演變為批量缺陷之前將其攔截。
程式儲存和自動檢測
該系統最多可儲存 128 個元件程序,從而實現原型製作和小批量生產之間的快速切換。自動漏線檢測功能可在焊接後立即判斷連接有效性,減少後續檢測步驟中的人工幹預。
實際生產中的適應性
Cheetah II 可支援 0603 至 55 毫米的元件尺寸範圍,相容於塑膠引線框架、陶瓷基板、玻璃載片和自動膠帶鍵結等多種基板格式。 4 英吋直徑的線材供應範圍可減少換線頻率,支援連續生產。
在光通訊設備、汽車電子感測器和醫療微電子元件等領域,該設備通常用於處理高密度多晶片封裝的引線鍵合製程。
摘要參數參考
| 物品 | 規格 |
|---|---|
| 黏合精度 | ±2 μm 水平 |
| 視覺辨識準確率 | ±2.5 μm |
| 溫度範圍 | 0–400°C,以0.2°C為增量可調 |
| 組件尺寸範圍 | 0603–55 毫米 |
| 程式儲存 | 128套 |
| 黏合方法 | 熱聲波金球/銅楔/超音波 |
上表列出了評估該設備時最常考察的規格。鍵合精度和視覺識別精度共同決定了細間距封裝的貼片可靠性;0 至 400°C 的加熱範圍涵蓋了陶瓷、塑料引線框架和玻璃載體等常用基板材料的工藝窗口;128 個程序存儲槽位則滿足了多品種、小批量生產線的換型需求。
常見問題 (FAQ)
Cheetah II 是哪種類型的線焊設備?
它是一款自動楔形線鍵合機,屬於積體電路組裝系統類別,用於半導體後端封裝中的導線互連製程。
Cheetah II 支援哪些綁定方式?
它支援熱聲波金球鍵合、熱聲波銅楔鍵合和超音波引線鍵合,可在同一平台上切換。
該設備適用於哪些包裝場景?
它適用於需要高密度多晶片引線鍵合的場景,例如光通訊設備、汽車電子感測器和醫療微電子元件,涵蓋 0603 至 55 毫米的元件尺寸。
Cheetah II 的定位精度是多少?
黏合精度為±2 μm,視覺辨識精度為±2.5 μm。
若要了解特定封裝類型中此設備的引線鍵合配置選項,請[聯絡我們] 取得選擇建議。