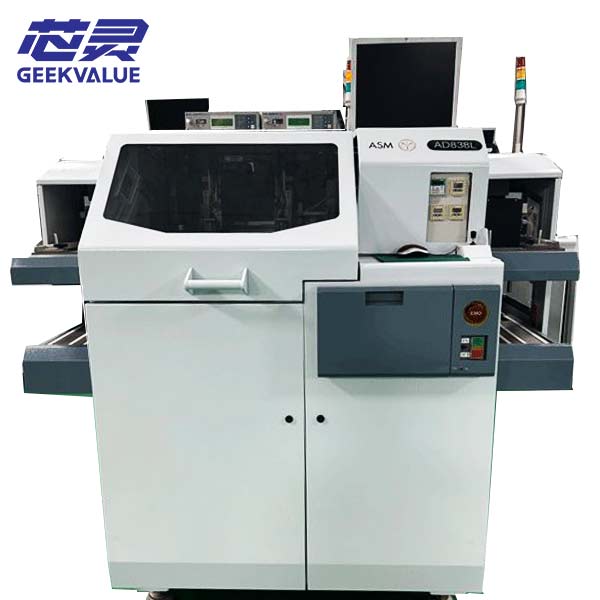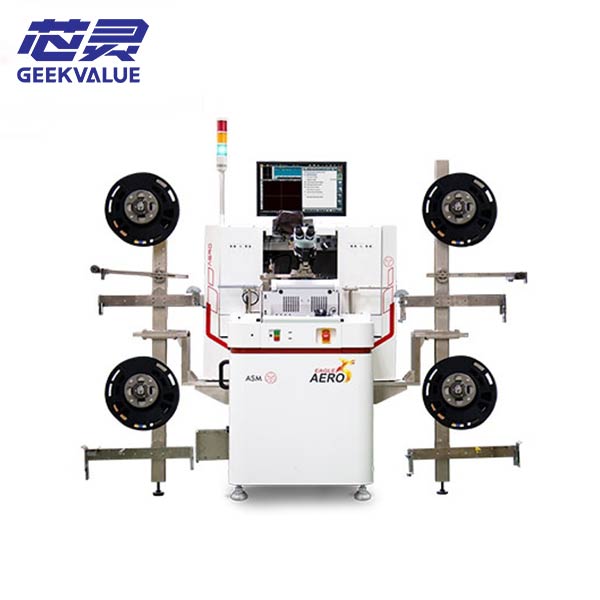
連續條帶處理技術決定了 ASM Eagle Aero 捲對捲式細間距線焊機執行細間距線焊的方式。它將 0.5mil 的細線熔化成 22 µm 的焊球,並將定位誤差控制在 2.0 μm @3σ 以內。鍍金、鍍銅和鍍鈀銅線均可透過此流程進行焊接。 AeroEye 系統位於每個焊線循環。在條帶快速移動的同時,它讀取介面狀況,並檢測不良焊點或漂移的設定。透過優化運動步驟的時序,與傳統線焊機相比,每小時產量 (UPH) 最多可提高 30%。
條帶輸送與料盒更換獨立運行,因此焊接過程無需停機。線圈幾何形狀(包括高度和彎曲輪廓)可透過配方編輯進行更改,無需任何機械重做。 SECS/GEM 連接將機器與更高級別的工廠控制系統連接起來。每次焊接事件都會記錄在零件 ID 中,從而為生產批次建立完整的稽核追蹤。
ASM Eagle Aero卷對卷打線機的核心技術規範
| 物品 | 描述 |
|---|---|
| 模型 | ASM Eagle Aero 卷對捲式打線機 |
| 工作流程邏輯 | 在移動條帶上進行線上引線鍵合,連續加工 |
| 線纜相容性 | 鍍金、鍍銅、鍍鈀銅線 |
| 表現 | 由 0.5mil 導線製成的 22 µm 鍵結球;2.0 μm @3σ 放置精度 |
| 過程檢查 | AeroEye 已嵌入黏合週期中,用於即時介面讀取 |
| 吞吐量 | 與標準引線鍵合器相比,每小時產量 (UPH) 可提高高達 30%。 |
| 自動化 | 雜誌更換獨立於粘合,配方驅動的迴路設置,SECS/GEM 審計跟踪 |