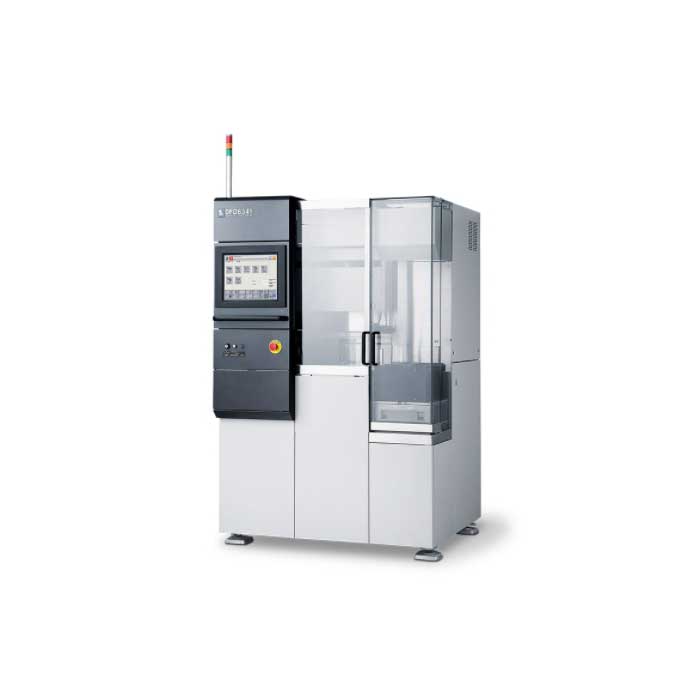
DISCO DFD6341 全自動デュアルスピンドルダイシングソー
Φ8インチウェハー用デュアルスピンドルダイシングソー。X軸戻り速度は最大1,000 mm/sで、スループットが3倍になります。4つのアクセラレーター...
ダイシングソーは、極薄のダイヤモンドブレードを使用して半導体ウェハ、基板、または成形パッケージを個々のダイまたはデバイスに分離する精密切断機です。適切な機械は、材料、ワークピースのサイズと厚さ、取り付け形式、切断タイプ、切断幅、チッピング制限、スループット、および自動化要件に基づいて選定されます。
シリコン加工の経験に基づいてダイシングソーを注文した購入者が、SiCの硬度(モース硬度9.5)によって、ブレードの仕様、スピンドル出力、切削速度が全く異なることに気づくケースが見られます。材料の硬度、厚み、表面構造、取り付け方法は、ブレード、スピンドル負荷、クーラント、送り速度、チャックまたはフレーム、そして得られる刃先の品質に影響を与えます。
ウェーハの直径、厚さ、ストリート幅、フレーム、および必要なダイエッジ品質を確認してください。70µm以下のウェーハでは、レーザーダイシングにより、同等の品質で2.5倍の高速送り速度を実現できます。
硬い材料や脆い材料には、異なる刃、スピンドル出力、加工条件が必要になる場合があります。SiCの研削時間はレーザー支援法によって短縮できますが、従来の鋸では検証済みの砥石と加工パッケージが必要です。
チッピング、刃の負荷、クーラント、そして厚みのあるワークピースは、重要な選定要因となります。レーザースクライブ/ブレークは、1×1mmのダイスの場合、刃の鋸引きと比較して最大18%のスループット向上を実現できます。
パッケージの個別処理には、パネルハンドリング、複数ワークピースの位置合わせ、またはデュアルスピンドル出力が必要となる場合があります。デュアルスピンドルシステムは、従来のシングルスピンドル装置と比較して、スループットを最大90%向上させることができます。
同じ型番のダイシングソーでも、性能は大きく異なる場合があります。搭載されているスピンドルタイプ、チャックテーブル、厚みゲージ、ビジョンシステム、ハンドリングモジュールなどが、機種名よりも重要になります。まずは現在の在庫状況をご確認の上、材料と切断要件をお送りください。構成チェックをさせていただきます。
ここに掲載されていないDISCO、ACCRETECH、ADT、またはその他のウェハーダイシングソーのモデルが必要ですか?ご希望のモデルとプロセス要件をお送りいただければ、調達オプションを確認いたします。
Φ8インチウェハー用デュアルスピンドルダイシングソー。X軸戻り速度は最大1,000 mm/sで、スループットが3倍になります。4つのアクセラレーター...
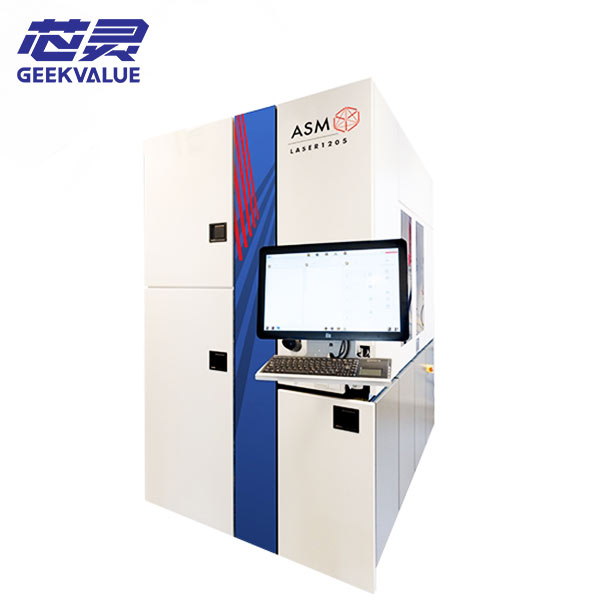
ASMPT ALSI LASER1205マルチビームレーザーダイシングプラットフォームは、10~250μmのウェハを1.5μm未満の位置決め精度で加工し、...
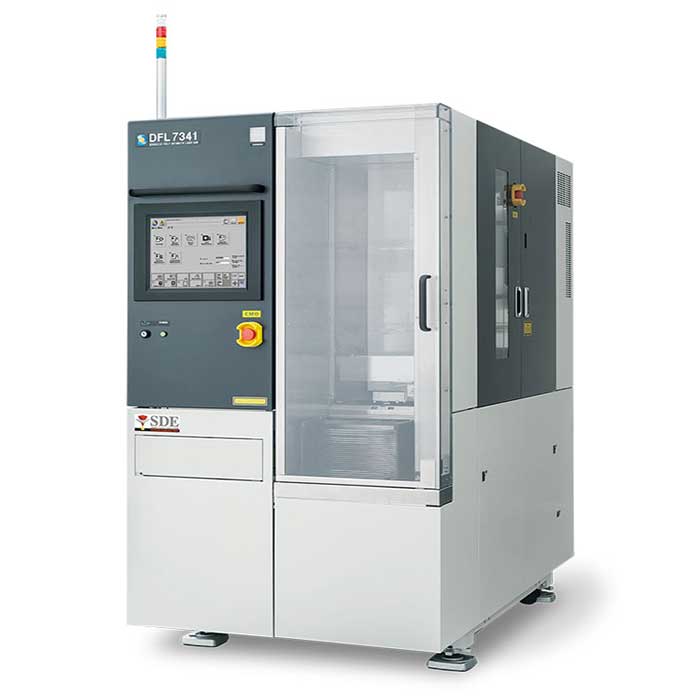
DISCO DFL7341全自動レーザーソーは、Φ200mmウェハのステルスダイシングに対応しています。MEMS、サファイアなどのドライレーザーによる分割が可能です。
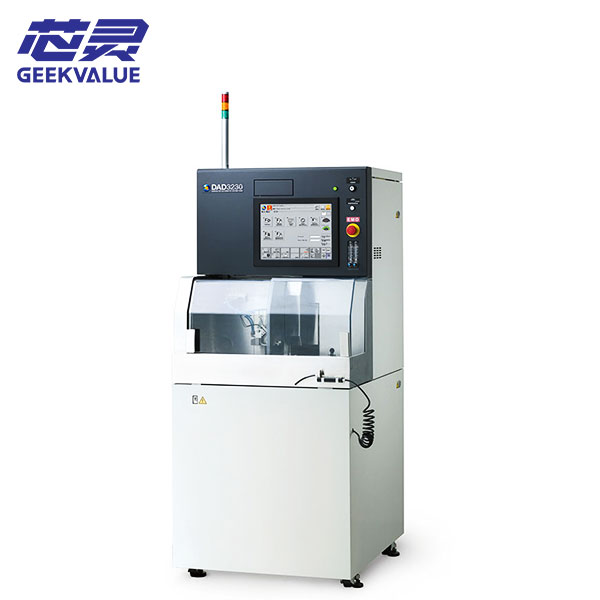
高性能と拡張性を考慮して設計されたシングルスピンドルダイシングソー。ガラスやセラミック製の電子部品の切断に最適です。
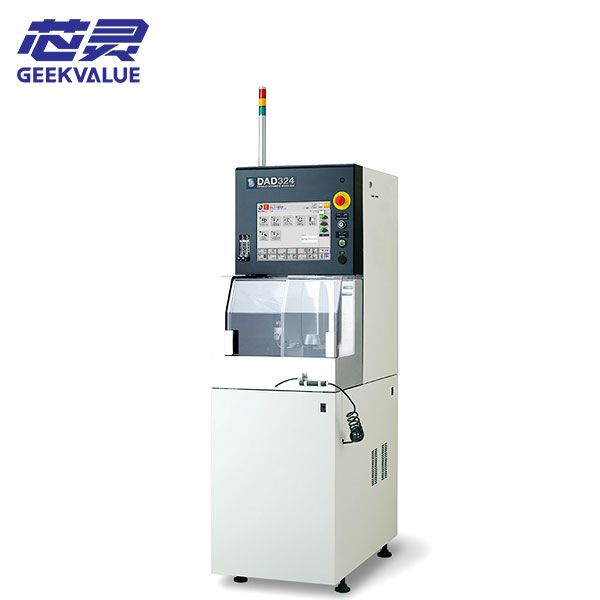
DISCO DAD324 全自動コンパクトダイシングソーをご覧ください。コンパクトな設置面積、自動位置合わせ、および事前調整機能を備えています。
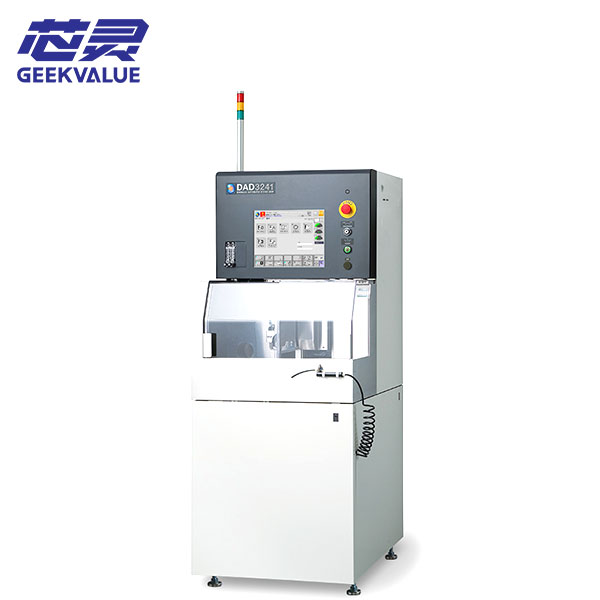
直径8インチのウェハーに対応した、設置面積650mmの手動ダイシングソー。1.8kWの高出力スピンドルはシリコンからセラミックまで対応。
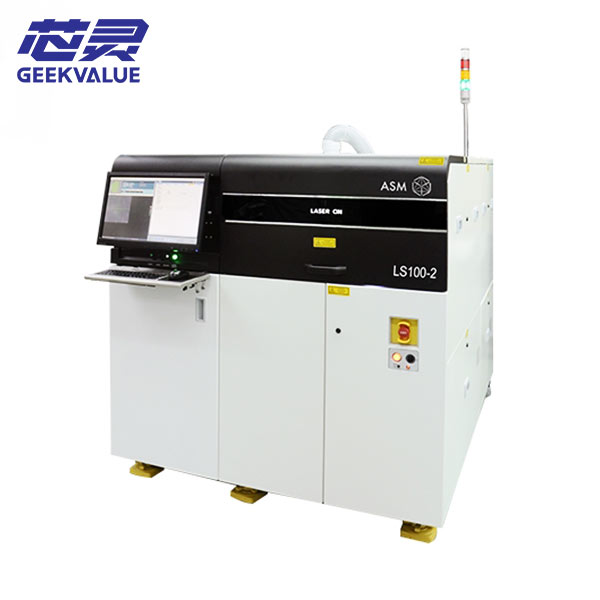
ミニ/マイクロLEDチップ製造用レーザースクライビングマシン。切断深さ精度σ≤1μm、XY位置精度σ≤0.7μm...
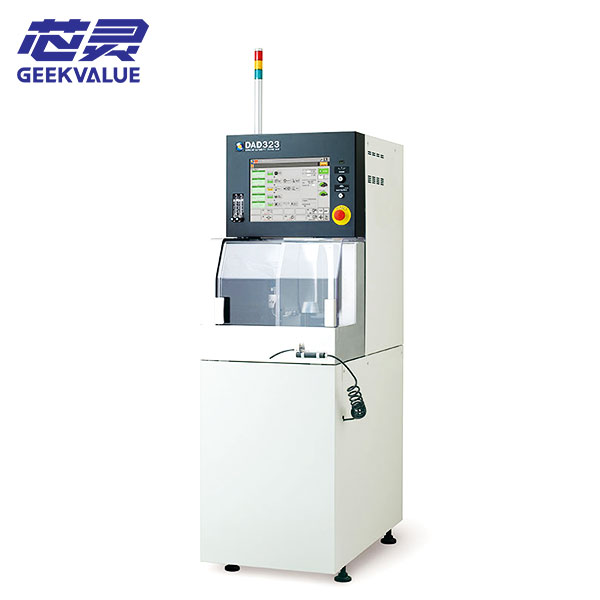
Φ6インチウェハー用、2.0kW高トルクスピンドル搭載のシングルスピンドルダイシングソー。幅はわずか490mm。ガラス、セラミック、…
適切な自動化レベルは、プロセスの柔軟性、オペレーターによる制御、反復生産、統合的な処理、連続出力のどれを優先するかによって異なります。
ウェハーやパネルのロード、アライメント、切断、洗浄、乾燥、アンロードといった一連の工程を連携した生産シーケンスとして実行する必要がある場合、全自動システムが採用されます。これらのシステムは、スピンドル速度だけでなく、ハンドリングの互換性、スループット、画像処理、レシピ制御、生産安定性といった要素に基づいて評価されるのが一般的です。
繰り返し生産および中~大量生産の半導体またはパッケージの個別化。
カセット、フレーム、パネル、またはワークピースの取り扱い、および洗浄/乾燥工程。
自動化条件、ソフトウェア、ロボット、アライナー、スピンドル、および付属周辺機器。
全自動ウェハーダイシングソーおよび自動半導体ダイシングマシン。
多様なワークピース、エンジニアリング生産、およびプログラムされた位置合わせと切削を維持しながら、オペレーターによるワークの装填やセットアップが必要な作業に役立ちます。
ステージサイズ、チャックまたはフレームのサポート、ビジョン、レシピ対応能力、オペレーターのワークフローを比較してください。手動式または小型システムは、自動化された処理よりも柔軟性が重要な、研究所、研究開発、少量生産、プロセス試験、特殊材料などに適している場合があります。
オペレーターのスキル、アライメント方法、スピンドルの状態、および安全機能が特に重要になります。スピンドルの配置によって、処理能力とプロセスの柔軟性が変わります。レーザーダイシングは、刃の接触、切断幅、水の使用量、または材料の特性によって従来の刃によるダイシングが適さない場合に検討される別の方法です。
多様な製品、開発、少量から中量生産、そして柔軟性やメンテナンスの簡素化を優先するプロセスに適した実用的な方法。
スピンドル出力、刃径、加工領域、切削深さ、および加工可能材料範囲を確認してください。平行または対向配置の二軸システムは、生産量の増加や多段階切削に対応できますが、それはワークの流れと加工工程が追加構成を正当化する場合に限られます。刃間距離を短くした対向配置の二軸システムは、段付き/面取り切削や二段階切削において、スループットを30~40%向上させることができます。
同時切削戦略、アライメント、ドレッシング、スピンドル状態、およびハンドリングサイクルを比較する。ブレードダイシングは、シリコン、パッケージ、ガラス、セラミックなどの加工において依然として広く用いられています。レーザーアブレーションやステルスダイシングは、特定の材料、狭い加工路、またはドライプロセス処理の要件に応じて検討される場合があります。しかしながら、シリコン加工においては、ブレードダイシングの方がコスト効率が高く、優れた側壁品質を実現できます。
切削幅だけで選んではいけません。金型の強度、熱の影響、切削屑の発生、処理量、下流での分離性も重要です。機械選定の際に主軸回転速度ばかりに注目する購入者が、ダイシングソーの刃に欠けが生じ、ダイ強度試験に合格しないケースが見られます。刃の欠け、刃先のひび割れ、刃跡、切断幅のばらつき、汚染といった問題は、最高速度の機械を購入しただけでは解決しません。これらの問題は、材料、刃、主軸、送り機構、クーラント、取り付け方法、清掃方法といった要素の総合的な関係によって左右されるのです。
安定したウェーハダイシングプロセスには、位置決め精度以上のものが必要です。ブレードの仕様、スピンドルの振れ、チャックの平面度、テープサポート、切削水、送り速度、切削深さ、ドレッシング状態など、すべてがダイエッジの品質と利用可能なスループットに影響を与えます。
材料の脆性、刃の露出、送り条件、振動、テープによる支持などによって、上面と裏面のチッピングが変化する可能性があります。
道路幅、画像認識、軸精度、刃の厚さによって、切断箇所が意図した車線内に安全に収まるかどうかが決まります。刃の切断幅は通常20~50µmですが、レーザーの場合は10µm以下に抑えることができます。
樹脂、金属、ガラス、セラミックは刃に異なる負荷をかけるため、ドレッシング戦略とスピンドル負荷の監視が重要となる。
検査、金型分離、または後工程の組み立てを行う前に、切削屑や残留水分を適切に管理する必要があります。
お問い合わせいただく前に、完全な技術仕様書を用意する必要はありません。まずは、既にお持ちの製品情報や製造情報をお知らせください。それらの情報をもとに、作業領域、スピンドル、搬送装置、ブレード、自動化に関する要件を絞り込むことができます。
材料、ウェハーまたはワークピースのサイズ、厚さ、およびフレーム、テープ、パネル、または治具に取り付けられているかどうか。
必要な作業エリア、テーブルまたはチャックの形状、刃の経路、および適切な機械の種類。
フルカット、ハーフカット、溝加工、パッケージの個別包装、ストリート幅、およびターゲットダイサイズ。
切削深さ、スピンドルとブレードの要件、アライメント方法、およびプロセス構成。
予想される販売量、製品構成、切り替え頻度、および必要な自動化レベル。
手動、自動、または全自動の搬送方式、およびシングルスピンドルまたはデュアルスピンドルのオプション。
希望するメーカーまたはモデル、新品/中古の状態、数量、配送先、およびプロジェクトスケジュール。
現在の機器の在庫状況、実際の構成、付属アクセサリー、梱包および配送範囲。
プロジェクトで、切断前のウェハーのマウント、切断後の洗浄、またはより広範なウェハー処理装置のレビューが必要な場合は、これらのリンクをご利用ください。
ウェハーのサポート、位置合わせ、テープの状態が切断プロセスに影響を与える場合は、ダイシングテープとフレームの取り付けシステムを見直してください。
ウェハ実装装置について詳しくはこちら → さいの目に切った後切断後の粒子や切断屑を除去するための、洗浄、噴霧、すすぎ、乾燥システムを比較検討する。
ウェーハ洗浄装置を見る → 機器カテゴリプロセスフロー全体にわたる、関連するウェハ実装、薄膜化、洗浄、および分離装置をレビューする。
機器カテゴリーを閲覧する → 技術文書プロセス選定、設備購入、半導体製造に関する記事を続けてご覧ください。
関連ガイドを読む →これらの質問は、ウェハダイシングソーやパッケージ分離機を選定する前に、購入者が最もよく確認する必要のある点を網羅しています。
スピンドル、ブレード、テーブル、クーラント、および加工構成によっては、ダイシングソーはシリコンウェハー、化合物半導体、ガラス、セラミック、サファイア、電子基板、およびパッケージデバイスを加工できます。実際の機械とブレードの加工プロセスに合わせて、材料の対応状況を確認する必要があります。
自動鋸は、位置合わせとプログラムされた切断を自動化できますが、積載や搬送はオペレーターが行う必要があります。完全自動システムでは、積載、位置合わせ、切断、洗浄、乾燥、荷降ろしを統合できます。正確な用語はメーカーによって異なるため、取り扱い手順を確認する必要があります。
デュアルスピンドルはスループットの向上や多段階切断をサポートする可能性がありますが、その効果はワークピースのサイズ、切断パターン、加工手順、処理サイクル、製品構成によって異なります。ブレード間隔を短くした正面加工用デュアルスピンドル構成は、平行デュアルスピンドルシステムと比較して、ステップ/ベベル加工およびデュアルカット加工においてスループットを30~40%向上させることができます。
チッピングは、材料、刃の種類と露出、送り速度、主軸の状態、切削深さ、取り付け支持部、クーラント、ドレッシングなどによって影響を受けます。単一のパラメータだけを変更するのではなく、プロセス全体を見直す必要があります。
ブレードダイシングは、ウェーハ、パッケージ、ガラス、セラミックに広く使用されており、特にシリコンでは優れた側壁品質でコスト効率に優れています。レーザーアブレーションまたはステルスダイシングは、狭い加工幅、硬質材料、ドライプロセスなどの特定の要件に適している場合があります。70µm以下の薄型ウェーハの場合、レーザーは同等の品質で2.5倍の高速送り速度を実現できます。切断幅、熱影響、デブリ、ダイ強度、スループット、後工程での分離性を比較してください。
完全なモデル、シリアル番号、製造年、スピンドルタイプと状態、チャックまたはテーブル、軸とビジョン、ソフトウェア、ハンドリングモジュール、クリーナーと乾燥機、ブレードアクセサリ、メンテナンス履歴、ユーティリティ、および改修またはテストの範囲を確認してください。
必ずしもそうとは限りません。刃物、フランジ、ドレッシングボード、フレーム、治具、チャック、クーラント部品、その他の加工工具は、加工対象物や加工工程によって要件が異なるため、見積書に項目別に記載する必要があります。
材料、ワークピースのサイズと厚さ、取り付け形式、切断タイプ、金型サイズ、自動化要件、希望モデルまたはブランド、必要な状態、数量、および配送先をお知らせください。これらの情報があれば、検討を開始できます。
ダイシングソーの機種名をお知らせいただくか、使用する材料と切断要件をご説明ください。4営業時間以内に、在庫状況、構成の完全性、切断互換性を確認いたします。