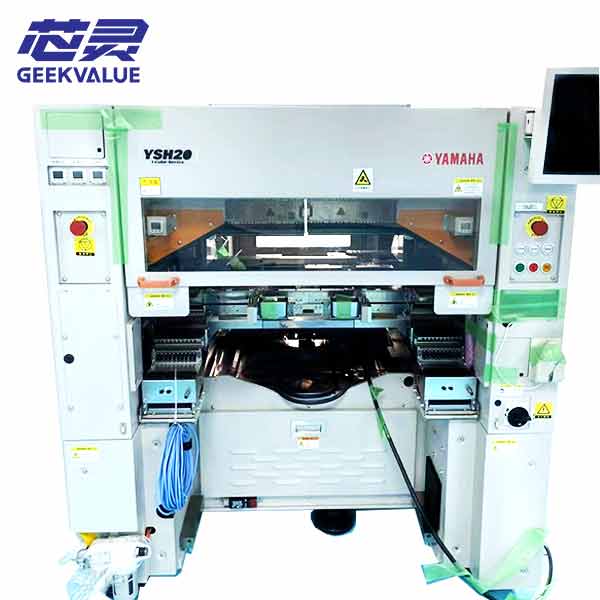
ระบบวางชิ้นส่วนไดความเร็วสูง Yamaha YSH20 ที่พัฒนามาจากเทคโนโลยี SMT
เครื่องวางชิปแบบไฮบริด Yamaha YSH20 มือสอง ความแม่นยำ ±10 μm, 4,500 ชิ้นต่อชั่วโมง และรองรับเวเฟอร์ขนาด 6/8/12 นิ้ว ตรวจสอบบัมพ์...
เรามีเครื่องเชื่อมฟลิปชิปมือสองจาก Besi, ASMPT, K&S, Shibaura และแพลตฟอร์มหลักอื่นๆ ครอบคลุมกระบวนการเชื่อมแบบเทอร์โมคอมเพรสชั่น, การวางชิปแบบรีโฟลว์จำนวนมาก, การเชื่อมชิปกับซับสเตรต และการเชื่อมชิปกับเวเฟอร์ ทุกเครื่องผ่านการทดสอบการทำงานก่อนจัดส่ง พร้อมรายงานสภาพเฉพาะเครื่อง แจ้งประเภทบัมพ์ ขนาดได และกระบวนการเชื่อมที่คุณต้องการ แล้วเราจะคัดเลือกเครื่องที่เหมาะสมให้คุณ
ปัจจุบันมีเครื่องเชื่อมฟลิปชิปและระบบเชื่อมเทอร์โมคอมเพรสชั่นสำหรับงานบรรจุภัณฑ์ขั้นสูง การรวมระบบ 2.5D/3D การประกอบชิปเล็ต และซิลิคอนโฟโตนิกส์ ความพร้อมของผลิตภัณฑ์ ตัวเลือกการติดตั้ง และสภาพของเครื่องจักรจะได้รับการยืนยันเป็นรายหน่วยก่อนการเสนอราคา
เครื่องวางชิปแบบไฮบริด Yamaha YSH20 มือสอง ความแม่นยำ ±10 μm, 4,500 ชิ้นต่อชั่วโมง และรองรับเวเฟอร์ขนาด 6/8/12 นิ้ว ตรวจสอบบัมพ์...
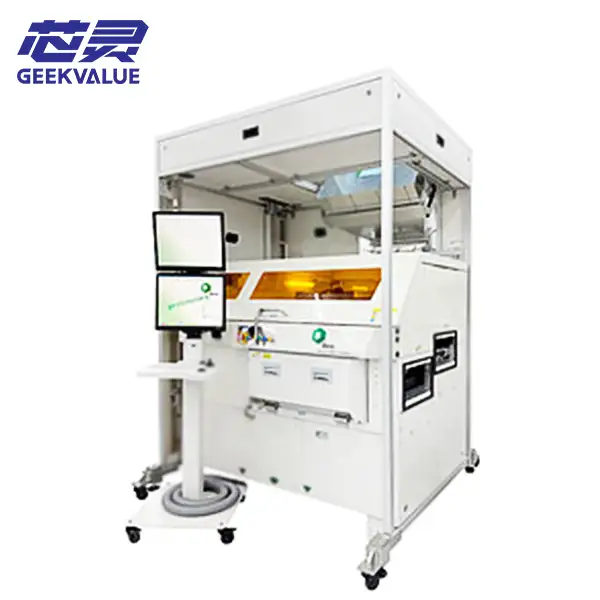
เครื่องเชื่อมไฮบริด BESI Datacon 8800 CHAMEO ultra plus AC: ความแม่นยำในการจัดตำแหน่ง 100 นาโนเมตร @ 3σ, รอบการทำงานแบบแห้งสูงสุด 2,000 CPH, ISO 3 c...
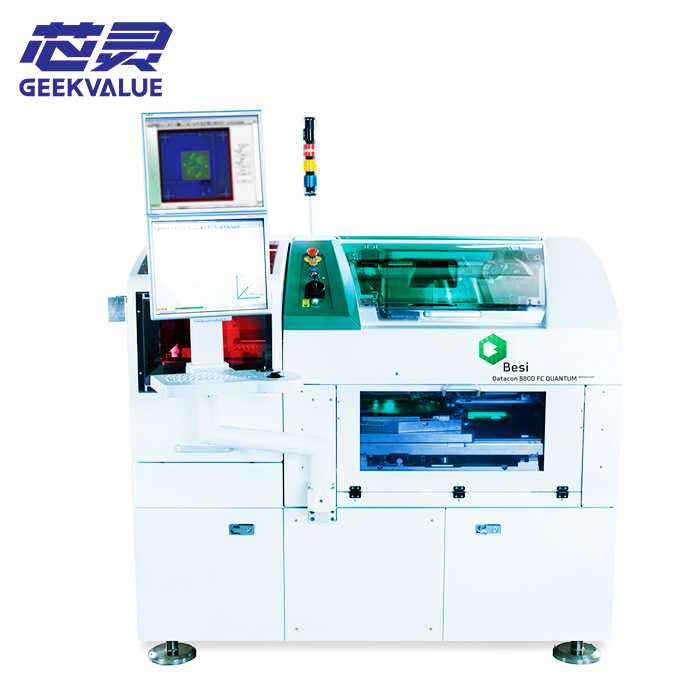
BESI Datacon 8800 Advanced: ตัวเลือกความแม่นยำในการวางตำแหน่ง ±2 µm @ 3σ, ความเร็วสูงสุด 10,000 UPH, การจัดการเวเฟอร์ขนาด 8"–12", 2–5...
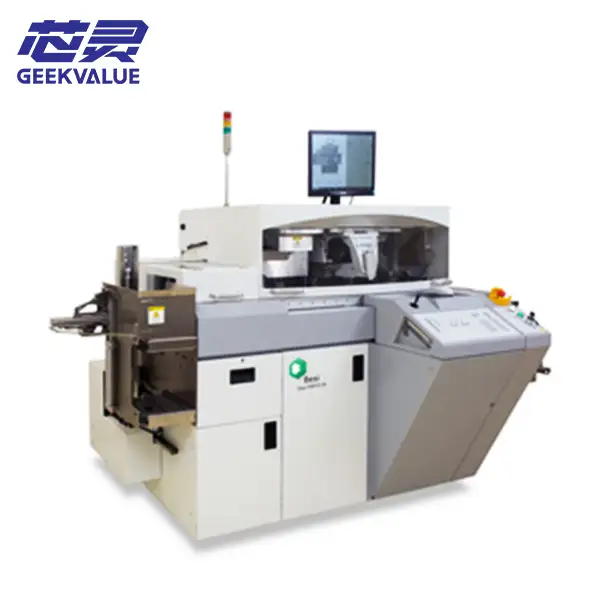
Besi Esec 2100 FC hS: ความแม่นยำในการวางตำแหน่ง 8 µm @ 3σ, อัตราการทำงานสูงสุด 12,000 UPH รวมถึงการจุ่มฟลักซ์และการตรวจสอบอย่างเต็มรูปแบบ พลิก...
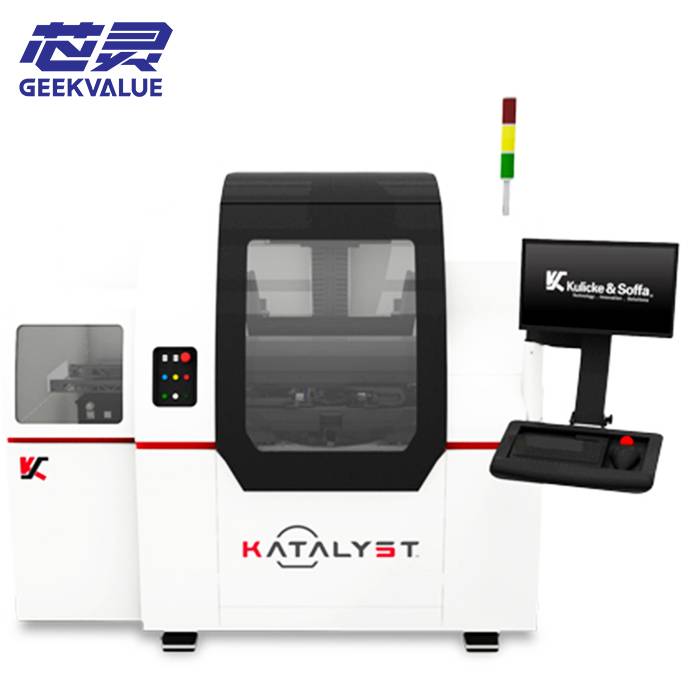
เครื่องเชื่อมชิปแบบฟลิปชิป K&S Katalyst ความแม่นยำในการวางตำแหน่ง 3 μm อัตราการผลิตทันที 15,000 ชิ้นต่อชั่วโมง หัวเชื่อมคู่พร้อม...
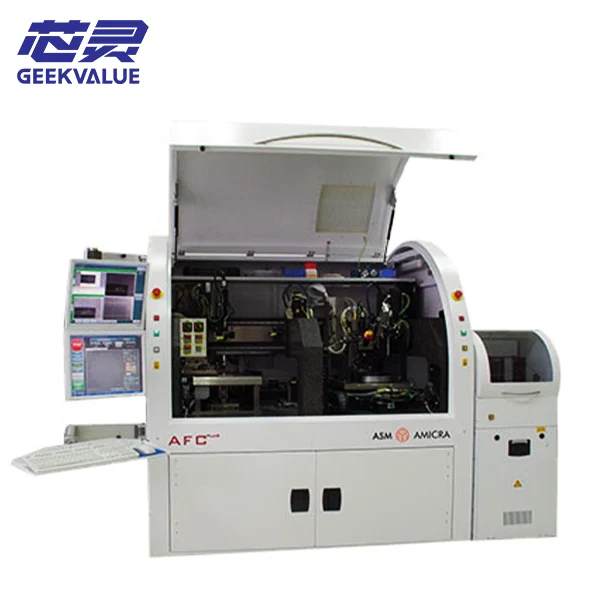
เครื่องเชื่อมชิปแบบฟลิปอัตโนมัติเต็มรูปแบบ ความแม่นยำ ±0.5 μm ที่ 3σ, เวลา 15–30 วินาทีต่อการเชื่อมหนึ่งครั้ง ชิปขนาดตั้งแต่ 0.1×0.1 มม. ถึง 20×20 มม., ซับสเตรตหนาได้ถึง 3...
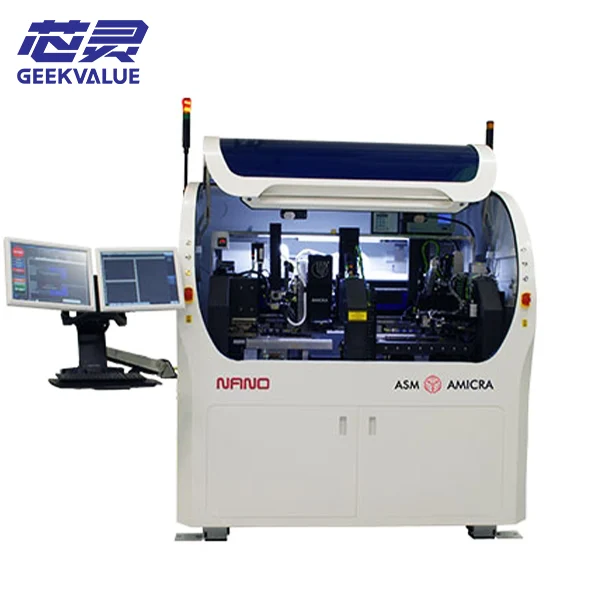
ความแม่นยำในการวางตำแหน่ง ±0.2 μm ที่ 3σ แรงยึดติด 0.1–20 N อัตราการเชื่อม 200–400 CPH ออกแบบมาสำหรับซิลิคอนโฟโตนิกส์ CPO และการเชื่อมแบบไฮบริด
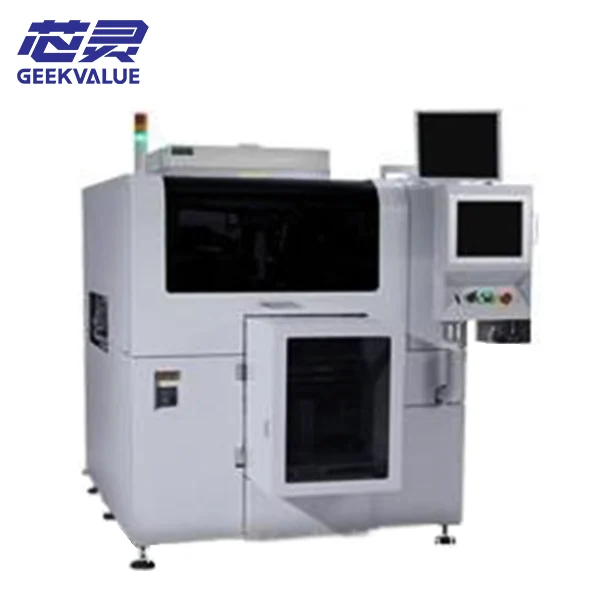
TFC-9000 รองรับทั้งการพิมพ์แบบ Chip-1st และ Chip-Last (RDL-1st) ของ FO-WLP แบบหงายหน้าใช้ DAF หรือแผ่นกาว ส่วนแบบคว่ำหน้าใช้มือ...
วิธีที่เร็วที่สุดในการคัดเลือกคือเริ่มต้นจากขั้นตอนการเชื่อมต่ออุปกรณ์ ไม่ใช่ยี่ห้อของเครื่อง แต่ละหมวดหมู่ด้านล่างแสดงรายการแพลตฟอร์มที่เราแนะนำบ่อยที่สุดสำหรับขั้นตอนนั้นๆ พร้อมเหตุผล
สำหรับงานเชื่อมต่อเสาทองแดงและจุดเชื่อมต่อขนาดเล็กที่มีระยะห่างแคบ ซึ่งการหลอมละลายของมวลสารไม่สามารถทำได้ภายใต้เงื่อนไขด้านอุณหภูมิหรือการจัดแนวที่เหมาะสม จำเป็นต้องมีการควบคุมแรงกดที่แม่นยำ การให้ความร้อนจากด้านบน/ด้านล่าง และการควบคุมระนาบเดียวกัน แนะนำให้ใช้:ดาต้าคอน 8800 ชาเมโอ, เอเอสเอ็ม เอเอฟซี พลัส.
ในกรณีที่ชิ้นส่วนที่มีการบัดกรีถูกจัดวางและจัดตำแหน่งก่อนขั้นตอนการหลอมรวมหรือการบัดกรีแบบต่อเนื่องจะทำให้การเชื่อมต่อเสร็จสมบูรณ์ พบได้ทั่วไปในการประกอบ C4 และการประกอบชิ้นส่วนที่มีการบัดกรีจำนวนมาก แนะนำให้ใช้:ดาต้าคอน 8800 เอฟซี ควอนตัม, ยามาฮ่า YSH20.
โดยที่ชิ้นส่วนอิเล็กทรอนิกส์แต่ละชิ้นจะถูกวางลงบนเวเฟอร์เป้าหมายสำหรับการเรียงซ้อนแบบ 3 มิติ หรือการรวมส่วนประกอบต่างชนิดกัน ระบบแท่นวางเวเฟอร์ ระบบป้อนชิ้นส่วน และระบบจัดตำแหน่งจะแตกต่างจากแพลตฟอร์ม C2S ข้อแนะนำ:แอสเอ็มพีที อามิครา นาโน, เหล็กซีรีส์ Datacon 8800.
สำหรับงานเชื่อมต่อโดยตรงระหว่างวัสดุฉนวนกับฉนวน และโลหะกับโลหะ ต้องใช้ความระมัดระวังเป็นพิเศษในการจัดการ การจัดตำแหน่งที่แม่นยำ การสัมผัสด้วยแรงต่ำ และสภาพแวดล้อมที่ควบคุมได้ คำแนะนำ:Datacon 8800 CHAMEO อัลตร้าพลัสเอซี.
การจัดตำแหน่งระดับซับไมครอนสำหรับการประกอบอุปกรณ์โฟโตนิกส์, VCSEL, เลเซอร์ไดโอด และ RF ระบบการมองเห็นและความเสถียรของแท่นวางเป็นปัจจัยจำกัด คำแนะนำ:ชิบาอุระ ทีเอฟซี-9000, แอสเอ็มพีที อามิครา นาโน.
การพัฒนาห้องปฏิบัติการและกระบวนการที่การเข้าถึงทางแสง เครื่องมือที่ยืดหยุ่น และการทดลองที่ควบคุมได้มีความสำคัญมากกว่าปริมาณงาน แนะนำ:เครื่องเชื่อมแบบแมนนวลและกึ่งอัตโนมัติ.
แพลตฟอร์มที่ดีที่สุดนั้นขึ้นอยู่กับว่าโครงการนั้นเป็นการพัฒนาการเชื่อมต่อใหม่ การถ่ายโอนกระบวนการที่เสถียรไปสู่การผลิตนำร่อง หรือการดำเนินงานสายการผลิตปริมาณมากที่สามารถทำซ้ำได้
อย่าเลือกโดยพิจารณาจากความแม่นยำที่โฆษณาไว้เพียงอย่างเดียว การเข้าถึงของผู้ปฏิบัติงาน การนำเสนอวัสดุ การพัฒนาสูตร ข้อมูลกระบวนการ เวลาในการผลิต การตรวจสอบย้อนกลับ และการบูรณาการโรงงาน ล้วนมีความสำคัญไม่แพ้กัน
ปรึกษาหารือเกี่ยวกับขั้นตอนการผลิตของคุณระบบแบบใช้มือหรือระบบช่วยนั้นให้ความสำคัญกับการเข้าถึงทางแสง เครื่องมือที่ยืดหยุ่น การทดลองที่ควบคุมได้ และความสามารถในการประเมินแม่พิมพ์ เป้าหมาย แรง อุณหภูมิ และวิธีการเชื่อมต่อที่แตกต่างกัน
แพลตฟอร์มกึ่งอัตโนมัติหรืออเนกประสงค์เพิ่มความสามารถในการเคลื่อนไหวที่ตั้งโปรแกรมได้ การทำซ้ำกระบวนการ การวัด และการบันทึกข้อมูล ในขณะที่ยังคงรักษาความยืดหยุ่นสำหรับการเปลี่ยนแปลงทางวิศวกรรมและการผลิตในปริมาณจำกัด
ระบบการผลิตเน้นการทำงานอัตโนมัติของเวเฟอร์ ถาด หรือตัวลำเลียง เวลาในการผลิตที่สั้น การดำเนินการตามสูตรที่เสถียร การตรวจสอบ การสื่อสารกับระบบหลัก การตรวจสอบย้อนกลับ และการใช้ประโยชน์จากอุปกรณ์อย่างคาดการณ์ได้
คำว่า “ฟลิปชิป” หมายถึงทิศทางการประกอบ ไม่ใช่สูตรการเชื่อมต่อแบบสากล โลหะวิทยาของตัวเชื่อมต่อและรูปแบบการเชื่อมต่อที่ต้องการจะเป็นตัวกำหนดหัวเชื่อม ระบบระบายความร้อน บรรยากาศ การควบคุมแรง และตัวเลือกในการจัดการ
ตรวจสอบช่วงแรงยึดติด ความร้อนด้านบนและด้านล่าง ความสม่ำเสมอของอุณหภูมิ ระยะเวลาการคงอยู่ การเอียงและการหมุนของหัวเชื่อม สภาพแวดล้อม การระบายความร้อน การบิดเบี้ยวของชิ้นส่วน และวิธีการที่ใช้ในการตรวจสอบความถูกต้องหลังการเชื่อมติด ความสามารถของ TCB ขึ้นอยู่กับฮาร์ดแวร์ที่ติดตั้ง ไม่ใช่แค่ชื่อแพลตฟอร์มเท่านั้น
ตรวจสอบการใช้งานฟลักซ์ การวางตำแหน่งการยึด การให้ความร้อนแก่แท่นวาง ความเสถียรของแม่พิมพ์ การรองรับพื้นผิว การไหลของรีโฟลว์ การระบายความร้อน และการจัดการหลังการวางชิ้นงาน แท่นวางชิ้นงานแบบรีโฟลว์ขนาดใหญ่และระบบ TCB เฉพาะทางนั้นไม่สามารถใช้ทดแทนกันได้โดยอัตโนมัติ
ตรวจสอบโมดูลอัลตราโซนิก วิธีการให้ความร้อน การจ่ายหรือการปั๊ม การควบคุมแนวเชื่อม การเข้าถึงรังสียูวี อินเทอร์เฟซเครื่องมือ และการตรวจสอบกระบวนการที่เข้ากันได้ ตัวเลือกเหล่านี้ขึ้นอยู่กับการกำหนดค่าเฉพาะ
การเชื่อมติดโดยตรงหรือแบบไฮบริดโดยปกติแล้วต้องอาศัยการควบคุมสภาพแวดล้อม การเตรียมพื้นผิว การจัดการอนุภาค ความขนาน การสัมผัสด้วยแรงต่ำ และการประมวลผลความร้อนหลังการเชื่อมติดอย่างเฉพาะเจาะจง อย่าคิดว่าเครื่องเชื่อมตะกั่วแบบมาตรฐานจะสามารถทำกระบวนการนี้ได้
เครื่องเชื่อมจัดแนวในห้องปฏิบัติการ แพลตฟอร์มการพัฒนาแบบแรงสูง และระบบการผลิตแบบเทอร์โมคอมเพรสชั่นอัตโนมัติเต็มรูปแบบ จัดอยู่ในประเภทอุปกรณ์ที่แตกต่างกัน การกำหนดช่วงราคาแบบทั่วไปจึงไม่สามารถอธิบายอุปกรณ์เหล่านี้ได้อย่างถูกต้อง
ใบเสนอราคาที่เทียบเคียงได้จะต้องระบุชุดกระบวนการติดตั้งจริง โมดูลการจัดการ สภาพการสอบเทียบ เครื่องมือ และขอบเขตการสนับสนุน ไม่ใช่เพียงแค่รุ่นที่พิมพ์อยู่บนเครื่องจักรเท่านั้น
โปรดระบุรุ่นหรือแอปพลิเคชันที่ต้องการ รูปแบบแม่พิมพ์และเป้าหมาย กระบวนการเชื่อมต่อ ความแม่นยำ ระดับการทำงานอัตโนมัติ เงื่อนไข และปลายทาง
ขอตรวจสอบความพร้อมให้บริการในปัจจุบัน →ระบบเลนส์ หัวเชื่อม ช่วงแรงกด ความขนาน ระบบทำความร้อน สภาพแวดล้อม และตัวเลือกการตรวจสอบ จะเป็นตัวกำหนดกระบวนการที่เครื่องจักรสามารถรองรับได้จริง
แท่นวางเวเฟอร์ ตัวดันเวเฟอร์ ถาด เครื่องมือพลิกชิ้นงาน หัวจับ คอลเล็ต อุปกรณ์ยึดชิ้นงาน และโมดูลระบบอัตโนมัติ อาจเปลี่ยนแปลงขอบเขตการเสนอราคาได้อย่างมาก
ใบอนุญาต ฟังก์ชันสูตรอาหาร การปรับเทียบกล้อง การตรวจสอบแรงและอุณหภูมิ การวัดหลังการเชื่อม และหลักฐานการสาธิต ล้วนส่งผลต่อความพร้อม
ปีที่ผลิต ประวัติการใช้งาน ชิ้นส่วนที่เปลี่ยน เอกสาร บรรจุภัณฑ์ การติดตั้ง การฝึกอบรม และขอบเขตบริการหลังการขาย ล้วนส่งผลต่อต้นทุนการส่งมอบสินค้า
อุปกรณ์มือสองสามารถช่วยลดระยะเวลานำส่งและลดต้นทุนการลงทุนได้ แต่ชื่อรุ่นไม่ได้บ่งบอกถึงความแม่นยำในปัจจุบัน โมดูลกระบวนการที่ติดตั้ง หรือเครื่องมือที่รวมอยู่ด้วย
การตรวจสอบควรเชื่อมโยงข้อมูลประจำตัวและสภาพของเครื่องจักรเข้ากับแพ็คเกจเป้าหมาย การเชื่อมต่อ และเกณฑ์การยอมรับ
โปรดยืนยันข้อมูลที่สมบูรณ์ เช่น รุ่นเครื่องจักร ปีที่ผลิต หมายเลขประจำเครื่อง สถานที่ตั้งเครื่องจักร ประวัติการเป็นเจ้าของ และสถานะการใช้งานปัจจุบัน
ตรวจสอบกล้อง แสงสว่าง การจดจำรูปแบบ การปรับเทียบแท่นวาง วิธีการวัดหลังการเชื่อม ผลลัพธ์ที่ทำซ้ำได้ และการตรวจสอบความขนาน
ระบุช่วงแรง อินเทอร์เฟซของเครื่องมือ ระบบทำความร้อนด้านบนและด้านล่าง ระบบระบายความร้อน ตัวควบคุมอุณหภูมิ ฮาร์ดแวร์สำหรับปรับมุมเอียง และโมดูลเฉพาะกระบวนการ
ระบุรายการแท่นวางเวเฟอร์, ตัวดันเวเฟอร์, ช่องป้อนชิ้นส่วน, ถาด, หัวจับ, คอลเล็ต, เครื่องมือพลิก, อุปกรณ์ยึดแผ่นรองรับ, ตัวยึด และชิ้นส่วนอะไหล่ที่รวมอยู่ด้วย
ตรวจสอบความเหมาะสมของระบบปิดผนึกบรรยากาศ การควบคุมก๊าซ สุญญากาศ เส้นทางแบบมีฟลักซ์หรือไม่มีฟลักซ์ อุปกรณ์อัลตราโซนิก การจ่ายสาร การปั๊ม และความสามารถในการใช้รังสียูวีตามที่ต้องการ
ตรวจสอบพีซี เวอร์ชันซอฟต์แวร์ ใบอนุญาต คู่มือ บันทึกการบำรุงรักษา งานปรับปรุงซ่อมแซม ชิ้นส่วนอะไหล่ ตัวอย่างทดสอบ และการสาธิตสดหรือบันทึกไว้ที่มีอยู่
คำตอบเหล่านี้จะช่วยชี้แจงขอบเขตของอุปกรณ์ ความเข้ากันได้ของกระบวนการ การเปรียบเทียบข้อกำหนด การตรวจสอบเครื่องจักรมือสอง และข้อมูลที่จำเป็นสำหรับการเสนอราคาที่มีประโยชน์
เครื่องเชื่อมชิปแบบฟลิป (Flip Chip Bonder) เป็นอุปกรณ์ประกอบเซมิคอนดักเตอร์ที่หยิบและวางชิปที่มีปุ่มนูนคว่ำหน้าลง จัดตำแหน่งปุ่มนูนหรือเสาให้ตรงกับแผ่นรอง และวางหรือเชื่อมติดกับพื้นผิว แผ่นเวเฟอร์ หรือชิปอื่นภายใต้แรง อุณหภูมิ บรรยากาศ และความขนานที่ควบคุมได้
เครื่องเชื่อมชิปแบบทั่วไปมักจะวางชิปลงบนกาว บัดกรี หรือวัสดุยึดติดอื่นๆ โดยให้ด้านที่มีวงจรไฟฟ้าหันขึ้น ในขณะที่เครื่องเชื่อมชิปแบบฟลิปชิปจะจัดวางพื้นผิวที่มีปุ่มนูนให้หันลงเพื่อเชื่อมต่อโดยตรงกับแผ่นรองที่ตรงกัน แพลตฟอร์มแบบโมดูลาร์บางรุ่นรองรับทั้งสองแบบ แต่ต้องตรวจสอบระบบออปติก หัวเชื่อม ระบบทำความร้อน และการจัดการที่ติดตั้งไว้ให้เรียบร้อย
ขึ้นอยู่กับการกำหนดค่า แพลตฟอร์มอาจรองรับการวางวัสดุแบบหลอมเหลวจำนวนมาก การเชื่อมด้วยความร้อนอัด การเชื่อมด้วยคลื่นเสียงความร้อน การเชื่อมแบบยูเทคติกหรือบัดกรี การเชื่อมด้วยกาว การอบแห้งด้วยรังสียูวี และกระบวนการเชื่อมโดยตรงหรือแบบไฮบริดบางประเภท
เปรียบเทียบความแม่นยำในการวางตำแหน่งหรือหลังการยึดติด รวมถึงวิธีการวัด ระดับซิกมา ขนาดชิ้นส่วน อุณหภูมิ ตำแหน่งในบริเวณที่ยึดติด และว่าค่าที่วัดได้นั้นวัดก่อนหรือหลังวงจรการยึดติดเสร็จสมบูรณ์
แพลตฟอร์มบางแพลตฟอร์มสามารถรองรับทั้ง C2S และ C2W ได้ แต่แท่นวางเวเฟอร์ การจัดการซับสเตรต การป้อนชิ้นส่วน ออปติก เครื่องมือ ซอฟต์แวร์ และโมดูลกระบวนการจะแตกต่างกัน ความเข้ากันได้ต้องได้รับการตรวจสอบจากโครงสร้างการติดตั้งจริง
ราคาขึ้นอยู่กับประเภทของอุปกรณ์ ความแม่นยำ แรงกด การให้ความร้อน สภาพแวดล้อม การจัดการเวเฟอร์และวัสดุรองรับ ระบบอัตโนมัติ ซอฟต์แวร์ เครื่องมือ ปีที่ผลิต สภาพ และขอบเขตการสนับสนุน การเสนอราคาที่เหมาะสมจำเป็นต้องระบุขั้นตอนการผลิตที่ต้องการและรูปแบบการกำหนดค่าที่เสนอ
ตรวจสอบรุ่นและรหัสต่อท้าย หมายเลขซีเรียล ปี ระบบการจัดแนว การสอบเทียบ หัวเชื่อม แรง การให้ความร้อน ความขนาน โมดูลการจัดการ ตัวเลือกบรรยากาศ ซอฟต์แวร์ เครื่องมือ ประวัติการบริการ และหลักฐานการสาธิตที่มีอยู่ให้ครบถ้วน
ระบุรายละเอียดของแม่พิมพ์ บัมพ์ และวัสดุรองรับ รูปแบบ C2S หรือ C2W กระบวนการเชื่อมต่อ ความแม่นยำหลังการเชื่อมต่อ ช่วงแรงและอุณหภูมิ สภาพแวดล้อม ระดับการทำงานอัตโนมัติ สภาวะที่ต้องการ ปลายทาง และตารางเวลาโครงการ
ส่งข้อมูลเกี่ยวกับชิ้นส่วนได, บัมพ์ หรือเสา, รูปแบบของซับสเตรตหรือเวเฟอร์, ความแม่นยำหลังการเชื่อมที่ต้องการ, วิธีการเชื่อมต่อ, ช่วงแรงและอุณหภูมิ, ขั้นตอนการผลิต, สภาพเครื่องจักรที่ต้องการ และปลายทาง